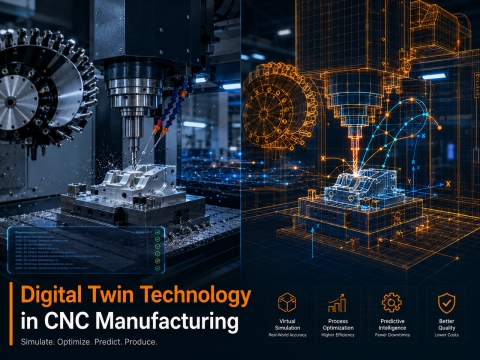
L'expression recouvre un large spectre. À l'extrémité la plus simple, une Industrie 4.0 Machine cnc La machine peut se contenter de publier son état de fonctionnement (usinage, inactivité, alarme) sur un tableau de bord d'atelier. À l'autre extrémité du spectre, la même machine est intégrée à un système en boucle fermée : le MES planifie les tâches, l'ERP reçoit les données de production en temps réel, la maintenance prédictive est déclenchée par l'analyse des tendances du courant de broche et les données de qualité issues du contrôle en cours de production sont réinjectées dans le programme suivant. Ces deux cas relèvent de l'Industrie 4.0 ; ils diffèrent par leur niveau de maturité, non par leur nature.
Ce qui distingue l'usinage CNC de l'Industrie 4.0 d'une machine CNC classique, c'est la connectivité et le contexte. Une machine CNC traditionnelle exécute un programme et produit des pièces. Une machine CNC de l'Industrie 4.0 fait de même, tout en générant un flux de données continu que le reste de l'usine peut utiliser pour planifier la production, anticiper les pannes, mesurer les performances et améliorer la qualité.
L'architecture de l'Industrie 4.0 : du capteur à l'ERP
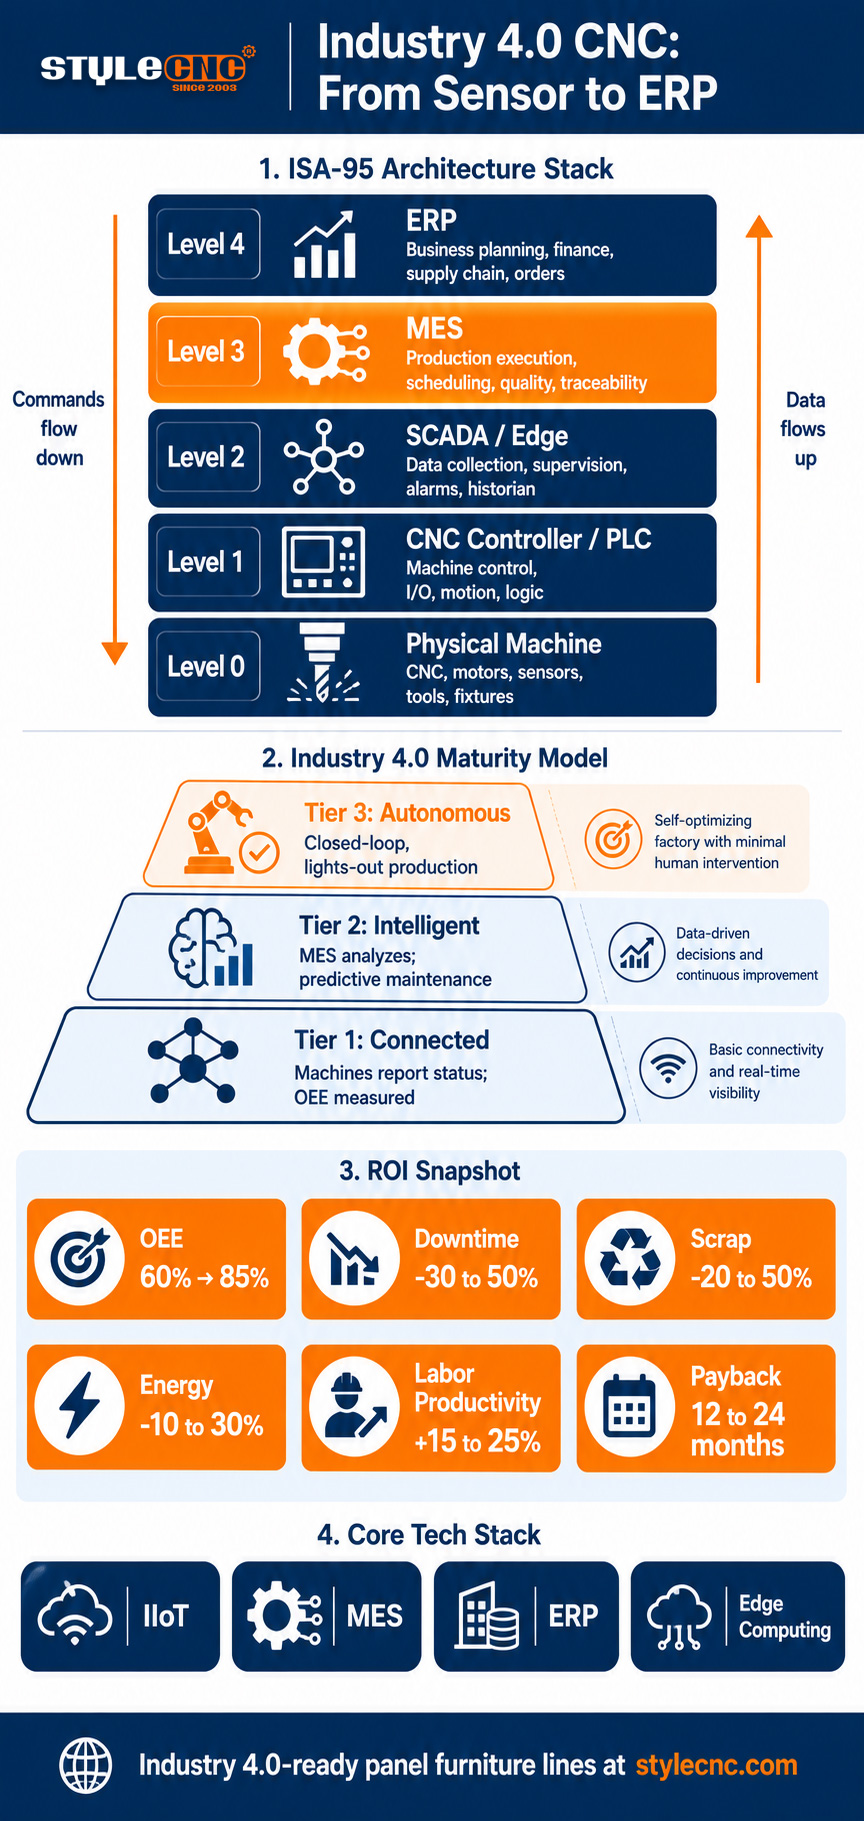
L'architecture dominante pour l'usinage CNC dans l'Industrie 4.0 suit la norme ISA-95, qui définit cinq niveaux hiérarchiques de contrôle de la production. Le schéma ci-dessous illustre le flux de données ascendant, des capteurs physiques aux systèmes d'entreprise, tandis que les commandes et les planifications circulent en sens inverse.
Planification ERP de niveau 4 / Planification d'entreprise
Planification, inventaire, finances
Opérations de fabrication de niveau 3 MES
Suivi de la production, TRS, traçabilité
SCADA de niveau 2 / Informatique de périphérie
Agrégation de données, analyse locale
Contrôleur CNC de niveau 1 / automate programmable
Logique machine, commande de mouvement
Couche physique de niveau 0
Capteurs, actionneurs, la machine elle-même
La majeure partie de la transformation vers l'Industrie 4.0 s'effectue au niveau 3, où se situe le système d'exécution de la production (MES). Le MES est la couche qui relie la réalité de l'atelier à la planification stratégique. Il collecte les données d'état des machines, convertit les ordres de fabrication ERP en plannings exécutables, calcule le TRS en temps réel et applique les paramètres de processus tels que les versions de programmes approuvées et l'outillage certifié.
Les données circulent en continu de haut en bas de la chaîne : relevés des capteurs vers le contrôleur, état des machines vers les systèmes périphériques ou SCADA, données de production agrégées vers le MES et rapports de gestion vers l’ERP. Les commandes descendent : l’ERP émet les ordres de fabrication, le MES les planifie sur les machines, les contrôleurs exécutent les programmes et les actionneurs réalisent les opérations. Ces deux flux fonctionnent simultanément, ce qui confère à l’architecture un fonctionnement en boucle fermée plutôt qu’une simple connexion.
Le modèle de maturité Industrie 4.0 à 3 niveaux
La plupart des ateliers ne passent pas de l'usinage CNC traditionnel à l'Industrie 4.0 en une seule étape. Ils progressent par étapes, chaque niveau générant des retours sur investissement mesurables qui financent le suivant. Le modèle à trois niveaux ci-dessous décrit ce parcours.
NIVEAU 1 : Connecté
Les machines transmettent leur état à un système central. L'atelier sait en temps réel quelles machines sont en fonctionnement, lesquelles sont à l'arrêt et lesquelles sont en alarme. Le TRS (Taux de Rendement Synthétique) peut ainsi être mesuré et non plus estimé. Ce premier niveau révèle souvent des réalités dérangeantes : les ateliers qui pensaient atteindre un TRS de 72 à 76 % constatent fréquemment que le chiffre réel est plus proche de 42 % une fois que les données numériques remplacent les rapports des opérateurs. L'investissement initial est faible. Un capteur de courant sur le moteur de broche et un microcontrôleur Wi-Fi peuvent être assemblés pour moins de 200 $par machine à l'aide de composants standard.
NIVEAU 2 : Intelligent
Les données sont analysées et exploitées. Les tableaux de bord MES mettent en évidence les goulots d'étranglement. La maintenance prédictive détecte les pannes de broches avant qu'elles ne surviennent. L'intégration FAO et ERP élimine la saisie manuelle de données entre les systèmes. Des données de qualité sont réinjectées dans les paramètres d'usinage. Un TRS de 85 % devient un objectif réaliste. Ce niveau nécessite un investissement dans les logiciels MES, la modernisation des capteurs si nécessaire et une infrastructure de connectivité incluant les protocoles OPC-UA ou MTConnect pour l'ensemble du parc de machines.
NIVEAU 3 : Autonome
L'usine boucle la boucle. Les machines s'auto-programment en fonction des prévisions de la demande issues du progiciel de gestion intégré (ERP). Des ajustements pilotés par l'IA sont effectués pendant la production, sans intervention humaine. La production, entièrement automatisée, se déroule de nuit, la maintenance prédictive prévenant les pannes avant qu'elles n'entraînent des arrêts de production. Peu d'usines ont atteint le niveau 3, et la plupart de celles qui l'ont atteint opèrent dans les secteurs de l'aérospatiale, de l'automobile ou de l'électronique grand public. L'investissement initial varie de significatif à substantiel selon la taille de l'usine et l'état du parc de machines.
Technologies clés : IoT, MES, ERP et Edge Computing
L'architecture CNC de l'Industrie 4.0 repose sur quatre grandes catégories technologiques. Chacune cible une couche spécifique de l'architecture, et leur interconnexion détermine le niveau de maturité du déploiement.
L'Internet industriel des objets (IIoT). La couche capteurs et connectivité. Les machines CNC modernes intègrent des fonctionnalités IIoT, mais la plupart des ateliers existants exploitent des parcs de machines hétérogènes dont l'âge moyen est d'environ 9 ans. Selon une étude sectorielle, 47 % des entreprises industrielles n'ont pas encore déployé d'équipements connectés intelligents. Des solutions de modernisation, telles que les capteurs de courant de broche, les accéléromètres de vibrations et les passerelles périphériques, permettent d'intégrer les machines existantes à l'IIoT pour un coût bien inférieur à celui d'un remplacement.
Système d'exécution de la production (MES). Couche opérationnelle. Le MES gère le suivi de la production, le contrôle du TRS (taux de rendement synthétique), la planification, la gestion de la qualité et la traçabilité. C'est là que se génère la plupart des retours sur investissement mesurables de l'Industrie 4.0, car il transforme les données brutes des machines en décisions de production exploitables. Parmi les plateformes MES courantes dans les environnements CNC, on trouve Ignition, Siemens Opcenter, Plex et SAP MII. Des solutions open source et cloud (Lightw8) sont également disponibles pour les ateliers de plus petite taille.
Intégration ERP. La couche métier. L'intégration ERP comble l'écart entre les opérations de production et la planification stratégique. Lorsque les ordres de fabrication ERP sont automatiquement intégrés au MES et que les résultats de production sont renvoyés à l'ERP sans saisie manuelle, la planification s'adapte à la réalité. Les principaux modèles d'intégration utilisent les API REST, OPC-UA ou des connecteurs spécifiques au fournisseur entre SAP, Oracle, Microsoft Dynamics ou NetSuite et le MES.
L'informatique de périphérie. La couche d'intelligence locale. Les dispositifs de périphérie se situent entre les machines et le cloud, exécutant les analyses localement là où la latence, la bande passante ou la cybersécurité empêchent le transfert de toutes les données vers un système central. L'informatique de périphérie rend possibles le contrôle adaptatif, la maintenance prédictive et l'inspection qualité en temps réel directement en atelier, sans les délais d'aller-retour vers un centre de données distant.
ROI : Mesurer le retour sur investissement de l’industrie 4.0
Le calcul du retour sur investissement (ROI) pour les machines CNC de l'Industrie 4.0 s'effectue simultanément sur plusieurs segments. Chaque segment présente des fourchettes de rendement typiques du secteur, les petits ateliers obtenant généralement des retours sur investissement plus faibles, tandis que les grandes entreprises en obtiennent davantage. Le tableau ci-dessous récapitule les segments de rendement attendus.
| Catégorie ROI | Amélioration typique | Source de gain |
|---|---|---|
| Amélioration du TRS | Dès 60% à 85% | Visibilité en temps réel, respect des horaires, réduction des micro-arrêts |
| Réduction des temps d'arrêt non planifiés | 30 pour cent en 50 | Maintenance prédictive basée sur la reconnaissance de formes par capteurs |
| Réduction des rebuts et des retouches | 20 pour cent en 50 | Surveillance de la qualité en cours de processus, versions de programme imposées |
| Consommation d'énergie | 10 pour cent en 30 | Détection des temps d'inactivité, optimisation des cycles de vie, veille intelligente |
| La productivité du travail | gain de 15 à 25 % | Collecte automatisée des données, réduction des interventions manuelles, efficacité de la planification |
| Coût de possession des stocks | 10 pour cent en 20 | L'intégration ERP permet un flux de matières juste-à-temps |
| Coût de la qualité (COPQ) | Réduire de 15-20% hausse du | L'inspection en cours de production empêche la propagation des défauts en aval. |
| Période de récupération typique | 12-24 mois | Effet cumulatif des catégories ci-dessus sur la marge opérationnelle |
Le principal facteur influençant le retour sur investissement est l'amélioration du TRS (Taux de Rendement Synthétique). Un atelier fonctionnant à 60 % de TRS dispose de la même capacité matérielle qu'un atelier fonctionnant à 85 %, la différence résidant dans la maîtrise des informations et des processus. Combler cet écart sur les machines existantes est généralement plus rapide et moins coûteux que d'en acquérir de nouvelles. C'est pourquoi les fournisseurs de MES (Systèmes de Gestion Intégrée) et les intégrateurs IIoT (Industrie 4.0) conçoivent l'Industrie 4.0 comme une stratégie d'expansion des capacités plutôt que comme une simple mesure de réduction des coûts.
Étude de cas: STYLECNC Ligne de production de meubles à panneaux intelligents
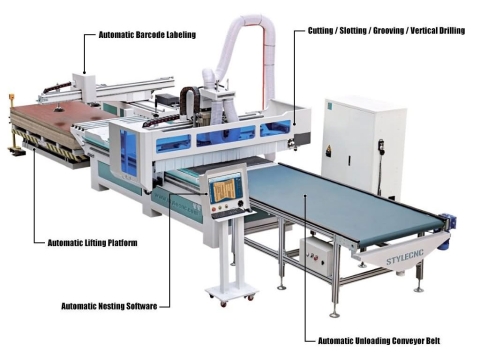
STYLECNC Elle conçoit des lignes de production CNC de niveau entreprise qui illustrent les principes de l'Industrie 4.0 dans la fabrication de meubles. ligne de production de meubles à panneaux intelligents Ce système intègre le chargement automatique, l'imbrication intelligente, la FAO, le fraisage CNC ATC, le perçage, le placage de chants et l'étiquetage par code-barres dans un flux de production unique et connecté. Chaque panneau entrant dans la ligne est suivi individuellement à chaque étape, les données des capteurs et le nombre de cycles étant transmis à un système de surveillance centralisé.
L'architecture de référence pour cette ligne place STYLECNC Les machines se situent aux niveaux 0 à 2 de la hiérarchie ISA-95, tandis que les systèmes MES et ERP déployés par le client se trouvent aux niveaux 3 et 4. Ligne de production de meubles en panneaux entièrement automatisée par routeur CNC La configuration est le point de départ le plus courant, prenant en charge l'imbrication complète des feuilles de FAO, le chargement automatique des tôles et le perçage et le placage de chants synchronisés en aval. Routeur CNC à imbrication intelligente pour la fabrication de meubles offre les mêmes capacités d'imbrication et de suivi pour les petits ateliers d'ébénisterie.
Les résultats mesurables que ce type de ligne de production est conçu pour atteindre comprennent une amélioration du TRS (taux de rendement synthétique) par rapport aux lignes de production classiques à parc mixte, pour atteindre 75 à 85 %, une réduction de 30 à 50 % des temps d'arrêt non planifiés grâce à la maintenance prédictive pilotée par le MES (Manufacturing Execution System), et une réduction de 20 à 50 % des rebuts grâce à des agencements optimisés et un flux de matières validé par code-barres. Des gains de débit de 5 à 15 % sont fréquents dès le premier trimestre pilote lorsque les ateliers intègrent une planification connectée à la ligne existante.
Au-delà du mobilier, les mêmes principes de l'Industrie 4.0 sont visibles dans STYLECNC solutions sectorielles, y compris Systèmes de découpe et de soudage laser pour la fabrication de batteries lithium-ion et Robots de soudage laser à fibre industrielle pour la fabrication automobileLes deux déploiements utilisent le même flux de données capteur-ERP avec une intégration MES spécifique au secteur vertical, démontrant que l'Industrie 4.0 n'est pas un produit unique mais une architecture système appliquée à n'importe quel environnement de production exploité par l'atelier.
Glossaire : Termes CNC de l’Industrie 4.0
Utilisez ce document de référence lors de l'évaluation des fournisseurs de solutions Industrie 4.0, de la planification de l'architecture ou de l'examen de la documentation MES et ERP.
| Long | Définition |
|---|---|
| Industrie 4.0 | La 4e révolution industrielle est définie par l'Internet des objets (IoT), les systèmes cyberphysiques, l'intelligence artificielle (IA) et la fabrication connectée. |
| MOIS | Système d'exécution de la production. Couche logicielle entre le progiciel de gestion intégré (ERP) et l'atelier, gérant la production en temps réel. |
| ERP | Planification des ressources de l'entreprise. Couche système d'information gérant les finances, les stocks, la planification et la gestion des commandes. |
| OEE | Efficacité globale des équipements. Produit des taux de disponibilité, de performance et de qualité. L'objectif de niveau mondial est de 85 %. |
| IIoT | Internet industriel des objets. Réseau de capteurs, de contrôleurs et de dispositifs périphériques générant des données d'atelier. |
| MTConnecter | Protocole de communication ouvert conçu spécifiquement pour l'échange de données des machines CNC. |
| OPC UA | Norme de communication industrielle ouverte largement utilisée pour le flux de données machine-système. |
| ISA-95 | Norme internationale définissant la hiérarchie d'intégration entre les systèmes d'information et l'atelier. |
| Espace de noms unifié (UNS) | Architecture à source unique de vérité où toutes les données de l'usine transitent par un espace de noms commun. |
| EdgeComputing | Les analyses locales sont effectuées sur ou à proximité de la machine plutôt que dans un cloud ou un centre de données distant. |
Questions fréquemment posées
L'Industrie 4.0 est-elle un bon investissement pour un petit atelier d'usinage CNC ?
Les discussions sur le forum Practical Machinist, dans le fil « Industrie 4.0 : y a-t-il des adeptes ? », révèlent des avis partagés. De l’avis général, une connectivité simple (niveau 1) est presque toujours rentable, car son coût est faible et la visibilité sur le TRS est immédiatement utile. Le déploiement complet d’un MES (niveau 2 et supérieur) est plus pertinent pour les ateliers exploitant 10 machines ou plus, des gammes de produits complexes ou des activités de production où de petits gains de TRS se cumulent sur des milliers de pièces.
Combien coûte un système MES pour un atelier CNC ?
Le prix des systèmes MES varie considérablement selon leurs fonctionnalités et la taille de l'atelier. Les plateformes open source comme Ignition peuvent être déployées pour quelques milliers de dollars, auxquels s'ajoutent les frais d'intégration. Les systèmes commerciaux de milieu de gamme de Plex, Siemens Opcenter ou Epicor coûtent entre 20 000 et 100 000 dollars pour les ateliers de taille moyenne. Les déploiements de solutions SAP MII ou Oracle Manufacturing Cloud pour les grandes usines peuvent coûter plusieurs millions de dollars. Selon SME Manufacturing Engineering, une solution de connectivité simple, développée en interne à l'aide de composants standard, peut être mise en place pour environ 150 dollars par machine pour la surveillance de base de l'état des broches.
Puis-je connecter d'anciennes machines CNC à un système Industrie 4.0 ?
Oui. Les analystes du secteur notent que l'âge moyen des machines CNC dans les ateliers américains est d'environ 9 ans. Par conséquent, la modernisation des équipements existants est la méthode de déploiement dominante, plutôt que le remplacement complet. Les solutions de modernisation courantes comprennent les adaptateurs MTConnect, les microcontrôleurs à capteur de courant sur la broche, les accéléromètres de vibrations et les passerelles périphériques qui convertissent les protocoles propriétaires des contrôleurs en flux de données ouverts. La plupart des machines anciennes peuvent intégrer un réseau Industrie 4.0 sans remplacement de contrôleur.
Quel est le TRS (Taux de Rendement Synthétique) typique d'un atelier d'usinage CNC ?
L'OEE de niveau mondial est de 85 %, mais l'OEE typique du secteur manufacturier se situe autour de 60 %. Cet écart passe souvent inaperçu jusqu'à ce qu'il soit mis en évidence par un système de suivi numérique. Un exemple tiré d'une PME relate le cas d'un atelier qui pensait atteindre un OEE de 72 à 76 % pendant 5 ans, alors que les mesures numériques affichaient un taux de 42 %. Cette différence s'explique par la sous-déclaration des arrêts courts, des changements d'horaires et des temps d'inactivité, autant d'éléments non pris en compte par les rapports papier.
Quelle est la différence entre MES et ERP ?
Le progiciel de gestion intégré (PGI) gère les fonctions métiers telles que la finance, les stocks, la gestion des commandes et la planification stratégique. Le système MES, quant à lui, gère les fonctions de production comme l'ordonnancement en temps réel, la surveillance des machines, le contrôle qualité et le calcul du TRS (Taux de Rendement Synthétique). Le PGI est conforme à la norme ISA-95 niveau 4 et fonctionne sur des échelles de temps allant de quelques heures à quelques jours ; le MES est conforme au niveau 3 et fonctionne sur des échelles de temps allant de quelques secondes à quelques minutes. Les deux systèmes sont intégrés : les ordres de fabrication du PGI sont intégrés aux plannings du MES et les résultats de production du MES sont renvoyés au PGI pour la facturation et la mise à jour des stocks.
Comment puis-je lancer un projet pilote Industrie 4.0 dans mon atelier CNC ?
Des sources industrielles telles que SME, Excellerant et Jitbase s'accordent sur une approche similaire. Commencez par un audit de connectivité afin de déterminer quelles machines peuvent déjà publier des données et lesquelles nécessitent une mise à niveau. Sélectionnez une cellule de production ou une machine critique pour le projet pilote. Connectez-la, mesurez le TRS de référence pendant 2 à 4 semaines et visez un gain de productivité de 5 à 15 % au cours du premier trimestre pilote. Documentez les résultats obtenus, puis étendez le dispositif. Les entreprises qui tentent de déployer un MES à l'échelle de l'usine en une seule phase rencontrent généralement des difficultés ; celles qui optent d'abord pour un projet pilote réussissent généralement.
Conclusion
L'usinage CNC de l'industrie 4.0 ne consiste pas tant à acheter de nouvelles machines qu'à intégrer les machines existantes d'un atelier dans un système de production connecté. La connectivité de niveau 1 est aujourd'hui accessible à presque tous les ateliers. Le déploiement d'un MES de niveau 2 offre le retour sur investissement le plus important et constitue l'objectif à moyen terme naturel pour la plupart des environnements de production. L'autonomie de niveau 3 représente la voie à suivre à long terme pour les ateliers dont le volume et la complexité justifient l'investissement.
STYLECNC Les lignes de production industrielle, y compris la ligne de mobilier à panneaux intelligents, sont conçues comme des plateformes compatibles avec l'Industrie 4.0, avec une couverture de capteurs, une connectivité réseau et une architecture de contrôleur qui s'intègrent parfaitement aux systèmes MES et ERP déployés par le client. Contactez le STYLECNC l'équipe ou examiner solutions de production de meubles en panneaux et le plus large catalogue de lignes de production de meubles pour discuter de l'intégration de l'Industrie 4.0 à votre déploiement Nextion.