Découpe en biseau au laser : explication des biseaux en V, Y, X et K
2026-10-29Lecture de 6 minutesBy Jimmy

Découpe en biseau au laser : explication des biseaux en V, Y, X et K

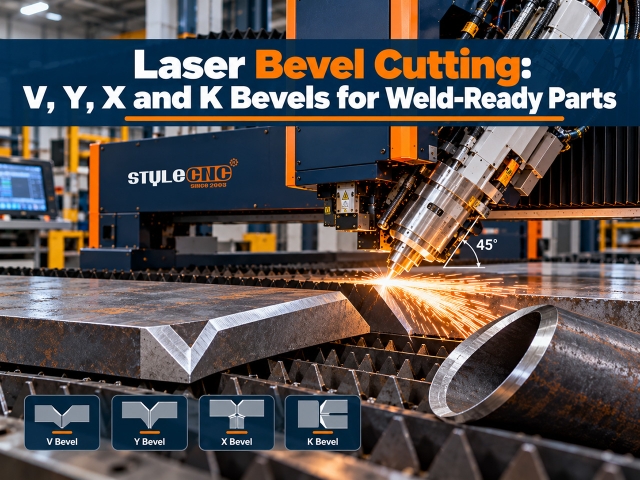
La découpe au laser en biseau incline le faisceau laser, généralement jusqu'à ±45 degrés, de sorte que le bord d'une pièce est coupé en angle, prêt pour le soudage. 3D La tête de chanfreinage permet de réaliser des chanfreins en V, Y, X et K en une seule opération, éliminant ainsi l'étape de rectification ou de fraisage habituellement nécessaire à la préparation du soudage. Elle est particulièrement performante sur des plaques d'une épaisseur maximale de 25 à 40 mm environ, ainsi que sur les extrémités de tubes pour les assemblages de tuyauterie et de structures.
Coût horaire de la découpe laser fibre : coûts d'exploitation réels
2026-10-29Lecture de 6 minutesBy Hattie

Coût horaire de la découpe laser fibre : coûts d'exploitation réels

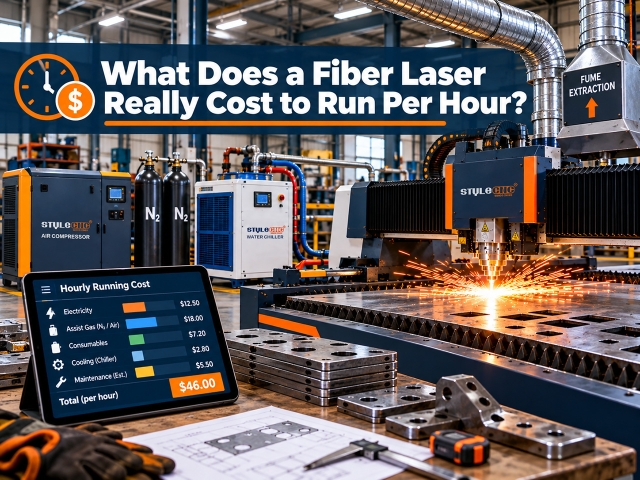
Une machine de découpe laser à fibre coûte généralement environ $30 et $65 par heure de fonctionnement, opérateur compris. Sans compter la main-d'œuvre, l'électricité, le gaz d'assistance, les consommables et la maintenance, le coût s'élève à environ $6 à $40 par heure, selon la puissance du laser et le gaz. L'électricité est la plus petite ligne, souvent $2 à $7 une heure ; l’azote et la main-d’œuvre représentent les postes de dépenses les plus importants.

Quel est le prix pour la découpe laser du métal ?
2026-10-29Lecture de 6 minutesBy Stephen

Quel est le prix pour la découpe laser du métal ?

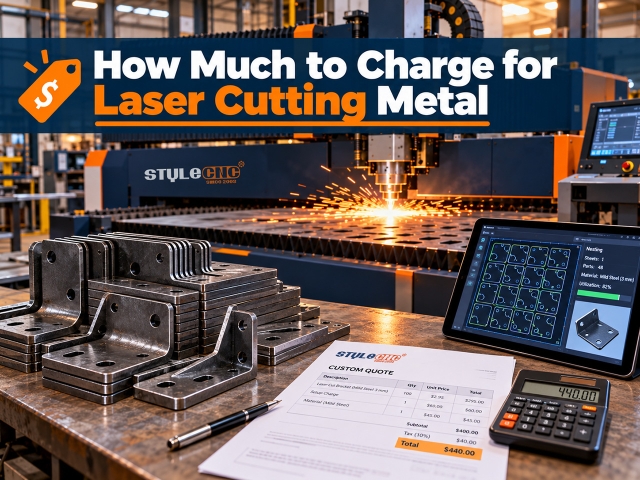
Pour calculer le prix de la découpe laser du métal, facturez : (temps machine × votre tarif horaire) + (coût du matériau × marge) + frais de mise en place, avec un montant minimum de commande. Établissez votre tarif horaire en fonction de vos propres coûts plutôt que de copier celui de la concurrence : un petit atelier de découpe laser à fibre atteint généralement le seuil de rentabilité aux alentours de [montant manquant]. $60 et $70 par heure machine et devis $90 ou plus une fois la marge ajoutée.

Prix ​​des tours à bois CNC : mono-axe, bi-axe et 4 axes
2026-10-29Lecture de 5 minutesBy Jimmy

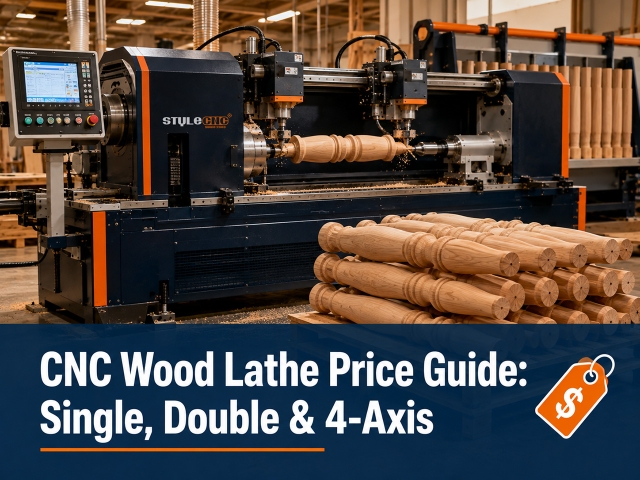
Prix ​​des tours à bois CNC : mono-axe, bi-axe et 4 axes

Les prix des tours à bois CNC varient à partir de $200 pour les mini machines de loisirs et $1,200 à $3,600 pour les tours midi à $2,800 à $11 180 pour les machines de production automatiques à un et deux axes, avec des modèles de gravure à 4 axes grandeur nature atteignant $13 000. Le prix dépend du nombre d’axes, de la capacité du plateau et de l’automatisation, et la bande appropriée dépend de votre nombre de pièces quotidiennes.

Comment fonctionne une cintreuse de tôles ?
2026-10-29Lecture de 5 minutesBy Hattie

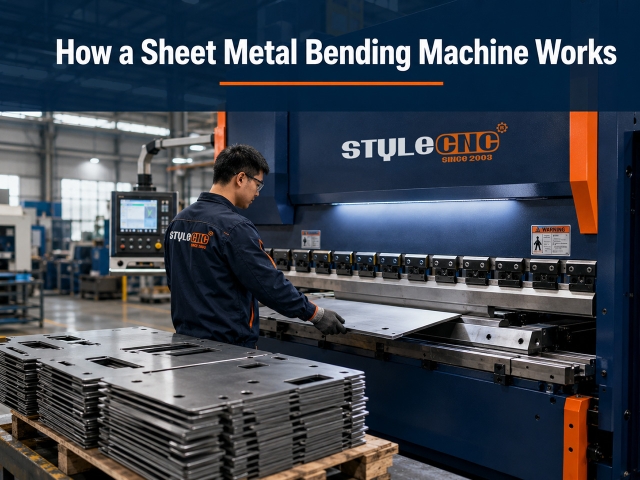
Comment fonctionne une cintreuse de tôles ?

Une plieuse à tôle transforme le métal plat en profilés angulaires en pressant un poinçon dans une matrice ou en pliant la tôle autour d'un bord fixé. En production, le pliage constitue la seconde étape d'un processus de découpe puis de pliage : une machine laser ou plasma découpe d'abord avec précision des ébauches plates, puis la plieuse les transforme en pièces finies.

Guide de la machine à tourner les pieds de table : Pieds à volume
2026-10-29Lecture de 5 minutesBy Nicole

Guide de la machine à tourner les pieds de table : Pieds à volume

Une machine à tourner les pieds de table est un tour à bois à commande numérique configuré pour la production de pieds de meubles : elle transforme des ébauches carrées en bois dur en pieds fuselés, profilés ou sculptés, à partir d'un tracé, produisant un pied toutes les quelques minutes, chaque pied de la série étant identique. Les pieds fuselés simples sont réalisés sur des machines à un seul axe, les profils tournés sur un ou deux axes, et les pieds cannelés ou torsadés nécessitent une machine à quatre axes avec une broche de sculpture.

Utilisation d'un tour à bois CNC : Installation et première passe
2026-10-29Lecture de 5 minutesBy Christina

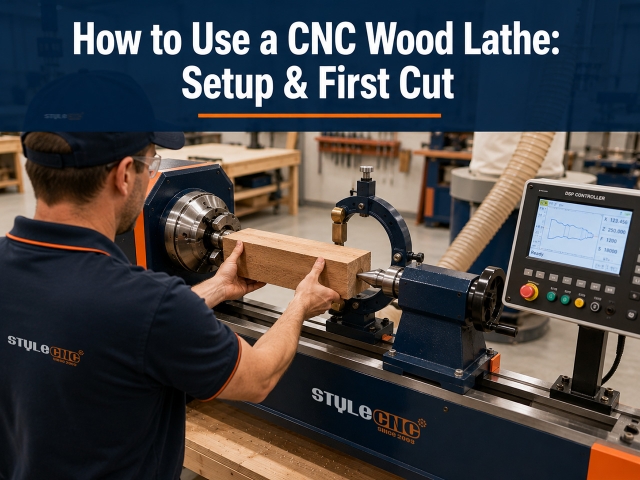
Utilisation d'un tour à bois CNC : Installation et première passe

Pour utiliser un tour à bois CNC : préparez une ébauche droite et carrée légèrement plus longue que la pièce, fixez-la entre le mandrin d’entraînement et la pointe de la contre-pointe, positionnez la lunette fixe sous toute partie mince, chargez ou dessinez le demi-profil dans la commande numérique, effectuez une passe d’ébauche pour arrondir l’ébauche, puis une passe de finition le long de la courbe programmée. La plupart des problèmes sont liés à la qualité de l’ébauche, au support ou à l’état de la lame plutôt qu’au programme.

Guide d'assistance au laser : définition, réglages et gaz d'assistance
2026-09-07Lecture de 5 minutesBy Carrie

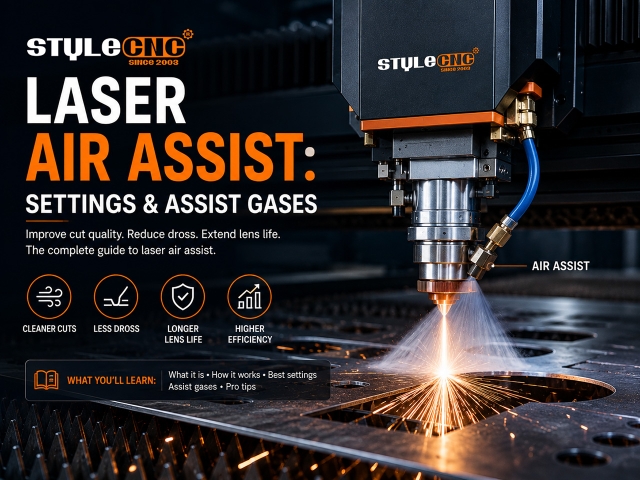
Guide d'assistance au laser : définition, réglages et gaz d'assistance

L'assistance pneumatique propulse un jet de gaz à travers la buse laser jusqu'au point de coupe. Elle élimine la fumée et les débris fondus, protège la lentille, supprime les flammes et améliore la qualité du tranchant. Pressions de démarrage typiques : 0.2 à 1 bar pour la gravure, 1 à 3 bar pour le polissage. CO2 coupe, et de 6 à 16 bars pour les gaz de coupe des métaux à fibres.

Guide des presses plieuses CNC : hydraulique ou servo-électrique
2026-10-29Lecture de 6 minutesBy Stephen

Guide des presses plieuses CNC : hydraulique ou servo-électrique

Une presse plieuse à commande numérique (CNC) plie la tôle en pressant un poinçon supérieur contre une matrice inférieure, le tout sous contrôle informatique. Les modèles hydrauliques conviennent aux tôles épaisses et aux fortes charges, tandis que les modèles servo-électriques offrent une précision accrue et une consommation d'énergie réduite de 50 à 70 % pour les tôles fines. Choisissez le type d'entraînement en fonction de l'épaisseur du matériau, des tolérances des pièces et du volume de pliage quotidien.

Guide des tours à bois CNC : nombre d’axes et options de broche
2026-10-29Lecture de 6 minutesBy Jimmy

Guide des tours à bois CNC : nombre d’axes et options de broche

Un tour à bois à commande numérique transforme automatiquement des barres carrées ou rondes en profilés finis, en suivant un dessin CAO au lieu d'utiliser une gouge manuelle ou un gabarit physique. Le nombre d'axes détermine ses capacités : les machines à un ou deux axes produisent rapidement des broches rondes, tandis que les machines à quatre axes, équipées d'une broche à sculpter, ajoutent des cannelures, des spirales et des sculptures de surface dans le même cycle.

Les graveurs laser ont-ils besoin d'une ventilation ? Guide d'extraction des fumées
2026-08-26Lecture de 5 minutesBy Evelyn

Les graveurs laser ont-ils besoin d'une ventilation ? Guide d'extraction des fumées

Oui. Chaque opération laser génère des particules fines et des gaz ; la ventilation est donc indispensable. Il faut soit raccorder l’enceinte à l’extérieur par une gaine étanche, soit faire recirculer l’air à travers un extracteur de fumées filtrées avec filtres HEPA et charbon actif. Le débit d’air doit être dimensionné en fonction du volume de l’enceinte : environ 150 CFM pour les ordinateurs de bureau et 300 à 500 CFM pour les armoires. CO2 les machines.

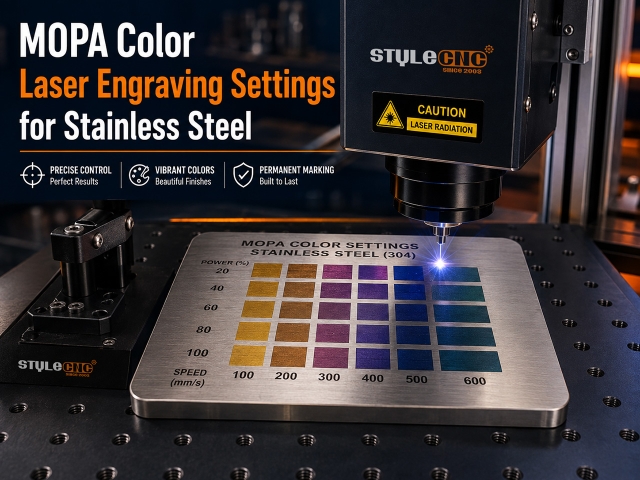
Paramètres de gravure laser couleur MOPA pour acier inoxydable
2026-08-24Lecture de 5 minutesBy Charles

Paramètres de gravure laser couleur MOPA pour acier inoxydable

Les lasers à fibre MOPA colorent l'acier inoxydable en faisant croître une fine couche d'oxyde dont l'épaisseur courbe la lumière pour lui donner une teinte. 20W La source dorée atteint environ 550 mm/s à 230 kHz avec des impulsions courtes, tandis que le bleu foncé se situe aux alentours de 250 mm/s à 80 kHz avec des impulsions longues. Les valeurs exactes dépendent de l'appareil utilisé ; il est donc conseillé d'effectuer un test colorimétrique au préalable.

Matériaux à ne jamais découper au laser (utilisez plutôt ceux-ci)
2026-08-21Lecture de 6 minutesBy Charles

Matériaux à ne jamais découper au laser (utilisez plutôt ceux-ci)

Ne jamais découper au laser : le PVC et le vinyle (qui dégagent du chlore gazeux se transformant en acide chlorhydrique), l’ABS (qui émet du cyanure d’hydrogène), le PEHD (qui s’enflamme et fond), le polycarbonate épais (qui se décolore et brûle), le PTFE/Téflon (composés fluorés toxiques), les composites en fibre de verre et époxy (qui dégagent des vapeurs de résine toxiques), le cuir tanné au chrome (qui dégage des vapeurs de chrome cancérigènes) et tout plastique non identifié. Il existe des alternatives sûres pour chacun de ces matériaux, notamment l’acrylique coulé et le cuir tanné végétal.

Gobelets à revêtement en poudre gravés au laser : paramètres et étapes
2026-08-21Lecture de 5 minutesBy Stephen

Gobelets à revêtement en poudre gravés au laser : paramètres et étapes

Les polisseuses à revêtement en poudre se gravent par ablation du revêtement, révélant ainsi l'acier inoxydable brillant en dessous. Points de départ : a 30W La fibre se déplace à une vitesse de 600 à 900 mm/s à un rendement de 50 à 70 %, a 60W CO2 parcourt 300 à 400 mm/s à 20 à 35 %, toujours sur un axe rotatif avec la mise au point réglée au sommet de la courbe.

Recuit laser versus gravure sur acier inoxydable
2026-08-21Lecture de 5 minutesBy Carrie

Recuit laser versus gravure sur acier inoxydable

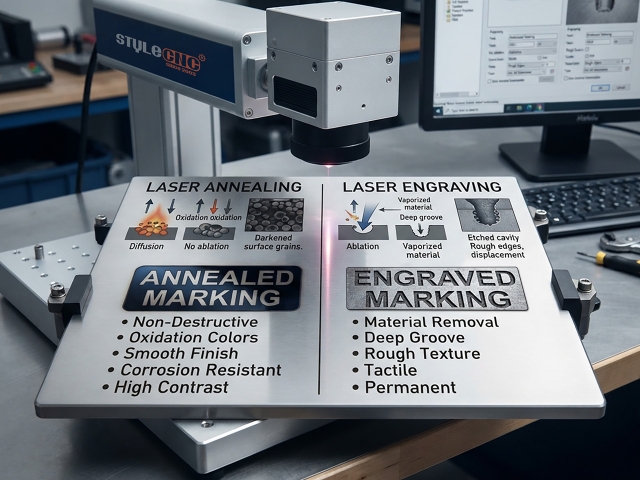
Le recuit laser chauffe l'acier inoxydable jusqu'à la formation d'une couche d'oxyde sombre et lisse, sans rien enlever et en préservant sa résistance à la corrosion, tandis que la gravure permet d'obtenir une profondeur mesurable et la gravure chimique se situe entre les deux. 30W source de fibre, le recuit commence près de 150 mm/s à 50 à 70 %, 40 à 60 kHz, avec le faisceau défocalisé de 1 à 3 mm.

Tableau des réglages de vitesse et de puissance de gravure laser par matériau
2026-08-20Lecture de 5 minutesBy Evelyn

Tableau des réglages de vitesse et de puissance de gravure laser par matériau

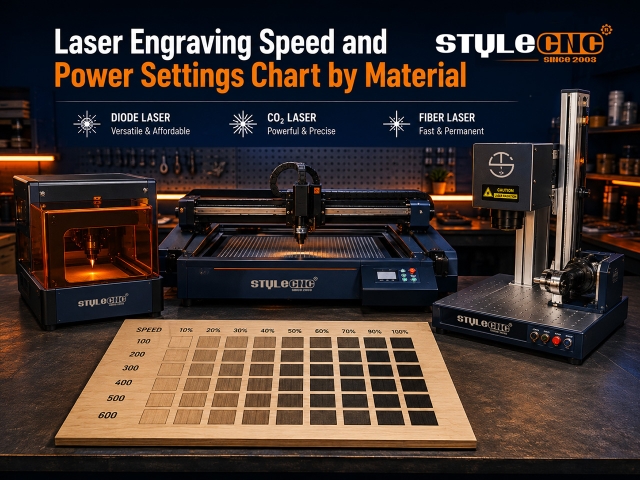
Les paramètres de gravure laser dépendent du type de laser, de sa puissance nominale et du matériau. Points de départ typiques : les lasers à diodes gravent le bois à une vitesse de 3 000 à 6 000 mm/min et à une puissance de 40 à 70 %. CO2 Les lasers fonctionnent à une vitesse de 300 à 500 mm/s avec un grossissement de 12 à 25 %, et les lasers à fibre marquent le métal à une vitesse de 300 à 900 mm/s. Il est impératif de toujours vérifier les valeurs à l'aide d'une petite grille de test avant la production.

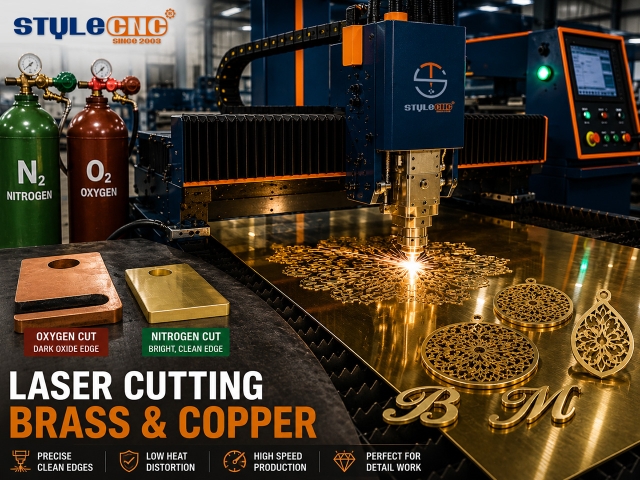
Peut-on découper le laiton et le cuivre au laser ? Guide des métaux réfléchissants
2026-08-18Lecture de 5 minutesBy Jimmy

Peut-on découper le laiton et le cuivre au laser ? Guide des métaux réfléchissants

Le laiton et le cuivre figurent en tête de toutes les listes de métaux résistants au laser. Le cuivre massif réfléchit environ 95 % du faisceau d'un laser à fibre, le laiton n'est pas loin derrière, et ces deux métaux étaient autrefois mentionnés dans les manuels des sources laser. Pourtant, les ateliers de joaillerie découpent quotidiennement des feuilles de laiton, et les usines de barres omnibus traitent le cuivre par tonnes. Ce guide explique les changements intervenus, les risques réels, la puissance minimale à partir de laquelle chaque métal est utilisable, et la stratégie, contre-intuitive, d'utilisation des gaz qui permet de trouver un compromis entre les deux.

Découpe laser du MDF ou du contreplaqué : quel panneau est le meilleur ?
2026-08-14Lecture de 5 minutesBy Nicole

Découpe laser du MDF ou du contreplaqué : quel panneau est le meilleur ?

Le MDF et le contreplaqué sont les 2 panneaux de chaque CO2 Le propriétaire d'une machine laser se tourne vers la première, et les forums regorgent du même débat : laquelle mérite le lit ? Les deux découpent bien avec les bons réglages, mais chacune a un défaut que l'autre n'a pas : le MDF se carbonise fortement et dégage une épaisse fumée, tandis que le contreplaqué masque les lignes de colle et les défauts qu'aucun fichier de paramètres ne peut prévoir. Ce guide vous aidera à choisir en fonction de votre projet, en tenant compte des différences de carbonisation, de colle, de fumée et de réglages qui seront déterminantes.

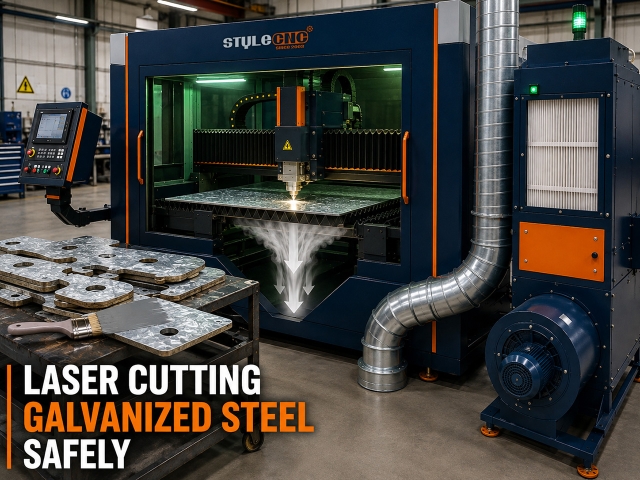
La découpe laser de l'acier galvanisé est-elle sans danger ? Guide sur les fumées de zinc
2026-08-13Lecture de 5 minutesBy Hattie

La découpe laser de l'acier galvanisé est-elle sans danger ? Guide sur les fumées de zinc

Oui, la découpe laser de l'acier galvanisé est sûre si la machine est équipée d'un système d'extraction et de filtration des fumées adéquat ; elle est dangereuse sans ces systèmes. Le revêtement de zinc se vaporise en fumées d'oxyde de zinc qui provoquent la fièvre des fondeurs en cas d'inhalation. Par conséquent, l'utilisation d'une machine fermée, dotée d'un système d'aspiration et de filtration à haut débit et dont la concentration en oxyde de zinc est maintenue en dessous de la limite fixée par l'OSHA (5 mg/m³), est indispensable. Ne découpez jamais d'acier galvanisé dans un espace non ventilé.

Qu'est-ce que l'aluminium billette ? Guide d'usinage CNC
2026-08-11Lecture de 7 minutesBy Jimmy

Qu'est-ce que l'aluminium billette ? Guide d'usinage CNC

Le terme « billette » est utilisé à tort et à travers comme un gage de qualité : jantes, collecteurs d'admission, coques de téléphone, etc. Le marketing a tellement galvaudé ce terme que la plupart des acheteurs, et même de nombreux amateurs d'usinage, ignorent sa signification exacte. Ce guide remédie à cela. Il définit la billette par rapport aux pièces moulées et forgées, explique son importance pour les usineurs, compare les deux nuances d'aluminium les plus courantes (6061 et 7075), et détaille les notions de base d'avance et de vitesse pour l'usinage de l'aluminium billette sur une fraiseuse ou une fraiseuse CNC compatible aluminium.

  • 1
  • 2
  • 3
  • >
  • Affiche 218 Articles sur 11 Pages