Les disques de polissage pour tambours sont disponibles avec une plus grande variété de finitions que la plupart des autres disques du marché, et chaque finition requiert des réglages spécifiques. Ce guide détaille les réglages par revêtement et par machine, puis décrit la configuration du tambour rotatif, du réglage à l'essuyage final.
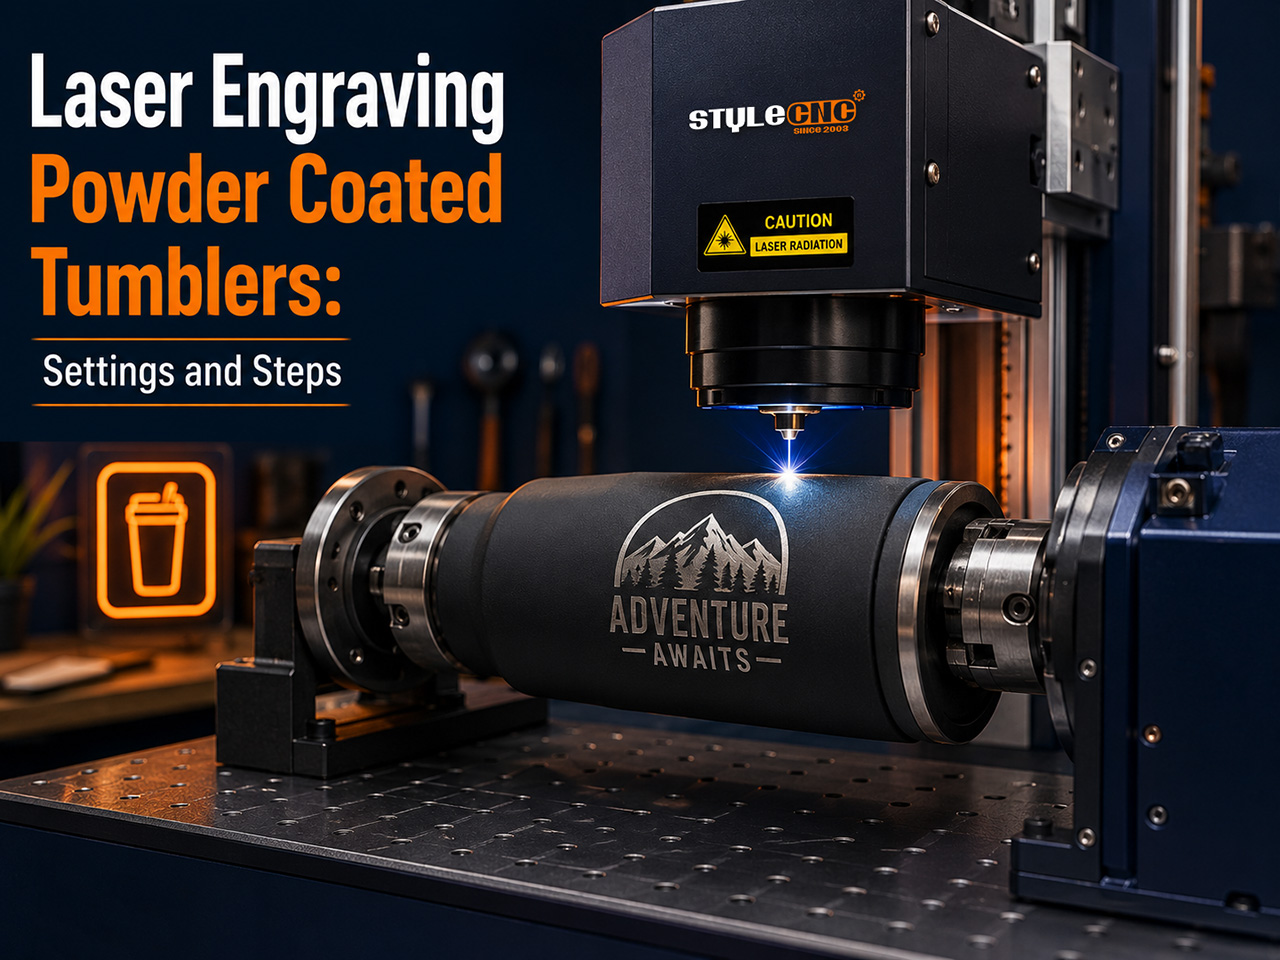
Que se passe-t-il réellement avec le revêtement ?
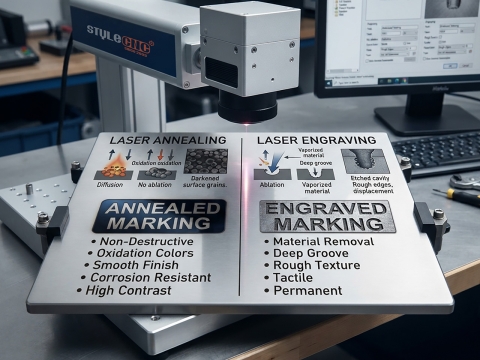
Le faisceau vaporise une couche de revêtement d'environ 60 à 120 microns et expose l'acier inoxydable brillant sous-jacent, créant ainsi un contraste net : la couleur du revêtement au-dessus, l'argent en dessous. Aucun autre produit n'est ajouté, c'est pourquoi ces marques ne s'écaillent jamais.
Le marquage sur acier nu obéit à des principes physiques différents. Dans ce cas, le laser oxyde la surface en un film foncé ou coloré au lieu d'enlever quoi que ce soit, et les paramètres sont modifiés en conséquence.
Les deux tâches s'exécutent quotidiennement sur la configuration en arrière-plan STYLECNC's Solution gravée Yeti, Rambler et gobeletet le tableau ci-dessous permet de séparer les deux familles.
Choisissez la machine pour la surface
Une source de fibres est un outil polyvalent. Elle décape rapidement les revêtements, marque l'acier inoxydable nu sans pulvérisation et s'associe naturellement à une fraiseuse rotative à mandrin, ce qui explique pourquoi. machines de marquage laser à fibre ancrer la plupart des configurations de gobelets dédiées.
CO2 Ce produit s'adapte bien aux tasses revêtues et convient aussi bien au bois qu'à l'acrylique, même si le métal nu nécessite au préalable l'application d'un produit de marquage. Découvrez notre gamme plus étendue. gamme de machines de gravure laser lorsque le travail au tambour partage un atelier avec le travail au plateau.
Les machines à diodes permettent de traiter des ébauches revêtues à moindre coût, à un rythme adapté aux amateurs. Pour une coloration complète sur acier nu, il suffit d'une seule machine. Source de couleur MOPA fait croître les teintes d'oxyde ; les impulsions fixes standard ne le peuvent pas.
Tableau des paramètres par surface et machine
Les fenêtres ci-dessous supposent un montage rotatif, une mise au point sur le sommet de la courbe et des revêtements d'usine. Ne réglez vers le haut qu'après un essai concluant sur la base de l'ébauche.
| Type de surface | Laser à fibre 30W | CO2 Zone 60W | Diode Laser 10W |
| Mesure | Vitesse mm/s, puissance %, fréquence kHz | Vitesse mm/s, puissance % | Vitesse mm/min, puissance % |
| décapage en poudre | 600-900 à 50-70%, 30-60 kHz, 1-2 passages | 300-400 à 20-35%, 1-2 passes | 3000-4500 à 60-80%, 1-2 passes |
| Revêtement époxy ou à paillettes | 400-600 à 60-80%, 20-40 kHz, 2-4 passages | 250-350 à 30-45%, 2-3 passes | 2500-3500 à 70-90%, 2-4 passes |
| marque sombre en acier inoxydable nu | 300-500 à 40-60%, 40-60 kHz, passage unique | Composé de marquage requis | Pâte de marquage requise |
| Couleur intégrale sur acier nu | Source MOPA requise, réseau à basse vitesse | Ne convient pas | Ne convient pas |
| Revêtement polymère par sublimation | Déconseillé, le revêtement fond. | Déconseillé, le revêtement fond. | Déconseillé, le revêtement fond. |
Chiffres clés à retenir
• Les ébauches courantes de 20 oz mesurent environ 74 à 78 mm de diamètre, et une erreur de 1 mm de diamètre déforme visiblement le texte enroulé.
• Les revêtements en poudre ont une épaisseur d'environ 60 à 120 microns ; le Powder Coating Institute documente la chimie des finitions courantes.
• Les couches de paillettes et d'époxy sont plusieurs fois plus épaisses que la poudre standard et nécessitent toujours des passages supplémentaires.
• Sur les systèmes galvanométriques, des segments d'arc de 8 à 10 mm maintiennent la marque entière à l'intérieur de la fenêtre focale.
• Deux passages rapides à vitesse élevée révèlent un résultat plus net qu'un seul passage lent et rapide.
Étape par étape : du gobelet vierge au gobelet fini
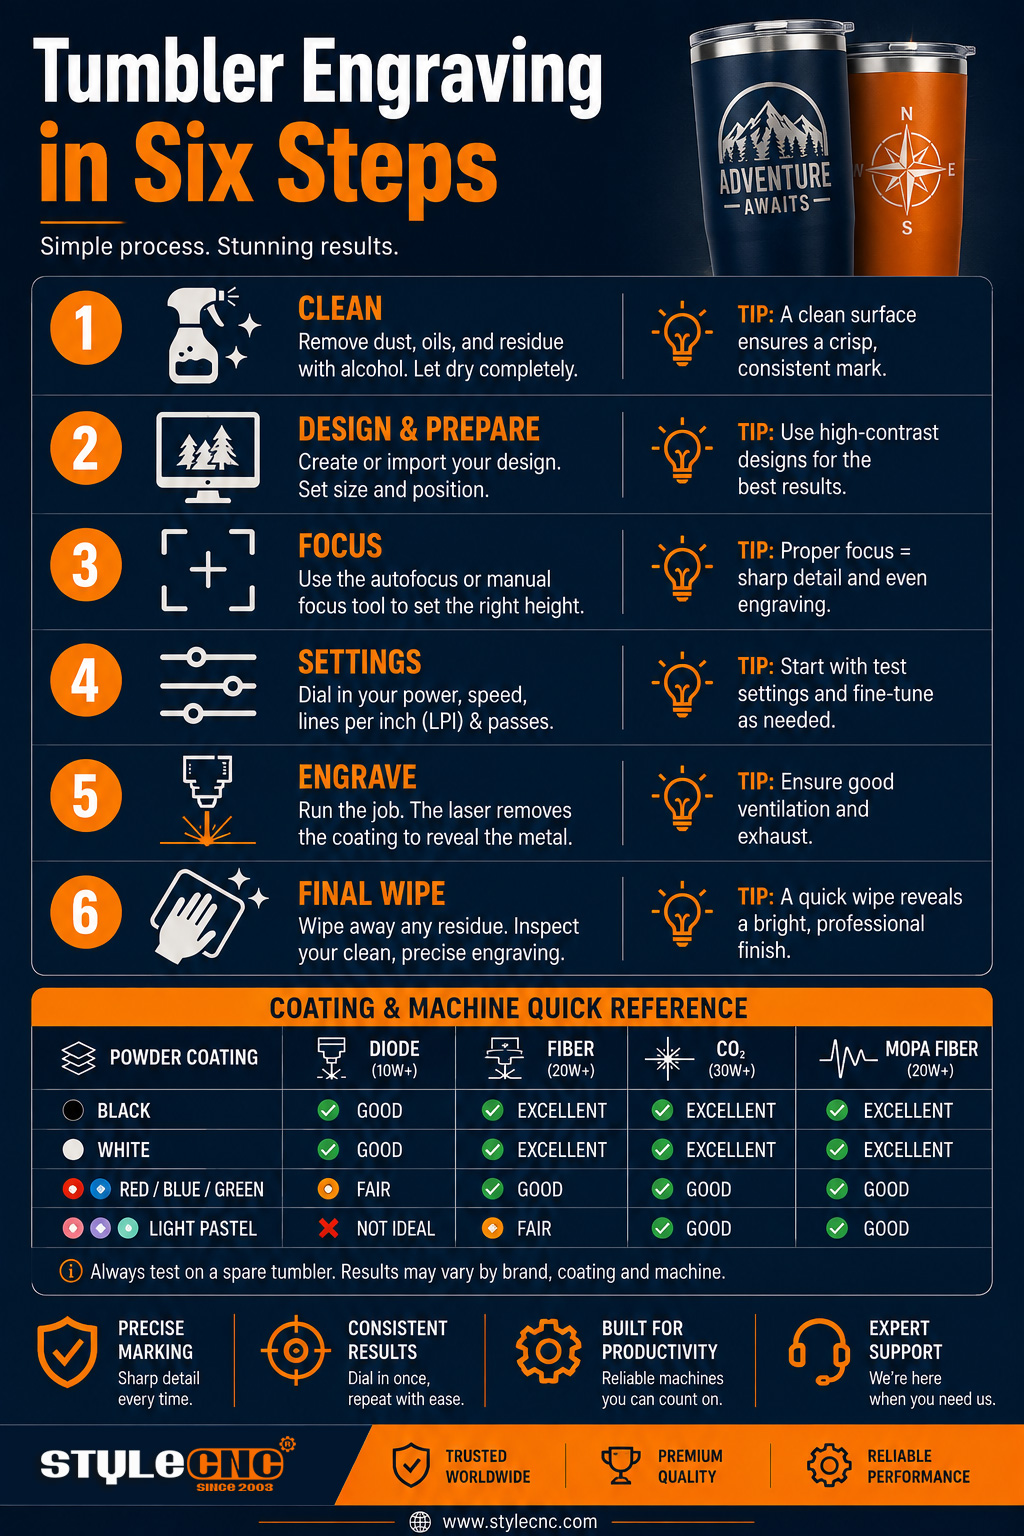
• Essuyez la surface vierge avec de l'alcool isopropylique et ne la manipulez ensuite que par le bord et la base ; des traces de sébum pourraient s'y déposer.
• Mesurez le diamètre à l'aide d'un pied à coulisse à l'endroit précis de la gravure et saisissez-le dans les paramètres rotatifs ; ne vous fiez jamais à la taille indiquée.
• Montez la coupelle dans le mandrin ou sur des rouleaux à bande adhésive et nivelez l'axe ; Présentation de l'accessoire rotatif montre la version avec mandrin de bout en bout.
• Fixez votre regard sur la ligne de sommet de la courbe située directement sous la poutre, et non sur la table.
• Encadrez la pièce, vérifiez que le cordon de soudure est bien dégagé du motif et effectuez un test d'éclairage sur la base ou une pièce témoin.
• Graver avec extraction traversant un extracteur de fumées pour machines laser, puis essuyez les résidus avec une nouvelle goutte d'alcool.
L'acier poli et incurvé dévie la longueur d'onde invisible de la fibre dans des directions imprévisibles ; par conséquent, les lunettes de protection homologuées pour 1064 nm et conformes aux recommandations du Laser Institute of America doivent être portées pendant toute la durée de l'intervention, et il est conseillé de lire les notes d'exposition du NIOSH avant que les volumes n'augmentent.
Questions que les opérateurs posent réellement
Quelle machine dois-je acheter si les gobelets sont le produit principal ?
Une source de fibres avec un mandrin rotatif permet, en un seul produit, d'éliminer le revêtement, de marquer l'acier nu et d'accélérer la production. Choisissez CO2 uniquement lorsque les tasses revêtues partagent la machine avec les pièces en bois et en acrylique.
Combien de temps faut-il réellement pour faire tourner un gobelet ?
Un logo en fibre dure de 30 à 90 secondes une fois installé. CO2 L'emballage photo peut maintenir la machine en place pendant 10 à 20 minutes, donc les habillages de citations et de logos ont une durée de vie très différente.
Où dois-je faire la mise au point sur une surface courbe ?
Sur la ligne de crête, directement sous la poutre, jamais sur la table. Le dispositif rotatif amène chaque segment à la même hauteur, de sorte qu'une seule mise au point précise suffit pour l'ensemble du cintrage.
Erreurs courantes qui gâchent les blancs
• Graver une large bande en une seule passe au lieu de la diviser en segments d'arc.
• Estimer le diamètre au lieu de le mesurer avec un pied à coulisse.
• Omettre la lingette alcoolisée et laisser le sébum de la peau se révéler progressivement.
• Application de couches de paillettes époxy avec les paramètres de revêtement en poudre standard.
• Laisser tourner la tasse sur des rouleaux nus, sans ruban adhésif antidérapant ni butée.
• Traverser le cordon de soudure avec un texte fin.
• Utiliser des réglages pour métaux nus sur des embouts revêtus et créer un halo de brûlure.
• Ablation du revêtement en intérieur sans extraction.
Liste de vérification avant gravure pour gobelet
✓ Essuyez la surface vierge avec de l'alcool isopropylique et séchez-la complètement.
✓ Mesurez le diamètre avec un pied à coulisse et entrez-le dans la configuration rotative.
✓ Montez, nivelez et testez la rotation du tambour avant de l'encadrer.
✓ Concentrez-vous sur le sommet de la courbe, et non sur le tableau.
✓ Encadrez le travail et vérifiez que la couture se situe bien à l'extérieur du dessin.
✓ Effectuez un test léger sur la base ou sur un échantillon sacrificiel.
✓ Gardez l'équipement d'extraction et les lunettes de protection homologuées pendant toute la durée du travail.
Questions fréquemment posées
Les questions ci-dessous reviennent fréquemment dans les communautés de créateurs et de spécialistes du marquage ; les réponses sont condensées pour une consultation rapide.
Pourquoi le centre est-il net alors que les bords sont flous ?
Sur une machine galvanométrique, le faisceau reste focalisé uniquement sur une bande étroite de la courbe. Divisez l'œuvre en segments d'arc de 8 à 10 mm et laissez la machine rotative se déplacer entre eux ; chaque zone se trouvera ainsi à l'intérieur de la fenêtre de focalisation.
Rouleau rotatif ou mandrin rotatif pour polisseuses ?
Les mandrins agrippent le bord et tournent sans glisser, ce qui convient aux poignées, aux cônes et aux enroulements complets. Les rouleaux sont moins chers et plus rapides à charger, mais les gobelets légers peuvent avoir tendance à dériver. Si votre principal produit est le polissage à tambour, le mandrin est rentabilisé en quelques ébauches seulement.
Comment puis-je calibrer la rotation pour une nouvelle taille de bonnet ?
Gravez un rectangle de hauteur h8 connue autour de la courbe, puis mesurez-le avec un ruban souple. Si la mesure est trop longue, le diamètre ou la valeur du pas saisis sont trop élevés ; corrigez-la en appliquant le coefficient d'erreur et relancez le test. Deux cycles de test donnent généralement des résultats inférieurs à une fraction de millimètre.
Pourquoi le revêtement a-t-il bruni au lieu de se détacher proprement ?
Les halos bruns indiquent que le faisceau a chauffé le revêtement au lieu de le vaporiser. Augmentez la vitesse ou diminuez la puissance, puis effectuez un second passage léger pour éliminer les résidus. Des passages rapides et à basse température laissent un argent brillant ; des passages lents et à haute température fixent la couleur sur les bords.
Puis-je graver sur la ligne de soudure ?
Il vaut mieux éviter. La jointure est légèrement en relief, ce qui rend visible une rupture au niveau des caractères fins qui la traversent. Orientez le support de façon à ce que la jointure soit opposée au motif, ou dissimulez-la sous un élément de bordure. La plupart des ateliers marquent la jointure avec du ruban adhésif avant l'encadrement.
Dois-je sceller l'acier exposé ensuite ?
Non. Le couvercle est en acier inoxydable, ce qui le protège, et le revêtement extérieur reste intact. Un simple coup d'alcool suffit pour enlever les résidus et le gobelet est prêt à l'emploi. Un vernis transparent n'est vraiment utile que pour les objets d'extérieur exposés au sel ou à une manipulation fréquente.
Pourquoi les lignes droites apparaissent-elles ondulées ?
La coupelle glisse ou vacille. Appliquez du ruban antidérapant sur les rouleaux, resserrez le mandrin, vérifiez l'horizontalité de l'axe et ralentissez la rotation entre les segments. Une contre-pointe ou un support en mousse sous les tambours longs empêche l'extrémité libre de rebondir pendant l'usinage.
Comment manipuler les gobelets coniques ?
Calez ou inclinez le plateau rotatif pour que la zone de gravure soit parallèle au faisceau lumineux, en conservant une mise au point constante sur l'ensemble du motif. Les plateaux rotatifs à angle réglable permettent un réglage très simple. Saisissez le diamètre au centre du motif, et non sur le bord.
Les émanations provenant de la combustion du revêtement sont-elles dangereuses ?
Traitez-les comme s'il s'agissait de matériaux destinés à l'exposition. Les revêtements ablatés libèrent des particules fines et des composés nocifs pour l'intérieur ; il est donc impératif d'utiliser un extracteur de fumées ou d'évacuer les fumées vers l'extérieur et de maintenir l'enceinte fermée. Des organismes tels que le NIOSH publient des recommandations sur l'exposition qu'il est conseillé de consulter avant la production.