Une pompe modeste et un tuyau de longueur suffisante ont un impact plus important sur la qualité de coupe que la plupart des améliorations de puissance. Ce guide explique le rôle du flux d'air, le gaz adapté à chaque matériau et les pressions de départ recommandées.
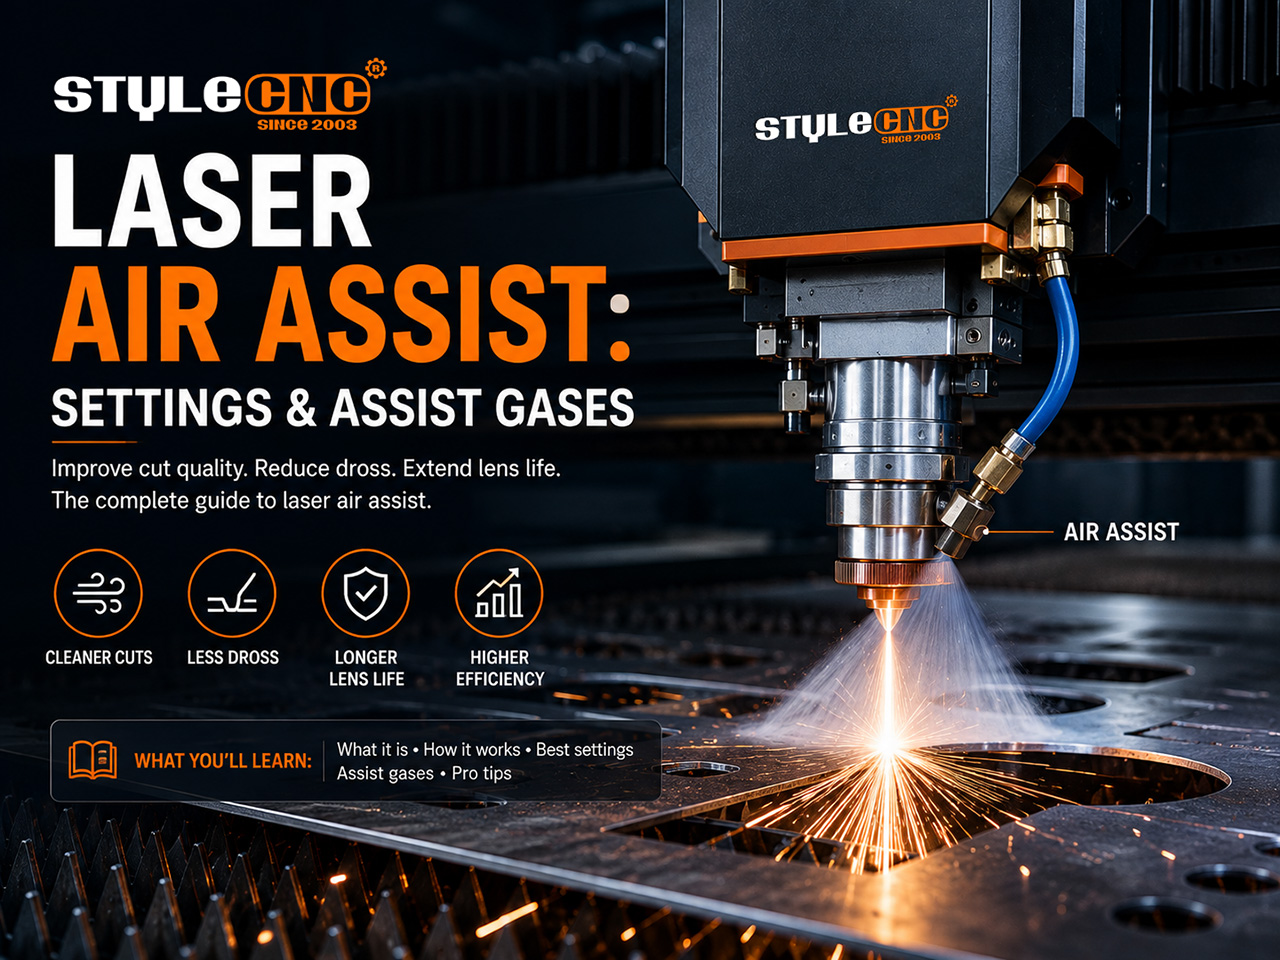
Que fait réellement l'assistance aérienne ?
Le jet remplit quatre fonctions simultanément : il expulse la fumée et les débris en fusion de la fente afin que le faisceau ne soit pas absorbé en plein vol, et il éteint les petites flammes avant qu'elles ne deviennent importantes.
Il forme également un écran mobile devant l'optique. Les résidus qui se déposeraient sur une lentille chaude sont déviés, c'est pourquoi l'assistance est de série sur tous les appareils photo de ce type. CO2 Machine de découpe au laser.
Même les travaux légers machines de gravure laser Avantage : un flux d’air doux empêche la formation d’un voile gris sur une gravure terminée et espace les nettoyages de lentilles de manière significative.
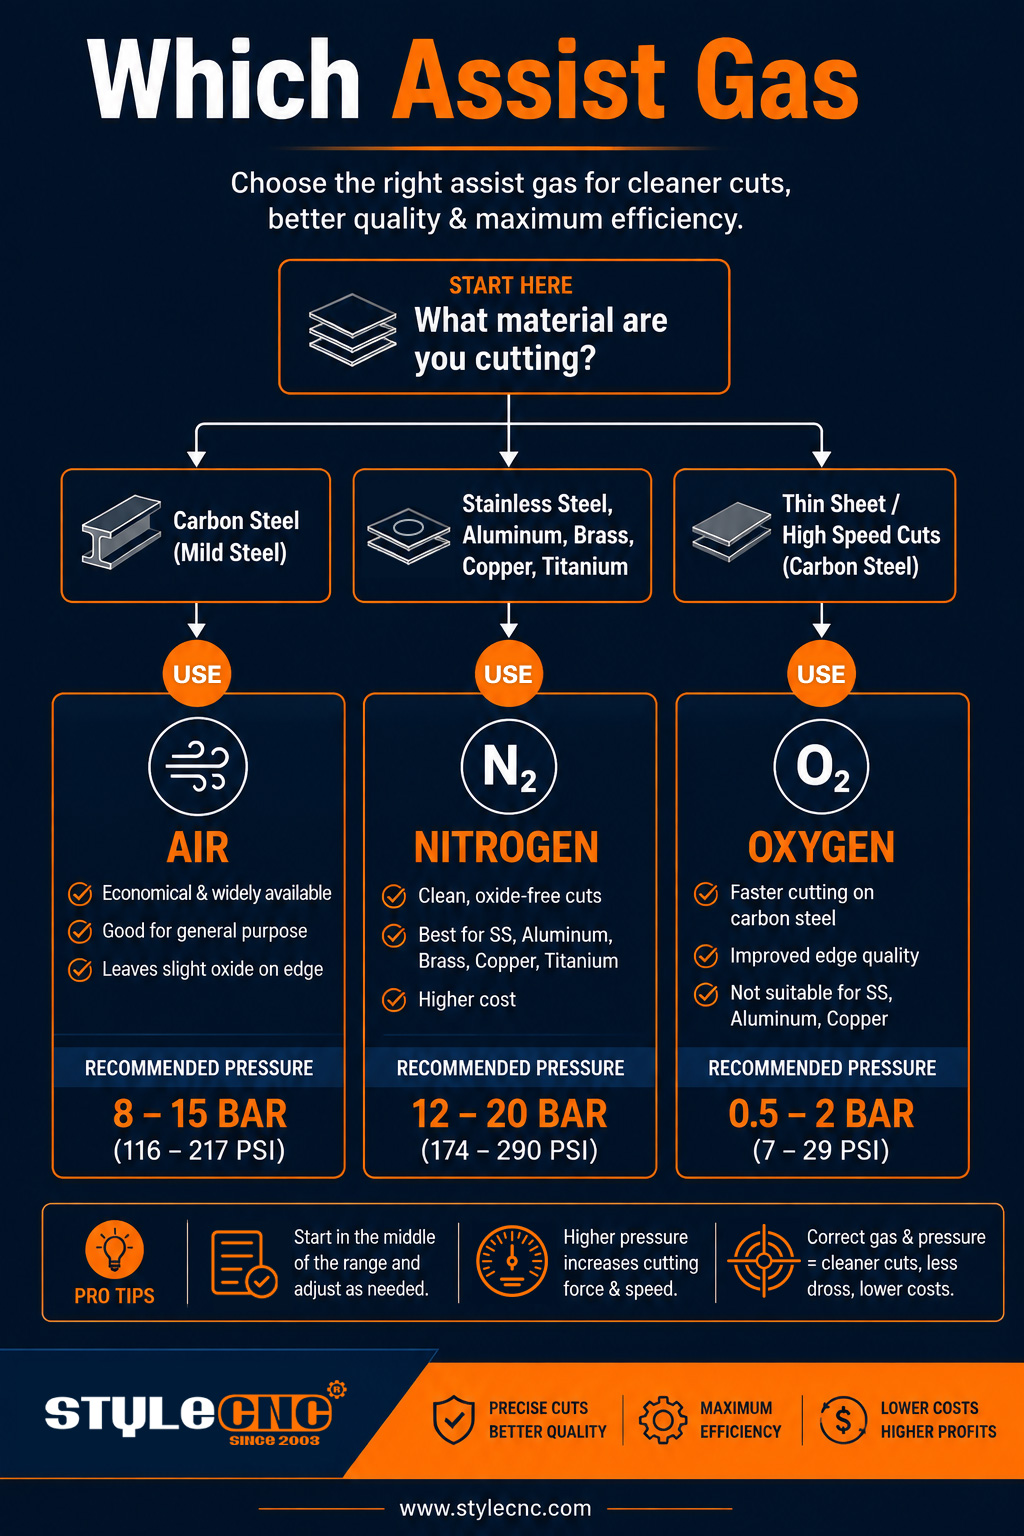
Air, azote ou oxygène : choisir le gaz d’assistance
L'oxygène provoque une réaction exothermique sur l'acier doux, la flamme contribuant ainsi à la découpe. C'est le choix idéal pour les tôles épaisses, au prix d'une arête oxydée qui nécessite un nettoyage avant soudage ou revêtement en poudre.
L'azote est inerte et laisse un bord brillant et nu sur l'acier inoxydable et l'aluminium. Son utilisation nécessite une pression élevée et un coût important, ce qui correspond précisément au vide que comble désormais l'air comprimé sec. machines de découpe laser à fibre.
L'air est déjà composé d'environ 78 % d'azote. Selon une analyse sectorielle publiée dans The Fabricator, la qualité des bords découpés à l'air est d'environ 8, contre 10 pour l'azote ; un résultat plus que satisfaisant pour la plupart des pièces, et ce, pour un coût bien inférieur à celui du gaz.
Tableau des réglages de pression par matériau
Commencez par régler la pression aux fenêtres inférieures, puis ajustez-la par petits paliers tout en surveillant la largeur de coupe. La pression doit être mesurée au niveau de la tête de coupe, et non au niveau d'un compresseur situé à l'autre bout de l'atelier.
| Matériaux et fonctionnement | Gaz | Pression de départ | Effet pratique |
| Mesure | type de gaz | bar (1 bar équivaut à environ 14.5 psi) | ce que fait le jet au niveau de la rainure |
| Gravure sur bois | Air, faible débit | 0.2-0.5 | Empêche la fumée de se déposer sur l'objectif sans y laisser de traces de cendres. |
| Découpe du contreplaqué et du MDF | Air | 1-2.5 | Élimine la fumée de résine et les flambées de fumée. |
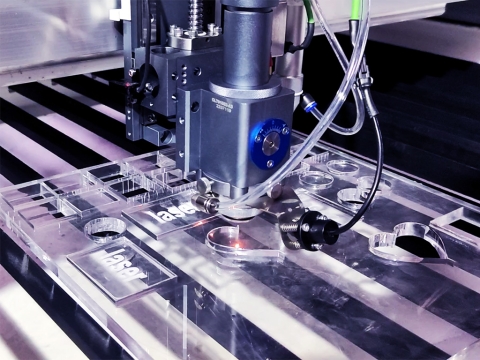
| Découpe acrylique | Air, minimal | 0.1-0.3 | Préserve le bord poli à la flamme |
| travail du cuir et du tissu | Air, faible débit | 0.2-0.4 | Empêche la formation d'un halo de brûlure autour du motif. |
| Découpe d'acier doux | Oxygène | 0.4-0.8 | Coup de pouce exothermique pour la vitesse et l'épaisseur |
| Découpe d'acier inoxydable | Azote | 10-16 | Bord brillant et exempt d'oxyde, prêt à souder |
| Découpe d'aluminium | Azote ou air sec | 8-14 | Contrôle l'ébavurage et l'oxydation des bords |
| acier doux mince, grande vitesse | Air comprimé sec | 6-10 | Une qualité quasi-azote à un prix bien inférieur |
Les pompes à diodes pour loisirs sont caractérisées par leur débit plutôt que par leur pression ; un débit de 10 à 30 L/min convient à la plupart des applications de bureau. Le diamètre de la buse influe considérablement sur le réglage ; il est donc important de le maintenir constant.
Chiffres clés à retenir
• L'air comprimé contient environ 78 % d'azote, ce qui explique pourquoi l'air comprimé sec en atelier se rapproche si près de l'essence en bouteille en termes de qualité.
• Les pompes de bureau ont un débit de 10 à 30 L/min ; au niveau des diodes, un débit constant est plus important que la pression manométrique.
• La découpe à l'azote sur l'acier inoxydable s'effectue généralement à une pression de 10 à 16 bars ; les raccords et les tuyaux doivent donc être dimensionnés en conséquence.
• La pression d'oxygène reste inférieure à 1 bar sur l'acier doux ; une pression supplémentaire élargit la saignée au lieu d'accélérer la coupe.
• Les classes de pureté de l'air publiées par le CAGI offrent un langage commun pour décrire à quel point un air est réellement sec et exempt d'huile.
• Une buse mal alignée peut gaspiller la moitié du jet avant même qu'un indicateur ne signale un problème.
Configurer correctement la compagnie aérienne
Procédez en sens inverse à partir de la buse. Installez un régulateur et un manomètre sur la machine, un filtre coalescent pour piéger les brouillards d'huile et un sécheur frigorifique en amont des deux ; l'eau et l'huile sont les deux moyens les plus rapides d'endommager les optiques.
Après toute opération de réglage de la tête d'impression ou de miroir, centrez le faisceau dans l'alésage de la buse à l'aide d'un ruban adhésif. Un jet qui repousse le métal en fusion latéralement laisse une paroi propre et une paroi chargée de scories.
L'assistance permet d'évacuer la fumée de la fente de coupe, mais il faut encore quelque chose pour la sortir de l'armoire. Associez le tuyau d'air à un filtre. extracteur de fumées pour les matières plastiques en particulier ; la question de la question de savoir si la découpe de l'acrylique est toxique Cela se résume précisément à cette extraction.
Gardez à portée de main un extincteur adapté à vos matériaux et suivez les recommandations de la NFPA en matière d'incendie avant de laisser un laser en marche sans surveillance ; la circulation d'air réduit les flambées, mais ne les élimine pas.
Questions que les opérateurs posent réellement
Ai-je vraiment besoin d'une pompe sur une 10W Graveur à diodes ?
Pour la gravure, on peut se débrouiller sans, mais la lentille laisse des résidus et le risque d'incendie augmente sur le bois résineux. Une petite pompe coûte moins cher qu'une lentille de rechange et améliore immédiatement la qualité des gravures.
Pourquoi le bord acrylique de ma vitre est-il devenu opaque après le remplacement de la pompe ?
Un flux d'air puissant refroidit la glace fondue avant qu'elle ne puisse se polir d'elle-même, formant du givre. Réduisez la pression à 0.1 à 0.3 bar pour obtenir une feuille transparente, selon la même méthode de basse pression qu'une méthode dédiée. machine de découpe laser acrylique Utilisation du profil pour les passes de polissage.
Une machine de découpe de fibres peut-elle fonctionner à l'air comprimé de l'atelier au lieu de l'azote ?
Pour l'acier doux et de nombreuses pièces en aluminium, oui, à condition que l'alimentation soit sèche et filtrée à l'huile. Pour l'inox de finition et les bords prêts à souder, l'azote reste préférable ; la plupart des ateliers utilisent donc les deux et alternent selon la tâche.
Erreurs courantes qui nuisent au jet
• Utiliser une seule pression pour chaque matériau et chaque opération.
• Projection de l'acrylique à haut débit, entraînant la perte du bord poli à la flamme.
• Injecter directement de l'air humide et huileux dans la tête de coupe.
• En ignorant le centrage de la buse, le jet pousse la matière fondue dans une paroi de la fente.
• Choisir l'oxygène pour l'acier inoxydable et se demander pourquoi le bord est devenu foncé.
• Sous-dimensionner le compresseur, ce qui provoque une chute de pression à mi-hauteur de la feuille.
• Désactivation de l'assistance à la gravure et accumulation de résidus sur la lentille.
• Mesurer la pression au niveau du compresseur plutôt qu'au niveau de la tête de coupe.
Liste de vérification pour la configuration de l'assistance pneumatique
✓ Avant chaque intervention, adapter le débit de gaz et la pression de démarrage au matériau.
✓ Installez un déshydrateur frigorifique et un filtre coalescent en amont de la tête.
✓ Vérifiez le centrage de la buse à l'aide d'un ruban adhésif après tout choc.
✓ Vérifiez la distance de sécurité spécifiée dans le manuel de votre machine.
✓ Visionnez le premier montage d'un nouveau matériau en gardant un extincteur à portée de main.
✓ Enregistrez la pression à côté de la vitesse et de la puissance sur la feuille de réglages.
✓ Vidangez le réservoir du compresseur et changez les éléments filtrants selon le calendrier prévu.
Questions fréquemment posées
Un compresseur plus gros est-il toujours meilleur ?
Non. La tête de compresseur ne laisse passer que le fluide autorisé par la buse ; un compresseur surdimensionné fonctionne donc généralement moins souvent. Dimensionnez-le pour un débit constant à votre pression de service maximale, plus une marge, puis investissez les économies réalisées dans le séchage et la filtration, qui sont bien plus importants au niveau de l'objectif.
Quelle pression est nécessaire pour couper du contreplaqué de 3 mm ?
Environ 1 à 2 barres sur un CO2 Cette machine convient à la plupart des contreplaqués et permet d'évacuer les fumées de résine sans attiser les braises. Si les bords restent noircis, augmentez le débit d'air d'un cran avant de régler la puissance et vérifiez que le jet de la buse atteint bien la rainure.
Pourquoi mon objectif se voile-t-il même avec l'assistance au refroidissement activée ?
Une optique trouble indique généralement que l'air ambiant est pollué. Les brouillards d'huile du compresseur et l'humidité se déposent sur le verre chaud ; il est donc conseillé d'ajouter un filtre coalescent et un déshydrateur, et de vérifier que le flux d'air est positif à la buse et non qu'il y a une fuite au niveau d'un raccord desserré en amont.
L'oxygène se déplace-t-il beaucoup plus vite que l'air sur l'acier doux ?
Sur une tôle épaisse, l'apport exothermique est important, permettant souvent, à puissance égale, une découpe nettement plus rapide ou le traitement de pièces plus lourdes. Sur une tôle mince, l'écartement se réduit, c'est pourquoi de nombreux ateliers utilisent de l'air sec en dessous de quelques millimètres et réservent l'oxygène aux travaux intensifs.
L'assistance pneumatique modifie-t-elle la qualité de la gravure photo ?
Oui, dans les deux sens. Un flux d'air doux empêche la fumée de se redéposer sur l'image sous forme de voile gris, tandis qu'un jet puissant peut disperser des cendres fines de manière irrégulière. De nombreux opérateurs utilisent le débit le plus faible et stable pour les photos et réservent la pression la plus forte pour les découpes.
Quel degré de sécheresse l'air doit-il avoir pour un coupe-fibres ?
Visez une sécheresse optimale pour votre instrument : un séchoir frigorifique est le minimum requis, avec séchage par dessiccation en climat humide. L’eau qui entre en contact avec la vitre de protection chaude la fissure et les microgouttelettes dispersent le faisceau en plein faisceau. Si le réservoir crépite lors de la vidange quotidienne, l’eau n’est pas suffisamment sèche.
Un seul compresseur peut-il alimenter le laser et les autres outils de l'atelier ?
C'est possible, mais il faut isoler la ligne laser avec son propre régulateur, sécheur et filtre, et vérifier que la pression est maintenue pendant que d'autres outils travaillent. Une ponceuse qui se met en marche en pleine coupe peut faire fléchir la ligne juste assez longtemps pour brûler un bord à mi-épaisseur d'une tôle.
En quoi consiste le test du ruban adhésif pour l'alignement des buses ?
Collez du ruban adhésif de masquage sur l'extrémité de la buse et envoyez une impulsion unique à faible puissance. La marque de brûlure indique la position du faisceau dans l'alésage ; si elle est centrée, le jet de gaz et le faisceau se déplacent simultanément. Ajustez les miroirs ou la tête jusqu'à ce que le point soit parfaitement centré.
La production d'azote sur site est-elle jamais rentable ?
Pour les ateliers qui découpent quotidiennement de l'inox, un générateur à membrane ou PSA s'avère souvent plus rentable que le gaz en bouteille en quelques années, surtout s'il est associé à un surpresseur haute pression. Les utilisateurs occasionnels, quant à eux, amortissent rarement l'investissement ; l'utilisation d'air comprimé sec et de bouteilles de gaz en location permet de couvrir les pics de consommation de manière plus économique.