Le gaz d'assistance représente l'un des postes de dépenses les plus importants lors de l'utilisation d'un laser à fibre, et dans de nombreux ateliers, son coût dépasse souvent celui de l'électricité alimentant le faisceau. C'est pourquoi la question n'est plus de savoir si la découpe à l'air comprimé est efficace, mais comment la configurer correctement. Ce guide se concentre sur l'aspect pneumatique de cette décision : le comportement de l'air d'assistance dans la saignée, le dimensionnement et le traitement de l'air comprimé, son impact sur la qualité des bords et son coût horaire réel.

Comment fonctionne l'assistance pneumatique dans la rainure
Chaque découpe au laser à fibre nécessite un jet de gaz. Le faisceau fond un canal étroit dans la tôle, et le flux de gaz coaxial sortant de la buse expulse le métal en fusion par le fond de la saignée avant qu'il ne se resolidifie. Sans ce jet, la découpe se remplit derrière le faisceau.
L'air est composé d'environ 78 % d'azote et 21 % d'oxygène ; il se comporte donc comme un mélange de ces deux gaz classiques. L'azote assure la majeure partie de l'éjection mécanique, tandis que la faible proportion d'oxygène contribue à l'énergie exothermique et dépose une fine couche d'oxyde sur la surface de coupe. Sur l'acier doux et la tôle galvanisée, cette couche d'oxyde est généralement superficielle et prête à être peinte ; sur l'acier inoxydable, elle se manifeste par une légère teinte.
Deux éléments ont rendu l'air comprimé utilisable à l'échelle industrielle. Des sources d'énergie plus puissantes permettent de fournir suffisamment d'énergie à la lame pour une découpe rapide avec un gaz moins réactif, et les ateliers ont constaté que le compresseur installé représente un achat unique plutôt qu'une facture mensuelle. Les fabricants qui ont opté pour cette solution… machines de découpe de métaux au laser à fibre haute puissance Ils font souvent état des économies de gaz les plus importantes, car une puissance plus élevée signifie une coupe plus rapide et une consommation de gaz moindre par mètre.
Quels matériaux se coupent bien à l'air comprimé ?
⦿ Acier doux, environ 1 à 6 mm : une fenêtre d'air courante, commençant généralement autour de 8 à 12 bars et réglée sur la pression la plus basse qui maintient le bord.
⦿ Tôle galvanisée : se coupe proprement à l'air comprimé et constitue l'un des cas d'utilisation les plus robustes pour les travaux de CVC et d'encapsulation.
⦿ Aluminium fin : l’air est souvent aussi performant que l’azote, et plusieurs ateliers signalent des bords d’aluminium plus propres après le passage à l’aluminium fin.
⦿ Acier inoxydable : coupe rapidement à l'air comprimé, mais attendez-vous à une teinte d'oxyde ; acceptable pour les pièces cachées ou peintes, pas pour les finitions brossées visibles.
Les opérateurs posent souvent la question sans détour : mes panneaux galvanisés de 3 mm seront-ils aussi propres à la sortie de la table sous air que sous azote ? Pour la plupart des pièces d’enceintes et de conduits, la réponse est oui. Les pièces justifiant le maintien de l’azote sont celles que le client verra, soudera sans préparation ou inspectera sous une lumière vive. Les plages d’épaisseur et de vitesse typiques en fonction de la puissance de la source sont cartographiées dans le… guide sur l'épaisseur, la vitesse et la puissance de la découpe laser à fibre du métal, ce qui permet de définir des attentes réalistes avant de régler les paramètres de l'air.
Dimensionnement du compresseur : pression, débit et séchage
Le bon fonctionnement du compresseur est déterminant pour la réussite de la découpe à l'air comprimé. Un compresseur d'atelier standard, fonctionnant à 7 ou 8 bars, est conçu pour les outils, pas pour une buse de découpe. Un système sous-dimensionné se traduit par des bavures et des bords irréguliers bien avant que l'on ne soupçonne un problème d'alimentation en air.
| Exigence | Cible typique | Pourquoi ça compte | Mesure |
|---|---|---|---|
| Pression de livraison | Pression jusqu'à 16 bars à la machine, pression courante de 8 à 12 bars à la buse pour l'acier doux mince | La pression évacue le métal en fusion de la saignée ; les gouttes provoquent des scories. | Pression manométrique au niveau de la tête de coupe lors d'une explosion à pleine puissance de la buse |
| Livraison aérienne gratuite | Adapté à la buse et à la puissance ; consommation d'environ 0.5 m³/min en fonctionnement à puissance moyenne | Un débit insuffisant nuit aux longues coupes et aux grandes buses. | Consommation mesurée par rapport au débit nominal à la pression de service |
| Sécheresse | Point de rosée sous pression de -40 à -60 °C | L'humidité embue et fissure la lentille de protection | Lecture du point de rosée en aval du séchoir |
| Huile et particules | Sans huile ou huile éliminée par coalescence et filtration au charbon actif | Les vapeurs d'huile brûlent sur les optiques et contaminent les bords. | Pression différentielle du filtre et intervalle d'inspection de la lentille |
| Stockage tampon | Réservoir de réception dimensionné pour absorber les pics de demande | Les contrôleurs laser n'apprécient pas les fluctuations de pression. | Variation de pression pendant le perçage et changements de contour rapides |
Pression et débit
Spécifiez le compresseur à la pression requise par la buse, en tenant compte des pertes dues aux sécheurs, aux filtres et à la tuyauterie. Le débit dépend du diamètre de la buse et de la durée d'utilisation du faisceau (en minutes par heure). À titre indicatif, une configuration publiée utilise un compresseur de 16 bars fournissant environ 1.27 m³/min pour une puissance absorbée de 13.4 kW, avec une consommation de coupe réelle proche de 0.5 m³/min, laissant une marge pour le perçage et les buses de plus grand diamètre.
Séchage et filtration
C’est une étape que les ateliers négligent et qu’ils regrettent ensuite. L’air comprimé transporte de l’humidité et des vapeurs d’huile, qui se déposent sur la lentille de protection de la tête de coupe. Une lentille embuée ou contaminée diffuse le faisceau, affaiblit la coupe et peut se fissurer sous l’effet de la chaleur. Les fournisseurs de systèmes de traitement de l’air préconisent généralement un point de rosée sous pression compris entre -40 et -60 °C, ce qui implique l’utilisation d’un déshydrateur ou d’un sécheur haute performance après le compresseur, suivi de filtres coalescents et à charbon actif. Il est important de comprendre l’emplacement de la lentille de protection dans la tête de coupe, comme expliqué dans le guide. pièces principales de la machine de découpe laser à fibre, ce qui explique clairement pourquoi la qualité de l'air protège le consommable le plus coûteux du système.
Tuyauterie, installation et entretien
Placez le compresseur près du laser afin de réduire la longueur du circuit haute pression et utilisez une tuyauterie adaptée à la pression de service maximale plutôt que des conduites d'atelier ordinaires. Chaque coude, raccord rapide et long tuyau engendre une perte de pression au niveau de la buse ; c'est pourquoi de nombreuses installations dédient une conduite haute pression spécifique à la tête de découpe, tandis qu'un régulateur alimente le reste de l'atelier en air comprimé à basse pression.
Considérez le système de ventilation comme faisant partie intégrante du laser, et non comme un simple équipement technique. Purgez le récepteur et vérifiez quotidiennement les purges automatiques, notez le point de rosée chaque semaine et remplacez les filtres en fonction de la pression différentielle, et non au hasard. Une seule matinée humide suite à un oubli de purge peut coûter plus cher en lentilles de protection qu'une année de remplacement de filtres.
Compromis sur la qualité des bords
La découpe à l'air comprimé n'est pas sans conséquence ; c'est un compromis délibéré entre le coût du gaz et l'aspect des bords. Des études de cas industrielles montrent que la qualité des bords découpés à l'air comprimé est comparable à celle obtenue avec l'oxygène ou l'azote sur de nombreuses pièces, mais la différence qui subsiste est prévisible :
⦿ Acier doux : légère oxydation sur la face coupée, généralement convenable pour la peinture et le revêtement en poudre après un prétraitement normal.
⦿ Acier inoxydable : teinte jaune pâle à grise et surface moins brillante que l'azote ; peut nécessiter un nettoyage avant soudage ou polissage.
⦿ Aluminium : souvent égal ou meilleur que l'azote sur feuille mince, avec peu de scories lorsque la pression est ajustée.
⦿ Sections plus épaisses : le risque de scories augmente avec l'épaisseur, là où l'azote ou l'oxygène reviennent généralement dans le programme.
Le perçage mérite une mention particulière. De nombreux systèmes pneumatiques percent à basse pression, puis augmentent la pression pour la découpe, car une pression maximale lors du perçage peut projeter du métal en fusion vers la buse. Il est préférable de laisser le contrôleur gérer la pression plutôt que d'appliquer une valeur fixe à l'ensemble du contour.
En pratique, il est conseillé de trier le carnet de commandes selon ce que voit le client : supports cachés, panneaux peints, etc. pièces de fabrication en acier Les pièces destinées à être revêtues sont des candidats idéaux pour l'air. Les pièces architecturales en acier inoxydable et les pièces de qualité alimentaire sont généralement maintenues sous azote, et il est important de maintenir les deux gaz acheminés vers le machine de découpe laser permet au programme de découpe de choisir en fonction de la tâche.
Passer à une machine de découpe implique généralement un réajustement, et pas seulement le remplacement d'une conduite de gaz. Il faut prévoir de régler la taille de la buse, la position du faisceau et la pression en fonction du matériau et de son épaisseur, puis d'enregistrer les paramètres d'air dans une bibliothèque de découpe dédiée. La plupart des ateliers effectuent des essais sur des chutes de bois pendant une semaine avant de passer à la production en série ; cette semaine d'essai permet généralement de mieux évaluer la qualité des bords que n'importe quelle fiche technique.
Coût horaire comparé à l'azote
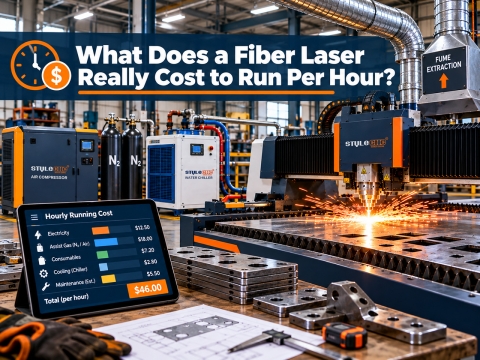
Le coût du gaz est proportionnel à la durée d'utilisation du faisceau, à la taille de la buse et à la pression, tandis que celui de l'azote augmente fortement avec chaque bar supplémentaire. L'air comprimé modifie la structure de la facture : au lieu de payer au mètre cube livré, l'atelier paie une seule fois le compresseur, puis principalement l'électricité nécessaire à son fonctionnement. Sur un atelier fonctionnant en deux équipes, cette différence se creuse rapidement.
| Facteur | Air comprimé | Azote | Mesure |
|---|---|---|---|
| Coût du gaz par minute de coupe | Environ 0.01 à 0.03 $, principalement de l'électricité | Environ 0.20 $ à 0.40 $, plus élevé en cas de forte pression | Dépenses en gaz divisées par minutes d'éclairage |
| Coût par mètre cube | Baseline | Au moins 3 fois la quantité d'air, plus de dix fois dans certaines régions | Prix au m³ livré, location et livraison comprises |
| Logistique d'approvisionnement | Généré sur place, à la demande | Bouteilles, vases Dewar ou réservoirs de stockage avec pertes par évaporation | Des heures d'immobilisation en attendant la livraison de gaz |
| Investissement initial | Compresseur haute pression, sécheur, filtres, récepteur | Location de réservoir ou de générateur, plus frais d'essence. | Remboursement des mois sur le forfait aérien |
| Résultat de bord sur acier inoxydable | Légère teinte d'oxyde sur le bord | Bord brillant et sans oxyde | Si la pièce nécessite un nettoyage après découpe |
Les études de cas rendent les chiffres concrets :
⦿ Un fabricant australien a dépensé plus de $9,000 par mois sur l'azote en bouteille, a installé un compresseur de 22 kW et 16 bars et a rapporté environ $96 000 € d'économies annuelles, même après déduction des frais de fonctionnement et d'entretien.
⦿ Un fabricant de plateaux a signalé environ $42 000 euros d’économies par an, le système d’air comprimé étant amorti en moins d’un an.
⦿ Un fabricant sous contrat américain a ramené le coût d'exploitation des lasers à fibre en dessous de $4 par heure, environ 90 % moins cher que son système de référence à l'azote, tout en effectuant la plupart de ses travaux sur l'acier inoxydable à l'air comprimé de l'atelier.
Votre calcul de retour sur investissement nécessite trois chiffres : la dépense mensuelle actuelle en azote, le nombre d’heures d’utilisation du faisceau par mois et le prix d’installation d’un compresseur et d’un système de traitement correctement dimensionnés. Soustrayez les coûts d’électricité et d’entretien du compresseur de la facture d’azote ; le résultat vous indiquera le nombre de mois nécessaires pour amortir le système. Les ateliers qui découpent principalement de l’acier doux revêtu et pièces en aluminium Ils ont tendance à afficher les rendements les plus rapides, car le compromis lié à l'oxyde ne leur coûte rien.

Liste de vérification avant le changement
✔ Extraire douze mois de factures d'azote, y compris les frais de location du réservoir et de livraison.
✔ Triez le mélange de pièces en acier inoxydable visible, acier revêtu, acier galvanisé et aluminium, et estimez la part d'air que peut prendre.
✔ Spécifiez le compresseur pour la pression de la buse plus les pertes de ligne, avec un débit adapté à votre plus grande buse.
✔ Intégrez le déshydrateur, les filtres coalescents et à charbon, ainsi que le réservoir récepteur dans le forfait, et non comme options supplémentaires.
✔ Gardez de l'azote disponible pour les pièces en acier inoxydable visibles et les sections épaisses, et laissez le programme de découpe sélectionner le gaz en fonction de la tâche.
Configurez votre laser à fibre pour la découpe à l'air.
Comparez les niveaux de puissance et les dimensions des lits sur toute la gamme de machines de découpe laser à fibre, et demandez un devis gratuit comprenant un compresseur haute pression et un système de traitement de l'air adaptés à vos matériaux.