Soudage par faisceau laser
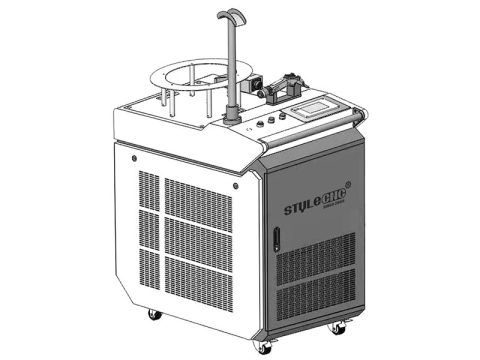
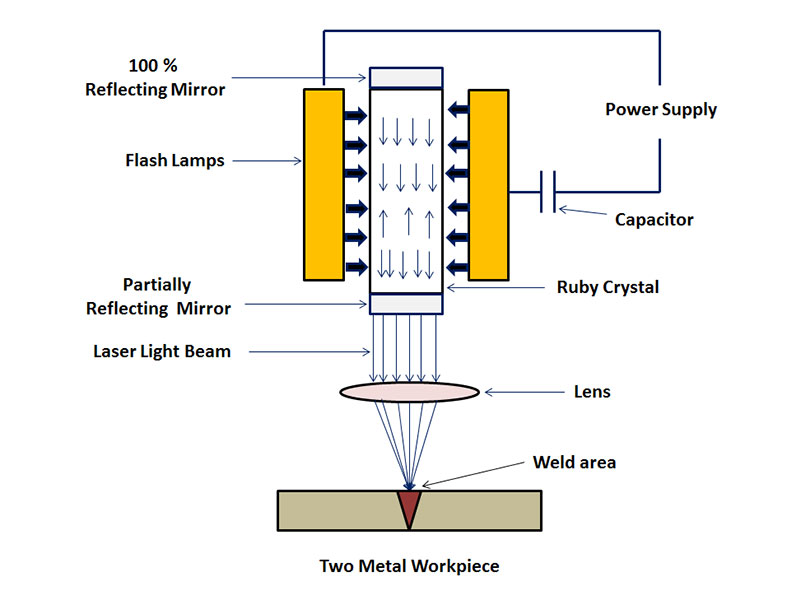
Le soudage par faisceau laser est une méthode de soudage à haute efficacité et haute précision utilisant un faisceau laser à haute densité énergétique comme source de chaleur. Le soudage peut être effectué par des faisceaux laser continus ou pulsés. Selon les principes du soudage laser, les procédés peuvent être divisés en deux : le soudage par conduction thermique et le soudage laser profond. Une densité de puissance inférieure à 104 ~ 105 W/cm2 fait référence au soudage par conduction thermique. À ce moment-là, la profondeur de pénétration est faible avec une vitesse de soudage lente ; lorsque la densité de puissance est supérieure à 105 ~ 107 W/cm2, sous l'action de la chaleur, la surface métallique prend l'aspect d'un « trou » pour former un soudage à pénétration profonde.
Fonctionnalité
Caractéristiques de la vitesse de soudage rapide et du grand rapport hauteur/largeur
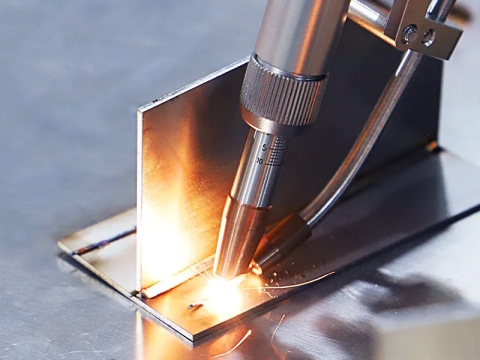
Le soudage par faisceau laser utilise généralement des faisceaux laser continus pour compléter la connexion des matériaux. Le processus physique métallurgique est très similaire au soudage par faisceau d'électrons, c'est-à-dire que le mécanisme de conversion d'énergie est complété par une structure en « trou de serrure ».
Sous l'effet d'un rayonnement laser à haute densité de puissance, le matériau s'évapore et forme de petits trous. Ces petits trous remplis de vapeur ressemblent à un corps noir, absorbant presque toute l'énergie du faisceau incident. La température d'équilibre dans la cavité est d'environ 2500°C. La chaleur est transférée depuis la paroi extérieure de la cavité à haute température, faisant fondre le métal qui entoure la cavité. Les petits trous sont remplis de vapeur à haute température générée par l'évaporation continue du matériau de la paroi sous le faisceau lumineux.
Les 4 parois des petits trous entourent le métal en fusion et le métal liquide entoure le matériau solide. (Dans la plupart des procédés de soudage conventionnels et le soudage par conduction laser, l'énergie est d'abord (déposée sur la surface de la pièce, puis transportée vers l'intérieur par transfert). Le flux de liquide à l'extérieur de la paroi du trou et la tension superficielle de la couche de paroi sont cohérents avec la pression de vapeur générée en continu dans la cavité du trou et maintiennent un équilibre dynamique. Le faisceau lumineux pénètre en continu dans le petit trou et le matériau à l'extérieur du petit trou s'écoule en continu. Lorsque le faisceau lumineux se déplace, le petit trou est toujours dans un état d'écoulement stable.
Autrement dit, le petit trou et le métal fondu qui l'entoure se déplacent vers l'avant à la vitesse d'avancement du faisceau principal. Le métal fondu remplit l'espace laissé par le petit trou, puis se condense et la soudure se forme. Tout le processus ci-dessus se déroule si rapidement que la vitesse de soudage peut facilement atteindre plusieurs mètres par minute.
1. Le soudage par faisceau laser est un soudage par fusion, qui utilise un faisceau laser comme source d'énergie et impacte le joint soudé.
2. Le faisceau laser peut être guidé par un élément optique plat (tel qu'un miroir), puis le faisceau est projeté sur le cordon de soudure avec un élément de focalisation réfléchissant ou une lentille.
3. Le soudage par faisceau laser est un soudage sans contact. Aucune pression n'est requise pendant l'opération, mais un gaz inerte est nécessaire pour éviter l'oxydation du bain de fusion. Le métal d'apport est parfois utilisé.
4. Le soudage par faisceau laser peut être combiné avec le soudage MIG pour former un soudage composite laser MIG afin d'obtenir un soudage à grande pénétration, tandis que l'apport de chaleur est considérablement réduit par rapport au soudage MIG.
Applications
La machine de soudage laser est largement utilisée dans les domaines de fabrication de haute précision tels que l'automobile, la marine, l'aviation et le train à grande vitesse. Elle a considérablement amélioré la qualité de vie des gens et a également propulsé l'industrie de l'électroménager vers l'ingénierie de précision.
Soudage à l'arc plasma
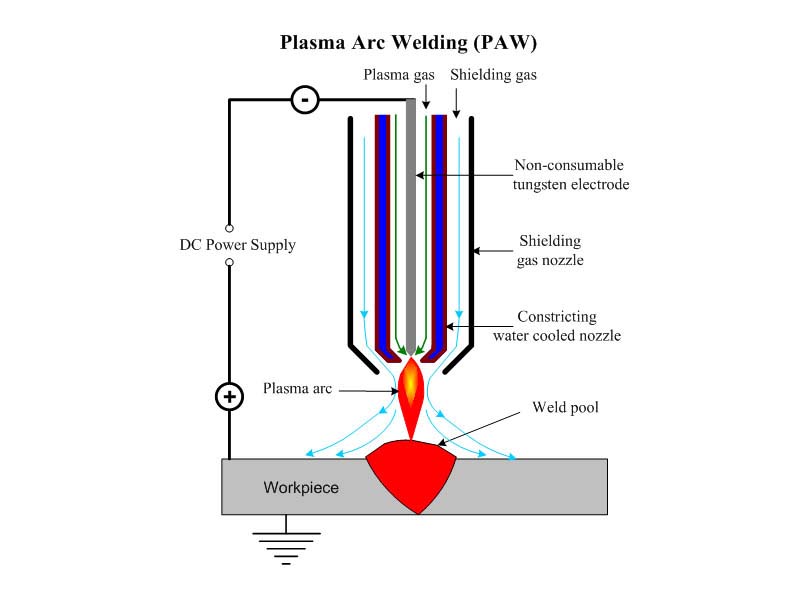
Le soudage à l'arc plasma fait référence à une méthode de soudage par fusion qui utilise un faisceau d'arc plasma à haute densité énergétique comme source de chaleur de soudage. Pendant le soudage, le gaz ionique (formant un arc ionique) et le gaz de protection (pour protéger le bain de fusion et le cordon de soudure des effets nocifs de l'air) sont de l'argon pur. Les électrodes utilisées dans le soudage à l'arc plasma sont généralement des électrodes en tungstène et doivent parfois être remplies de métal (fil de soudage). En général, la méthode de connexion positive CC est adoptée (la tige de tungstène est connectée à l'électrode négative). Par conséquent, le soudage à l'arc plasma est essentiellement un soudage sous protection gazeuse au tungstène avec un effet de compression.
Le soudage à l'arc plasma présente les caractéristiques de concentration d'énergie, de productivité élevée, de vitesse de soudage rapide, de faible déformation sous contrainte et d'isolation électrique stable, et convient au soudage de plaques minces et de matériaux en caisson. Il est particulièrement adapté à divers matériaux métalliques réfractaires, facilement oxydables et sensibles à la chaleur (tels que le tungstène, le molybdène, le cuivre, le nickel, le titane, etc.).
Le gaz est dissocié par le chauffage de l'arc et est comprimé lors du passage à grande vitesse dans la buse refroidie par eau, ce qui augmente la densité énergétique et le degré de dissociation, formant ainsi un arc plasma. Sa stabilité, sa valeur calorifique et sa température sont supérieures à celles de l'arc général, ce qui lui confère une plus grande pénétration et une plus grande vitesse de soudage. Le gaz formant l'arc plasma et le gaz de protection qui l'entoure utilisent généralement de l'argon pur. Selon les propriétés matérielles des différentes pièces, certains utilisent de l'hélium, de l'azote, de l'argon ou un mélange des deux.
Fonctionnalité
1. Le soudage à l'arc plasma par micro-faisceau peut souder des feuilles et des plaques minces.
2. Avec un effet de petit trou, il peut mieux réaliser un soudage unilatéral et un formage libre double face.
3. L'arc plasma présente une densité énergétique élevée, une température de colonne d'arc élevée et une forte capacité de pénétration. Il peut atteindre 10-12mm Acier épais sans soudure en biseau. Il peut être soudé par formage double face en une seule fois. La vitesse de soudage est rapide, la productivité est élevée et la déformation sous contrainte est faible.
4. L'équipement est relativement compliqué, la consommation de gaz est importante, le groupe a des exigences strictes sur le jeu et la propreté de la pièce, et il ne convient qu'au soudage en intérieur.
Applications
Le soudage au plasma est un moyen important dans la production industrielle, en particulier pour le soudage du cuivre et des alliages de cuivre, du titane et des alliages de titane, de l'acier allié, de l'acier inoxydable, du molybdène et d'autres métaux aérospatiaux, qui sont utilisés dans l'armée et d'autres industries de pointe, comme la fabrication d'un certain type d'obus de missile en alliage de titane et de conteneurs partiels à parois minces sur les avions.
Coût, maintenance et efficacité opérationnelle
Certains facteurs liés à la comparaison des choix de technologies entre le soudage par faisceau laser et le soudage à l’arc plasma pour les applications industrielles comprennent le coût, la maintenance et l’efficacité opérationnelle.
Analyse des coûts
Le soudage par faisceau laser nécessite un investissement initial élevé car l'équipement est plus complexe que le soudage à l'arc plasma. La valeur des systèmes de soudage laser industriels généraux se situe généralement au-dessus de $200,000, alors que les systèmes de soudage à l'arc plasma ont des coûts se situant dans la fourchette de $10,000 et $50,000. Cependant, le soudage LBW présente un potentiel de réduction des coûts à long terme grâce à des taux de traitement accrus ainsi qu'à des finitions post-soudage minimales requises. Le soudage plasma pourrait entraîner des coûts de consommables plus élevés pour un fonctionnement continu.
Exigences d'entretien
Les pièces consommables, comme les électrodes et les buses à gaz, s'usent plus fréquemment, et les systèmes de soudage à l'arc plasma nécessitent généralement un entretien plus fréquent. En revanche, les systèmes de soudage laser nécessitent moins de consommables, mais leurs optiques et leurs sources laser nécessitent un nettoyage et un réétalonnage occasionnels. Lorsqu'elles sont correctement entretenues, les sources laser peuvent durer plus de 20,000 heures avec moins de temps d'arrêt. Les systèmes plasma, bien que plus simples, peuvent connaître des interruptions plus fréquentes en raison de l'usure des consommables.
Efficacité Opérationnelle
Les techniques de soudage au laser sont beaucoup plus rapides et plus précises, atteignant des vitesses allant jusqu'à 10 mètres par minute sur des matériaux fins, ce qui les rend idéales pour la production de masse. Il produit également de très petites zones affectées par la chaleur, ce qui entraîne une distorsion minimale du matériau, améliorant ainsi la qualité du produit. Le soudage au plasma est efficace sur des matériaux plus épais, mais à une vitesse plus lente, nécessitant souvent des finitions supplémentaires pour nettoyer les soudures, comme le meulage.
Le soudage par faisceau laser nécessite certes des investissements plus importants au départ, mais son efficacité et ses besoins de maintenance moins fréquents offrent souvent des avantages financiers à long terme, en particulier pour les applications nécessitant une grande précision. Le soudage à l'arc plasma reste adapté aux travaux moins complexes et aux opérations de plus petite envergure.