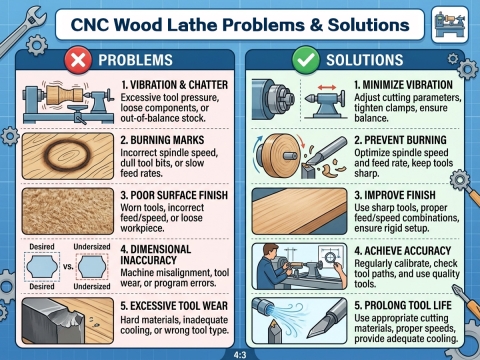
Le tour à bois CNC est une sorte de machine à bois mécanique de haute précision et de haute efficacité. Lorsque vous rencontrez des problèmes avec des erreurs système ou des erreurs aléatoires lors de l'utilisation de la machine, commencez à apprendre les solutions de dépannage.
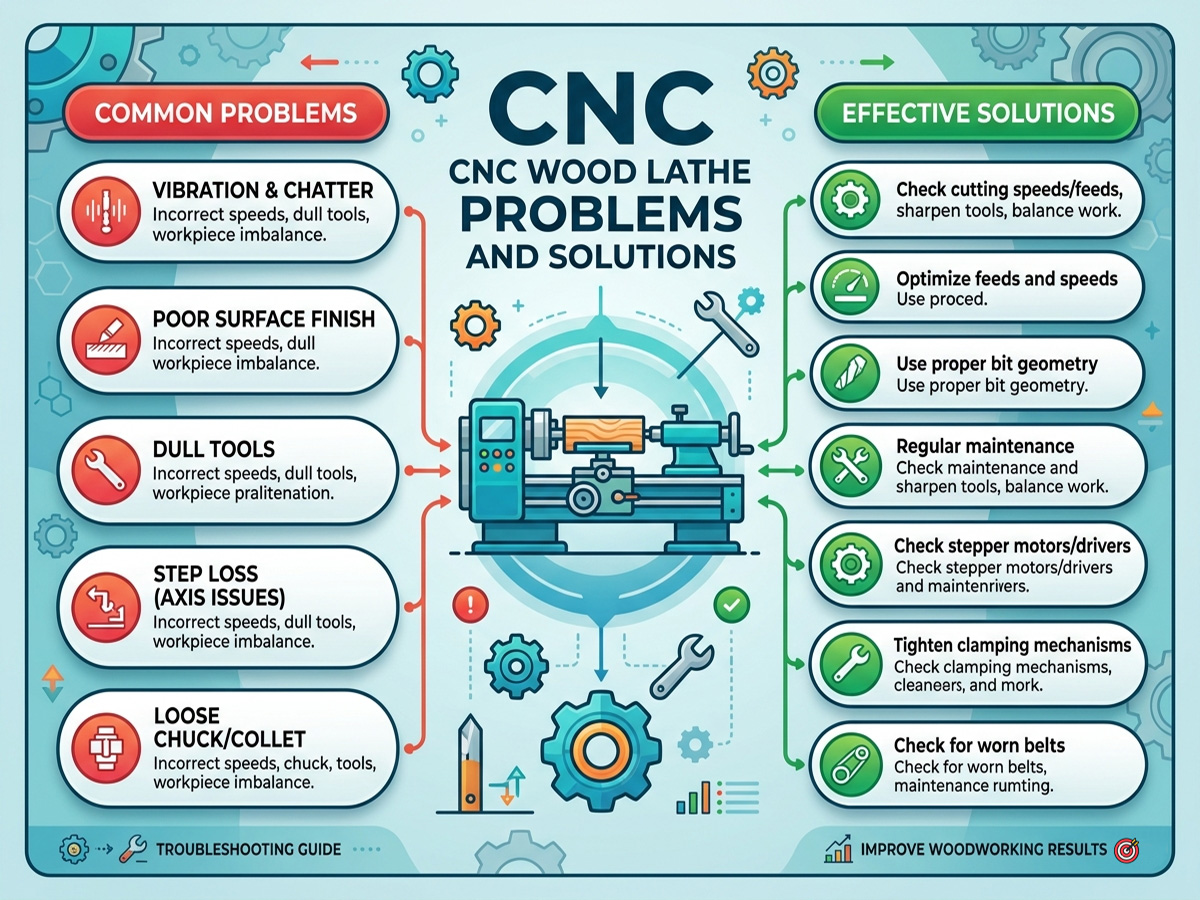
1. Le tour à bois CNC ne démarre pas.
a. Vérifiez que l'interrupteur de démarrage est enfoncé à fond.
b. Vérifiez que l’interrupteur d’arrêt rouge est complètement sorti.
c. Vérifiez que le cordon d’alimentation électrique est branché sur la prise de courant.
d. Vérifiez que l’alimentation électrique est activée (réinitialisez le disjoncteur).
e. L'appareil étant débranché, vérifiez que le câblage de la prise est correct. Vérifiez que l'isolant en caoutchouc est suffisamment dénudé et ne provoque pas de mauvaise connexion. Vérifiez que toutes les vis sont bien serrées.
2. Le tour à bois CNC ne s'arrête pas.
Il s'agit d'un événement très rare, car la machine est conçue pour une sécurité intégrée. Si cela se produit et que vous ne pouvez pas résoudre le problème, demandez l'assistance d'un professionnel. La machine doit être déconnectée de l'alimentation électrique et ne jamais fonctionner tant que le défaut n'a pas été corrigé.
Disjoncteur interne défectueux. Remplacez le disjoncteur.
3. Le moteur essaie de démarrer mais ne tourne pas.
a. L'alimentation de la machine étant coupée, essayez de faire tourner la broche à la main. Si la broche ne tourne pas, vérifiez la raison du blocage.
b. Moteur défectueux. Remplacez le moteur.
c. La broche a fonctionné sans liquide de refroidissement. Remplacez le moteur.
4. Le moteur surchauffe.
Le moteur est conçu pour fonctionner à chaud, mais en cas de surchauffe, il est doté d'un protecteur de surcharge thermique interne qui l'arrêtera jusqu'à ce que le moteur ait refroidi, puis se réinitialisera automatiquement. Si le moteur surchauffe, attendez qu'il ait refroidi et redémarrez. Si le moteur s'arrête constamment, recherchez-en la raison. Les raisons typiques sont des outils de coupe émoussés, l'absence d'eau dans le réservoir de liquide de refroidissement, un blocage dans le tuyau de liquide de refroidissement et une température ambiante excessive.
5. La broche ralentit pendant une coupe.
a. Outils de coupe émoussés. Remplacez l'outil ou faites-le réaffûter.
b. Le bois est alimenté trop rapidement. Ralentissez la vitesse d'alimentation.
6. Système de détection d’erreurs de test, incluant les aspects suivants.
a. L'erreur de fabrication du capteur de mesure et son application dans les machines-outils. Erreur d'installation causée par l'erreur de mesure du système de capteur lui-même.
b. En raison des erreurs des pièces et des institutions de la machine-outil ainsi que de l'utilisation, la déformation provoque des erreurs de mesure des capteurs.
7. Erreur d'interférence.
Interférence causée par le changement de l'environnement et des conditions de fonctionnement d'une erreur aléatoire.
8. Erreur du système d'usinage.
La charge de coupe causée par la déformation, y compris la déformation de la machine-outil, de l'outil de coupe, de la pièce et du dispositif de fixation causée par l'erreur. Cette erreur est également connue sous le nom de « dao », qui provoque la déformation de la forme des pièces usinées, en particulier lors de l'usinage de pièces à parois minces ou de l'utilisation d'outils minces, l'erreur est plus grave.
9. Erreur de vibration de la machine-outil lors de l'usinage.
En raison de la flexibilité du processus et de la variabilité du processus, son état de fonctionnement peut évoluer vers une zone instable, entraînant ainsi de fortes vibrations. Cela conduit à une détérioration de la qualité de la surface d'usinage et à des erreurs de forme géométrique. Remettez à niveau le tour à bois en vous assurant qu'il ne bouge pas.
10. L’erreur de fabrication d’origine.
Fait référence aux pièces de la machine CNC tour à bois travaillant sur la surface de la forme géométrique, la qualité de la surface, l'erreur de position entre l'erreur causée par le mouvement, est la principale raison de l'erreur géométrique de la machine-outil CNC.
11. Système de contrôle des erreurs.
Y compris l'erreur d'asservissement de l'axe du tour à bois CNC (erreur de suivi de contour), l'erreur d'interpolation CNC.
12. L'erreur de déformation thermique.
En raison de la source de chaleur interne de l'équipement et des perturbations thermiques environnementales, la structure de la machine-outil présente une erreur de déformation thermique.
Les principales raisons des erreurs des tours à bois CNC sont les suivantes : les principales raisons des erreurs peuvent être divisées en deux catégories en fonction des caractéristiques et de la nature des erreurs : les erreurs système et les erreurs aléatoires. L'erreur système d'un tour à bois CNC est intrinsèque à l'erreur de la machine-outil, à la répétabilité, l'erreur géométrique des machines-outils à tour CNC est le composant principal, elle a également la répétabilité. Grâce à cette fonction, il est possible de procéder à une mesure « hors ligne », d'utiliser la technologie « test hors ligne - compensation en boucle ouverte » pour la révision et la compensation, de la réduire et d'atteindre l'objectif de renforcement des machines-outils de précision. Ci-dessus, le tour à bois CNC à produire en combinaison avec l'analyse des causes d'erreur, en fonction de la situation de votre équipement.