INTRODUCTION
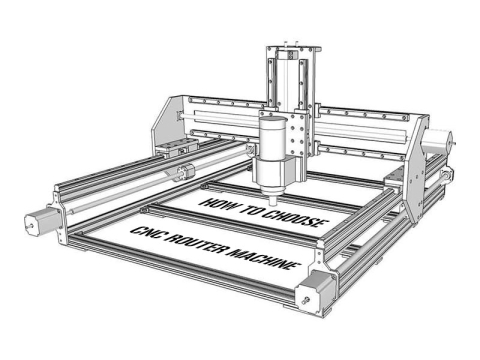
Un routeur CNC est un Kit de machine CNC dont les trajectoires d'outils peuvent être contrôlées par commande numérique. Il s'agit d'une machine commandée par ordinateur pour la découpe de divers matériaux durs, tels que le bois, les composites, l'aluminium, l'acier, les plastiques et les mousses. Il s'agit d'une variante CNC parmi de nombreux outils. Une défonceuse CNC est très similaire à une fraiseuse. Fraiseuse CNC.
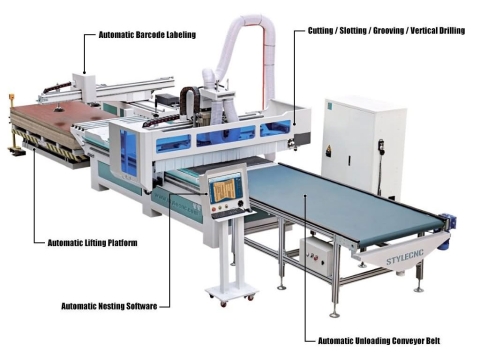
Les routeurs CNC sont disponibles dans de nombreuses configurations, des petits routeurs CNC « de bureau » de style domestique aux grands routeurs CNC « à portique » utilisés dans les installations de construction de bateaux. Bien qu'il existe de nombreuses configurations, la plupart des routeurs CNC ont quelques pièces spécifiques : un contrôleur CNC dédié, un ou plusieurs moteurs de broche, des onduleurs CA et une table.
Les routeurs CNC sont généralement disponibles dans des formats CNC 3 axes et 5 axes.
La fraiseuse CNC est pilotée par un ordinateur. Les coordonnées sont téléchargées dans le contrôleur de la machine à partir d'un programme distinct. Les propriétaires de fraiseuses CNC disposent souvent de deux applications logicielles : un programme pour réaliser des dessins (CAO) et un autre pour traduire ces dessins en un programme d'instructions pour la machine (FAO). Comme pour les fraiseuses CNC, les fraiseuses CNC peuvent être contrôlées directement par programmation manuelle, mais la CAO/FAO ouvre des possibilités plus larges pour le contournage, accélérant le processus de programmation et, dans certains cas, créant des programmes dont la programmation manuelle serait, sinon vraiment impossible, certainement peu pratique commercialement.
Routeurs CNC peut être très utile lors de la réalisation de tâches identiques et répétitives. Une fraiseuse CNC produit généralement un travail cohérent et de haute qualité et améliore la productivité de l'usine.
Un routeur CNC peut réduire les déchets, la fréquence des erreurs et le temps nécessaire pour que le produit fini arrive sur le marché.
Une fraiseuse CNC offre plus de flexibilité au processus de fabrication. Elle peut être utilisée dans la production de nombreux articles différents, tels que des sculptures de portes, des décorations intérieures et extérieures, des panneaux de bois, des panneaux d'affichage, des cadres en bois, des moulures, des instruments de musique, des meubles, etc. De plus, la fraiseuse CNC facilite le thermoformage des plastiques en automatisant le processus de découpe. Les fraiseuses CNC contribuent à garantir la répétabilité des pièces et une production d'usine suffisante.
CONTRÔLE NUMÉRIQUE
La technologie de contrôle numérique telle qu'elle est connue aujourd'hui est apparue au milieu du 20e siècle. On peut la retracer en 1952, avec l'US Air Force et les noms de John Parsons et du Massachusetts Institute of Technology à Cambridge, MA, USA. Elle n'a pas été appliquée à la production industrielle avant le début des années 1960. Le véritable essor est venu sous la forme de la CNC, vers 1972, et dix ans plus tard avec l'introduction de micro-ordinateurs abordables. L'histoire et le développement de cette technologie fascinante ont été bien documentés dans de nombreuses publications.
Dans le domaine de la fabrication, et en particulier dans celui de la métallurgie, la technologie de la commande numérique a provoqué une véritable révolution. Même à l'époque où les ordinateurs n'étaient pas encore devenus des équipements standards dans toutes les entreprises et dans de nombreux foyers, les machines-outils équipées de systèmes de commande numérique occupaient une place particulière dans les ateliers d'usinage. L'évolution récente de la microélectronique et le développement incessant de l'informatique, y compris son impact sur la commande numérique, ont apporté des changements importants au secteur de la fabrication en général et à l'industrie métallurgique en particulier.
DÉFINITION DE LA COMMANDE NUMÉRIQUE
Dans diverses publications et articles, de nombreuses descriptions ont été utilisées au fil des ans pour définir ce qu'est le contrôle numérique. Beaucoup de ces définitions partagent la même idée, le même concept de base, mais utilisent une formulation différente.
La majorité de toutes les définitions connues peuvent être résumées en une déclaration relativement simple :
La commande numérique peut être définie comme une opération de machines-outils au moyen d'instructions spécifiquement codées adressées au système de commande de la machine.
Les instructions sont des combinaisons de lettres de l'alphabet, de chiffres et de symboles sélectionnés, par exemple un point décimal, le signe de pourcentage ou les symboles de parenthèses. Toutes les instructions sont écrites dans un ordre logique et sous une forme prédéterminée. L'ensemble de toutes les instructions nécessaires à l'usinage d'une pièce est appelé programme CN, programme CNC ou programme de pièce. Un tel programme peut être stocké pour une utilisation ultérieure et utilisé à plusieurs reprises pour obtenir des résultats d'usinage identiques à tout moment.
Technologie NC et CNC
En respectant strictement la terminologie, il existe une différence de signification entre les abréviations NC et CNC. NC désigne la commande numérique et la technologie d'origine, tandis que l'abréviation CNC désigne la nouvelle technologie de commande numérique par ordinateur, une évolution moderne de son aînée. Cependant, dans la pratique, CNC est l'abréviation préférée. Pour clarifier l'utilisation appropriée de chaque terme, examinons les principales différences entre les systèmes NC et CNC.
Les deux systèmes effectuent les mêmes tâches, à savoir la manipulation de données en vue de l'usinage d'une pièce. Dans les deux cas, la conception interne du système de contrôle contient les instructions logiques qui traitent les données. À ce stade, la similitude s'arrête.
Le système NC (par opposition au système CNC) utilise des fonctions logiques fixes, celles qui sont intégrées et câblées en permanence dans l'unité de commande. Ces fonctions ne peuvent pas être modifiées par le programmeur ou l'opérateur de la machine. En raison de l'écriture fixe de la logique de commande, le système de commande NC peut interpréter un programme de pièce, mais il ne permet pas d'effectuer des modifications en dehors de la commande, généralement dans un environnement de bureau. De plus, le système NC nécessite l'utilisation obligatoire de bandes perforées pour la saisie des informations du programme.
Le système CNC moderne, contrairement à l'ancien système NC, utilise un microprocesseur interne (c'est-à-dire un ordinateur). Cet ordinateur contient des registres de mémoire stockant une variété de routines capables de manipuler des fonctions logiques. Cela signifie que le programmeur de pièces ou l'opérateur de la machine peut modifier le programme de la commande elle-même (sur la machine), avec des résultats instantanés. Cette flexibilité est le plus grand avantage des systèmes CNC et probablement l'élément clé qui a contribué à une utilisation aussi large de la technologie dans la fabrication moderne. Les programmes CNC et les fonctions logiques sont stockés sur des puces informatiques spéciales, sous forme d'instructions logicielles. Plutôt que d'être utilisés par les connexions matérielles, telles que les câbles, qui contrôlent les fonctions logiques. Contrairement au système NC, le système CNC est synonyme du terme « câblé par logiciel ».
Lorsqu'on aborde un sujet relatif à la commande numérique, on utilise généralement les abréviations NC ou CNC. Il est important de noter que NC peut parfois désigner CNC dans le langage courant, mais CNC ne fait jamais référence à la technologie de commande décrite ici sous l'abréviation NC. La lettre « C » signifie « informatisé » et ne s'applique pas aux systèmes câblés. Tous les systèmes de commande actuels sont de conception CNC. Les abréviations telles que C&C ou C'n'C sont incorrectes et donnent une mauvaise image de ceux qui les utilisent.
Terminologie
Zéro absolu
Cela fait référence à la position de tous les axes lorsqu'ils sont situés au point où les capteurs peuvent les détecter physiquement. Une position zéro absolue est normalement atteinte après l'exécution d'une commande d'origine.
Axis
Une ligne de référence fixe autour de laquelle un objet se déplace ou tourne.
Vis à billes
Une vis à billes est un dispositif mécanique permettant de traduire un mouvement de rotation en mouvement linéaire. Il se compose d'un écrou à roulement à billes à recirculation qui se déplace dans une vis filetée de précision.
CAD
La conception assistée par ordinateur (CAO) est l'utilisation d'une large gamme d'outils informatiques qui aident les ingénieurs, les architectes et autres professionnels de la conception dans leurs activités de conception.
CAM
La fabrication assistée par ordinateur (FAO) est l'utilisation d'une large gamme d'outils logiciels informatiques qui aident les ingénieurs et les machinistes CNC dans la fabrication ou le prototypage de composants de produits.
CNC
L'abréviation CNC signifie « commande numérique par ordinateur » et fait spécifiquement référence à un « contrôleur » informatique qui lit les instructions en code G et pilote la machine-outil.
Contrôleur
Un système de contrôle est un dispositif ou un ensemble de dispositifs qui gèrent, commandent, dirigent ou régulent le comportement d'autres dispositifs ou systèmes.
Lumière du jour
Il s'agit de la distance entre la partie la plus basse de l'outil et la surface de la table de la machine. La distance maximale correspond à la distance entre la table et le point le plus haut qu'un outil peut atteindre.
Bancs de forage
Autrement connus sous le nom de multi-forets, ce sont des ensembles de forets généralement espacés par incréments de 32 mm.
Vitesse d'avance
Ou la vitesse de coupe est la différence de vitesse entre l'outil de coupe et la surface de la pièce sur laquelle il travaille.
Décalage du luminaire
Il s'agit d'une valeur qui représente le zéro de référence d'un montage donné. Elle correspond à la distance dans tous les axes entre le zéro absolu et le zéro du montage.
G-Code
Le G-code est un nom commun pour le langage de programmation qui contrôle les machines-outils NC et CNC.
Accueil
Il s'agit du point de référence programmé également connu sous le nom de 0,0,0, représenté soit comme le zéro absolu de la machine, soit comme un zéro de décalage de montage.
L'interpolation linéaire et circulaire est une méthode de construction de nouveaux points de données à partir d'un ensemble discret de points de données connus. En d'autres termes, c'est ainsi que le programme calculera le chemin de coupe d'un cercle complet tout en ne connaissant que le point central et le rayon.
Machine à la maison
Il s'agit de la position par défaut de tous les axes de la machine. Lors de l'exécution d'une commande de retour à la position d'origine, tous les variateurs se déplacent vers leurs positions par défaut jusqu'à ce qu'ils atteignent un commutateur ou un capteur qui leur indique de s'arrêter.
Nesting
Il s'agit du processus de fabrication efficace de pièces à partir de feuilles. À l'aide d'algorithmes complexes, le logiciel d'imbrication détermine comment disposer les pièces de manière à maximiser l'utilisation du stock disponible.
Décalage
Il s'agit de la distance par rapport à la mesure de la ligne centrale provenant du logiciel CAM.
Outils superposés
Il s’agit du terme utilisé pour désigner les outils pneumatiques montés à côté de la broche principale.
Post-processeur
Logiciel qui fournit un traitement final aux données, comme leur formatage pour l'affichage, l'impression ou l'usinage.
Programme zéro
Il s'agit du point de référence 0,0 spécifié dans le programme. Dans la plupart des cas, il est différent du zéro machine.
Crémaillère
Une crémaillère et un pignon sont une paire d'engrenages qui convertissent le mouvement de rotation en mouvement linéaire.
Broche
Une broche est un moteur à haute fréquence équipé d'un dispositif de maintien d'outil.
Spoiler
Il est également connu sous le nom de panneau sacrificiel, c'est le matériau utilisé comme base pour le matériau à couper. Il peut être fabriqué à partir de nombreux matériaux différents, parmi lesquels le MDF et les panneaux de particules sont les plus courants.
Chargement d'outils
Cela fait référence à la pression exercée sur un outil lorsqu'il coupe un matériau.
Vitesse de l'outil
On l'appelle aussi vitesse de broche, c'est la fréquence de rotation de la broche de la machine, mesurée en tours par minute (RPM).
Outillage
L'outillage, étonnamment, est souvent l'aspect le moins compris des équipements CNC. Étant donné qu'il s'agit de l'élément qui affectera le plus la qualité de la coupe et la vitesse de coupe, les opérateurs devraient passer plus de temps à explorer ce sujet.
Les outils de coupe sont généralement disponibles dans 3 matériaux différents : acier rapide, carbure et diamant.
Acier rapide (HSS)
Le HSS est le plus tranchant des 3 matériaux et le moins cher, cependant, il s'use le plus rapidement et ne doit être utilisé que sur des matériaux non abrasifs. Il nécessite des changements et des affûtages fréquents et pour cette raison, il est principalement utilisé dans les cas où l'opérateur devra couper un profil personnalisé en interne pour un travail spécial.
Carbure monobloc
Les outils en carbure se présentent sous différentes formes : pointes en carbure, plaquettes en carbure et outils en carbure monobloc. Gardez à l'esprit que tous les carbures ne sont pas identiques, car la structure cristalline varie considérablement selon les fabricants de ces outils. Par conséquent, ces outils réagissent différemment à la chaleur, aux vibrations, aux chocs et aux charges de coupe. En général, les outils génériques en carbure à bas prix s'usent et s'écaillent plus rapidement que les marques plus chères.
Les cristaux de carbure de silicium sont incorporés dans un liant de cobalt pour former l'outil. Lorsque l'outil est chauffé, le liant de cobalt perd sa capacité à retenir les cristaux de carbure et il devient terne. En même temps, l'espace creux laissé par le carbure manquant se remplit de contaminants provenant du matériau à couper, amplifiant le processus d'émoussement.
Outillage diamant
Cette catégorie d'outillage a vu son prix baisser au cours des deux dernières années. Sa remarquable résistance à l'abrasion le rend idéal pour la découpe de matériaux tels que les stratifiés haute pression ou le MDF. Certains affirment qu'il durera jusqu'à 100 fois plus longtemps que le carbure. Les outils à pointe diamantée ont tendance à s'écailler ou à se fissurer s'ils heurtent un clou incrusté ou un nœud dur. Certains fabricants utilisent des outils diamantés pour la découpe grossière de matériaux abrasifs, puis passent à l'outillage en carbure ou à insert pour le travail de finition.
Géométrie de l'outil
Jarret
La tige est la partie de l'outil qui est maintenue par le porte-outil. C'est la partie de l'outil qui ne présente aucune trace d'usinage. La tige doit être maintenue exempte de contamination, d'oxydation et de rayures.
Diamètre de coupe
Il s’agit du diamètre ou de la largeur de la coupe que l’outil va produire.
Longueur de coupe
Il s'agit de la profondeur de coupe effective de l'outil ou de la profondeur à laquelle l'outil peut couper dans le matériau.
Flûtes
Il s'agit de la partie de l'outil qui extrait le matériau coupé. Le nombre de cannelures sur une fraise est important pour déterminer la charge de copeaux.
Profil d'outil
Il existe de nombreux profils d'outils dans cette catégorie. Les principaux à considérer sont les spirales à coupe ascendante et descendante, les spirales de compression,
outils d'ébauche, de finition, à faible hélice et à coupe droite. Tous ces outils sont disponibles dans une combinaison d'une à quatre flûtes.
La spirale de coupe ascendante fera voler les copeaux vers le haut hors de la coupe. Ceci est utile lors d'une coupe à l'aveugle ou lors d'un perçage vers le bas. Cette géométrie de l'outil favorise cependant le soulèvement et a tendance à arracher le bord supérieur du matériau coupé.
Les outils en spirale à coupe descendante poussent les copeaux vers le bas dans la coupe, ce qui tend à améliorer la tenue de la pièce, mais peut provoquer un colmatage et une surchauffe dans certaines situations. Cet outil aura également tendance à arracher le bord inférieur du matériau à couper.
Les outils hélicoïdaux à coupe ascendante et descendante sont tous deux équipés d'un bord d'ébauche, d'un brise-copeaux ou d'un bord de finition.
Les spirales de compression sont une combinaison de cannelures à coupe ascendante et descendante.
Les outils de compression repoussent les copeaux des bords vers le centre du matériau et sont utilisés lors de la découpe de stratifiés double face ou lorsque l'arrachement des bords pose problème.
Les forets hélicoïdaux à faible ou à haute hélice sont utilisés pour la coupe de matériaux plus tendres tels que le plastique et la mousse, lorsque le soudage et l'évacuation des copeaux sont essentiels.
Charge de puce
Le facteur le plus important pour augmenter la durée de vie de l'outil est de dissiper la chaleur absorbée par l'outil. Le moyen le plus rapide d'y parvenir est de couper plus de matériau plutôt que d'aller plus lentement. Les copeaux extraient plus de chaleur de l'outil que la poussière. De plus, le frottement de l'outil contre le matériau provoquera une friction qui se traduira par de la chaleur.
Un autre facteur à prendre en compte dans la quête d’augmentation de la durée de vie de l’outil est de garder l’outil, la pince et le porte-outil propres, exempts de dépôts ou de corrosion, réduisant ainsi les vibrations causées par des outils déséquilibrés.
L'épaisseur de matériau enlevée par chaque dent de l'outil est appelée charge de copeaux.
La formule de calcul de la charge de copeaux est la suivante :
Charge de copeaux = Vitesse d'avance / RPM / # de cannelures
L'augmentation de la charge de copeaux prolonge la durée de vie de l'outil tout en réduisant le temps de cycle. De plus, une large gamme de charges de copeaux permet d'obtenir une bonne finition d'arête. Il est conseillé de consulter le tableau des charges de copeaux du fabricant de l'outil pour déterminer la valeur optimale. Les charges de copeaux recommandées se situent généralement entre 0.07 mm et 0.7 mm (0.003" et 0.03").
Accessoires
Impression d'étiquettes
Il s'agit d'une option de plus en plus populaire dans l'industrie, en particulier depuis que les machines CNC sont de plus en plus intégrées dans l'ensemble de la formule commerciale. Le contrôleur peut être connecté au logiciel de vente ou de planification et les étiquettes des pièces sont imprimées une fois la pièce usinée. Certains fournisseurs utilisent des étiquettes pour identifier les matériaux restants afin de les récupérer facilement à l'avenir.
Lecteurs optiques
Également appelés lecteurs de codes-barres, ils peuvent être intégrés au contrôleur afin qu'un programme puisse être appelé en scannant un code-barres sur le planning de travail. Cette option permet de gagner un temps précieux en automatisant le processus de chargement du programme.
Sondes
Ces appareils de mesure se présentent sous différentes formes et remplissent de nombreuses fonctions différentes. Certaines sondes mesurent simplement la surface h8 pour garantir un alignement correct dans les applications sensibles h8. D'autres sondes peuvent scanner automatiquement la surface d'un objet tridimensionnel pour une reproduction ultérieure.
Capteur de longueur d'outil
Un capteur de longueur d'outil agit comme une sonde qui mesure la lumière du jour ou la distance entre l'extrémité de la fraise et la surface de l'espace de travail et inscrit ce nombre dans les paramètres d'outil de la commande. Ce petit ajout évitera à l'opérateur le long processus nécessaire à chaque changement d'outil.
Projecteurs laser
Ces dispositifs ont été utilisés pour la première fois dans l'industrie du meuble, sur des découpeuses de cuir à commande numérique. Un projecteur laser monté au-dessus de la table de travail à commande numérique projette une image de la pièce sur le point d'être découpée. Cela simplifie grandement le positionnement de la pièce sur la table pour éviter les défauts et autres problèmes.
Coupe-vinyle
Un accessoire pour couteau à vinyle est souvent utilisé dans l'industrie de la signalétique. Il s'agit d'un outil de coupe qui peut être fixé sur la broche principale ou sur le côté avec un couteau rotatif libre dont la pression peut être réglée par un bouton. Cet accessoire permet à l'utilisateur de transformer sa défonceuse CNC en traceur pour fabriquer des masques en vinyle pour le sablage ou des lettres et logos en vinyle pour les camions et les enseignes.
Distributeur de liquide de refroidissement
Les pistolets à air froid ou les brumisateurs de liquide de coupe sont utilisés avec une défonceuse à bois pour couper l'aluminium ou d'autres métaux non ferreux. Ces accessoires projettent un jet d'air froid ou un brouillard de liquide de coupe à proximité de l'outil de coupe pour garantir qu'il reste froid pendant le travail.
Graveur
Les graveurs sont montés sur la broche principale et sont constitués d'une tête flottante supportant un couteau de gravure de petit diamètre qui tourne entre 20,000 40,000 et tr/min. La tête flottante garantit que la profondeur de gravure sera constante même si l'épaisseur du matériau change. Cette option est le plus souvent utilisée dans l'industrie de la fabrication d'enseignes, bien que les fabricants de trophées, les luthiers et les ateliers de menuiserie l'utilisent pour la marqueterie.
Axe rotatif
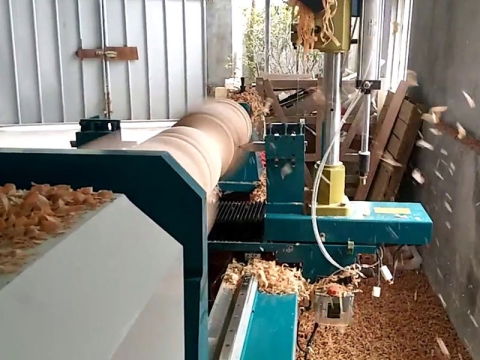
Un axe rotatif placé le long de l'axe x ou y peut transformer la défonceuse en tour CNC. Certains de ces axes rotatifs sont simplement une broche rotative tandis que d'autres sont indexables, ce qui signifie qu'ils peuvent être utilisés pour sculpter des pièces complexes.
Tête de coupe flottante
Les têtes de coupe flottantes maintiendront la fraise à une distance spécifique de h8 par rapport à la surface supérieure du matériau à couper. Ceci est important lors de la découpe d'éléments sur la surface supérieure d'une pièce qui pourrait ne pas présenter une surface plane. Un exemple de cela est la découpe d'une rainure en V sur le dessus d'une table de salle à manger.
Coupeur de plasma
Les découpeurs plasma sont un module complémentaire de certaines machines et permettent à l'utilisateur de couper des pièces en tôle d'épaisseurs variables.
Outils d'agrégation
Les outils agrégés peuvent être utilisés pour de nombreuses opérations qu'une fraise droite ne peut pas effectuer.
USINAGE CONVENTIONNEL ET CNC
Qu'est-ce qui rend l'usinage CNC supérieur aux méthodes conventionnelles ? Est-il vraiment supérieur ? Quels sont les principaux avantages ? Si l'on compare les procédés d'usinage CNC et conventionnels, une approche générale commune pour l'usinage d'une pièce émerge :
1. Obtenir et étudier le dessin
2. Sélectionnez la méthode d'usinage la plus adaptée
3. Décider de la méthode de configuration (maintien de la pièce)
4. Sélectionnez les outils de coupe
5. Établir les vitesses et les avances
6. Usiner la pièce
L'approche de base est la même pour les deux types d'usinage. La principale différence réside dans la manière dont les différentes données sont saisies. Une vitesse d'avance de 10 pouces par minute (10 po/min) est la même en mode manuel.
Ou des applications CNC, mais la méthode d'application ne l'est pas. On peut en dire autant d'un liquide de refroidissement : il peut être activé en tournant un bouton, en appuyant sur un interrupteur ou en programmant un code spécial. Toutes ces actions auront pour résultat que le liquide de refroidissement s'écoulera d'une buse. Dans les deux types d'usinage, un certain nombre de connaissances sont requises de la part de l'utilisateur. Après tout, le travail des métaux, en particulier la découpe des métaux, est avant tout une compétence, mais c'est aussi, dans une large mesure, un art et une profession pour un grand nombre de personnes. Il en va de même pour l'application du contrôle numérique informatisé. Comme toute compétence, tout art ou toute profession, il est nécessaire de le maîtriser dans les moindres détails pour réussir. Il faut plus que des connaissances techniques pour être un machiniste ou un programmeur CNC. L'expérience professionnelle, l'intuition et ce que l'on appelle parfois un « instinct » sont des compléments indispensables à toute compétence.
Dans l'usinage conventionnel, l'opérateur de la machine règle la machine et déplace chaque outil de coupe, à l'aide d'une ou des deux mains, pour produire la pièce requise. La conception d'une machine-outil manuelle offre de nombreuses fonctionnalités qui facilitent le processus d'usinage d'une pièce : leviers, poignées, engrenages et cadrans, pour n'en citer que quelques-unes. Les mêmes mouvements du corps sont répétés par l'opérateur pour chaque pièce du lot. Cependant, le mot « même » dans ce contexte signifie en réalité « similaire » plutôt que « identique ». Les humains ne sont pas capables de répéter chaque processus exactement de la même manière à tout moment - c'est le travail des machines. Les gens ne peuvent pas travailler au même niveau de performance tout le temps, sans se reposer. Nous avons tous des bons et des mauvais moments. Les résultats de ces moments, lorsqu'ils sont appliqués à l'usinage d'une pièce, sont difficiles à prévoir. Il y aura des différences et des incohérences au sein de chaque lot de pièces. Les pièces ne seront pas toujours exactement les mêmes. Le maintien des tolérances dimensionnelles et de la qualité de la finition de surface sont les problèmes les plus courants de l'usinage conventionnel. Les machinistes individuels peuvent avoir leurs collègues. La combinaison de ces facteurs et d’autres crée une grande incohérence.
L'usinage sous commande numérique élimine la plupart des incohérences. Il ne nécessite pas la même intervention physique que l'usinage.
L'usinage contrôlé ne nécessite ni leviers, ni cadrans, ni poignées, du moins pas au sens où l'entend l'usinage conventionnel. Une fois le programme de pièces éprouvé, il peut être utilisé autant de fois que nécessaire, avec des résultats toujours cohérents. Cela ne signifie pas qu'il n'y a pas de facteurs limitatifs. Les outils de coupe s'usent, la pièce brute d'un lot n'est pas identique à la pièce brute d'un autre lot, les réglages peuvent varier, etc. Ces facteurs doivent être pris en compte et compensés, si nécessaire.
L'émergence de la technologie de contrôle numérique ne signifie pas la disparition immédiate, ni même à long terme, de toutes les machines manuelles. Il existe des cas où une méthode d'usinage traditionnelle est préférable à une méthode informatisée. Par exemple, une tâche simple à effectuer une seule fois peut être effectuée plus efficacement sur une machine manuelle que sur une machine à commande numérique. Certains types de travaux d'usinage bénéficieront d'un usinage manuel ou semi-automatique, plutôt que d'un usinage à commande numérique. Les machines-outils à commande numérique ne sont pas destinées à remplacer toutes les machines manuelles, mais seulement à les compléter.
Dans de nombreux cas, la décision de réaliser ou non un usinage sur une machine CNC est basée sur le nombre de pièces nécessaires et rien d'autre. Bien que le volume de pièces usinées par lot soit toujours un critère important, il ne doit jamais être le seul facteur.
Il faut également tenir compte de la complexité de la pièce, de ses tolérances, de la qualité de finition de surface requise, etc. Souvent, une seule pièce complexe bénéficiera de l'usinage CNC, tandis que cinquante pièces relativement simples ne le feront pas.
Il faut garder à l'esprit que la commande numérique n'a jamais usiné une seule pièce. La commande numérique n'est qu'un processus ou une méthode qui permet d'utiliser une machine-outil de manière productive, précise et cohérente.
AVANTAGES DU CONTRÔLE NUMÉRIQUE
Quels sont les principaux avantages de la commande numérique ?
Il est important de savoir quels domaines d'usinage en bénéficieront et lesquels sont mieux réalisés de manière conventionnelle. Il est absurde de penser qu'une fraiseuse CNC de 2 chevaux remportera des travaux qui sont actuellement réalisés sur une fraiseuse manuelle vingt fois plus puissante. Il est tout aussi déraisonnable d'espérer de grandes améliorations des vitesses de coupe et des avances par rapport à une machine conventionnelle. Si les conditions d'usinage et d'outillage sont les mêmes, le temps de coupe sera très proche dans les deux cas.
Certains des principaux domaines dans lesquels l’utilisateur CNC peut et doit s’attendre à des améliorations :
1. Réduction du temps d'installation
2. Réduction des délais de livraison
3. Précision et répétabilité
4. Contournage de formes complexes
5. Outillage et maintien de la pièce simplifiés
6. Temps de coupe constant
7. Augmentation générale de la productivité
Chaque domaine n'offre qu'une amélioration potentielle. Les utilisateurs individuels connaîtront différents niveaux d'amélioration réelle, en fonction du produit fabriqué sur site, de la machine CNC utilisée, des méthodes de réglage, de la complexité des montages, de la qualité des outils de coupe, de la philosophie de gestion et de la conception technique, du niveau d'expérience de la main-d'œuvre, des attitudes individuelles, etc.
Réduction du temps de configuration
Dans de nombreux cas, le temps de réglage d'une machine CNC peut être réduit, parfois de manière assez spectaculaire. Il est important de comprendre que le réglage est une opération manuelle, qui dépend grandement des performances de l'opérateur CNC, du type de montage et des pratiques générales de l'atelier d'usinage. Le temps de réglage est improductif, mais nécessaire – il fait partie des frais généraux de l'entreprise. Réduire le temps de réglage au minimum doit être l'une des principales préoccupations de tout superviseur, programmeur et opérateur d'atelier d'usinage.
Grâce à la conception des machines CNC, le temps de réglage ne devrait pas constituer un problème majeur. Les dispositifs de fixation modulaires, l'outillage standard, les localisateurs fixes, le changement automatique d'outils, les palettes et d'autres fonctionnalités avancées rendent le temps de réglage plus efficace que celui d'une machine conventionnelle. Avec une bonne connaissance de la fabrication moderne, la productivité peut être considérablement augmentée.
Le nombre de pièces usinées dans un seul réglage est également important pour évaluer le coût du temps de réglage. Si un grand nombre de pièces sont usinées dans un seul réglage, le coût de réglage par pièce peut être très insignifiant. Une réduction très similaire peut être obtenue en regroupant plusieurs opérations différentes dans un seul réglage. Même si le temps de réglage est plus long, il peut être justifié par rapport au temps nécessaire pour régler plusieurs machines conventionnelles.
Réduction des délais
Une fois qu'un programme de pièces est écrit et éprouvé, il est prêt à être réutilisé ultérieurement, même dans un délai très court. Bien que le délai de réalisation du premier cycle soit généralement plus long, il est pratiquement nul pour les cycles suivants. Même si une modification technique de la conception de la pièce nécessite une modification du programme, elle peut généralement être effectuée rapidement, ce qui réduit le délai de réalisation.
Les longs délais de fabrication nécessaires à la conception et à la fabrication de plusieurs montages spéciaux pour les machines conventionnelles peuvent souvent être réduits en préparant un programme de pièces et en utilisant des montages simplifiés.
Précision et répétabilité
Le haut degré de précision et de répétabilité des machines CNC modernes est le principal avantage pour de nombreux utilisateurs. Que le programme de la pièce soit stocké sur un disque ou dans la mémoire de l'ordinateur, ou même sur une bande (méthode d'origine), il reste toujours le même. Tout programme peut être modifié à volonté, mais une fois éprouvé, aucune modification n'est généralement plus nécessaire. Un programme donné peut être réutilisé autant de fois que nécessaire, sans perdre une seule donnée qu'il contient. Il est vrai que le programme doit suivre des facteurs variables tels que l'usure des outils et les températures de fonctionnement, il doit être stocké en toute sécurité, mais en général, très peu d'intervention du programmeur ou de l'opérateur CNC sera nécessaire, la haute précision des machines CNC et leur répétabilité permettent de produire des pièces de haute qualité de manière constante à chaque fois.
Contournage de formes complexes
Les tours et centres d'usinage CNC sont capables de réaliser des contours de formes très diverses. De nombreux utilisateurs de machines CNC ont acquis leurs machines uniquement pour pouvoir traiter des pièces complexes. Les applications CNC dans les secteurs de l'aéronautique et de l'automobile en sont de bons exemples. L'utilisation d'une certaine forme de programmation informatisée est pratiquement obligatoire pour toute génération de trajectoire d'outil en 3D.
Des formes complexes, comme des moules, peuvent être fabriquées sans avoir à supporter les frais supplémentaires liés à la réalisation d'un modèle à tracer. Des pièces en miroir peuvent être obtenues littéralement en appuyant sur un bouton, à l'aide de gabarits, de modèles en bois et d'autres outils de création de modèles.
Outillage et maintien de la pièce simplifiés
L'outillage standard, spécialement conçu pour les applications à commande numérique, ne permet pas d'éliminer les outils standard et artisanaux qui encombrent les établis et les tiroirs autour d'une machine conventionnelle. Les outils à plusieurs étapes tels que les forets pilotes, les forets étagés, les outils combinés, les contre-aléseurs et autres sont remplacés par plusieurs outils standard individuels. Ces outils sont souvent moins chers et plus faciles à remplacer que les outils spéciaux et non standard. Les mesures de réduction des coûts ont obligé de nombreux fournisseurs d'outils à maintenir un nombre bas, voire inexistant. L'outillage standard, prêt à l'emploi, peut généralement être obtenu plus rapidement que l'outillage non standard.
Les dispositifs de fixation et de maintien de la pièce pour les machines CNC n'ont qu'un seul objectif principal : maintenir la pièce de manière rigide et dans la même position pour toutes les pièces d'un lot. Les dispositifs de fixation conçus pour le travail CNC ne nécessitent généralement pas de gabarits, de trous pilotes et d'autres aides au positionnement des trous.
Réduction du temps et augmentation de la productivité
Le temps de coupe sur une machine CNC est communément appelé temps de cycle et est toujours constant. Contrairement à un usinage conventionnel, où les compétences, l'expérience et la fatigue personnelle des opérateurs sont sujettes à des changements, l'usinage CNC est sous le contrôle d'un ordinateur. La petite quantité de travail manuel est limitée à la configuration et au chargement et déchargement de la pièce. Pour les grandes séries, le coût élevé du temps improductif est réparti sur plusieurs pièces, ce qui le rend moins important. Le principal avantage d'un temps de coupe constant concerne les tâches répétitives, où la planification de la production et l'attribution du travail aux machines-outils individuelles peuvent être effectuées avec une grande précision.
La principale raison pour laquelle les entreprises achètent souvent des machines CNC est strictement économique : il s’agit d’un investissement important. De plus, avoir un avantage concurrentiel est toujours dans l’esprit de chaque directeur d’usine. La technologie de contrôle numérique offre d’excellents moyens pour améliorer considérablement la productivité de la fabrication et augmenter la qualité globale des pièces fabriquées. Comme tout moyen, elle doit être utilisée à bon escient et avec connaissance. Alors que de plus en plus d’entreprises utilisent la technologie CNC, le simple fait d’avoir une machine CNC ne constitue plus un avantage supplémentaire. Les entreprises qui progressent sont celles qui savent utiliser la technologie efficacement et la mettre en pratique pour être compétitives dans l’économie mondiale.
Pour atteindre l'objectif d'une augmentation majeure de la productivité, il est essentiel que les utilisateurs comprennent les principes fondamentaux sur lesquels repose la technologie CNC. Ces principes prennent de nombreuses formes, par exemple la compréhension des circuits électroniques, des schémas à relais complexes, de la logique informatique, de la métrologie, de la conception des machines, des principes et des pratiques des machines et bien d'autres. Chacun d'entre eux doit être étudié et maîtrisé par la personne responsable. Dans ce manuel, l'accent est mis sur les sujets directement liés à la programmation CNC et à la compréhension des machines-outils CNC les plus courantes, les centres d'usinage et les tours (parfois également appelés centres de tournage). La prise en compte de la qualité des pièces doit être très importante pour chaque programmeur et opérateur de machine-outil et cet objectif se reflète également dans l'approche du manuel ainsi que dans de nombreux exemples.
TYPES DE MACHINES-OUTILS CNC
Les différents types de machines CNC couvrent une très grande variété. Leur nombre augmente rapidement, à mesure que le développement technologique progresse. Il est impossible d'identifier toutes les applications ; elles constitueraient une longue liste. Voici une brève liste de certains des groupes dont les machines CNC peuvent faire partie :
1. Fraiseuses et centres d'usinage
2. Tours et centres de tournage
3. Perceuses
4. Aléseuses et profileuses
5. Machines d'électroérosion
6. Presses à poinçonner et cisailles
7. Machines de découpe au chalumeau
8. Les routeurs
9. Profileurs à jet d'eau et laser
10. Rectifieuses cylindriques
11. Machines à souder
12. Plieuses, bobineuses, fileuses, etc.
Les centres d'usinage et les tours CNC dominent le nombre d'installations dans l'industrie. Ces deux groupes se partagent le marché à peu près à parts égales. Certaines industries peuvent avoir un besoin plus élevé d'un groupe de machines, en fonction de leurs besoins. Il faut se rappeler qu'il existe de nombreux types de tours et tout autant de types de centres d'usinage. Cependant, le processus de programmation d'une machine verticale est similaire à celui d'une machine horizontale ou d'une simple fraiseuse CNC. Même entre différents groupes de machines, il existe un grand nombre d'applications générales et le processus de programmation est généralement le même. Par exemple, un contour fraisé avec une fraise en bout a beaucoup en commun avec une découpe de contour avec un fil.
Fraiseuses et centres d'usinage
Le nombre standard d'axes sur une fraiseuse est de 3 : les axes X, Y et Z. L'ensemble de pièces sur un système de fraisage est composé d'outils de coupe rotatifs, il peut se déplacer de haut en bas (ou d'intérieur en extérieur), mais il ne suit pas physiquement la trajectoire de l'outil.
Les fraiseuses CNC, parfois appelées machines à fraiser CNC, sont généralement de petites machines simples, sans changeur d'outils ni autres fonctions automatiques. Leur puissance nominale est souvent assez faible. Dans l'industrie, elles sont utilisées dans les ateliers d'outillage, à des fins de maintenance ou de production de petites pièces. Elles sont généralement conçues pour le contournage, contrairement aux perceuses CNC.
Les centres d'usinage CNC sont plus populaires et plus efficaces que les perceuses et les fraiseuses, principalement en raison de leur flexibilité. Le principal avantage que l'utilisateur tire d'un centre d'usinage CNC est la possibilité de regrouper
Plusieurs opérations différentes peuvent être réalisées en une seule configuration. Par exemple, le perçage, l'alésage, le lamage, le taraudage, le lamage et le fraisage de contours peuvent être intégrés dans un seul programme CNC. De plus, la flexibilité est améliorée par le changement automatique d'outils à l'aide de palettes pour minimiser les temps d'inactivité, l'indexation sur un autre côté de la pièce, l'utilisation d'un mouvement rotatif d'axes supplémentaires et un certain nombre d'autres fonctionnalités. Les centres d'usinage CNC peuvent être équipés de logiciels spéciaux qui contrôlent les vitesses et les avances, la durée de vie de l'outil de coupe, le calibrage automatique en cours de processus et le réglage du décalage et d'autres dispositifs améliorant la production et permettant de gagner du temps.
Il existe deux conceptions de base d'un centre d'usinage CNC typique. Il existe les centres d'usinage verticaux et horizontaux. La principale différence entre les deux types est la nature du travail qui peut être effectué efficacement sur eux. Pour un centre d'usinage CNC vertical, le type de travail le plus approprié est celui des pièces plates, soit montées sur le support de la table, soit à l'aide d'un étau ou d'un mandrin. Le travail qui nécessite l'usinage de 2 faces ou plus dans une seule configuration est plus souhaitable sur un centre d'usinage horizontal CNC. Un bon exemple est le carter de pompe et d'autres formes cubiques. Certains usinages multifaces de petites pièces peuvent également être effectués sur un centre d'usinage vertical CNC équipé d'une table rotative.
Le processus de programmation est le même pour les deux modèles, mais un axe supplémentaire (généralement un axe B) est ajouté au modèle horizontal. Cet axe est soit un simple axe de positionnement (axe d'indexation) pour la table, soit un axe entièrement rotatif pour le contournage simultané.
Ce manuel se concentre sur les applications des centres d'usinage verticaux à commande numérique, avec une section spéciale consacrée au réglage et à l'usinage horizontaux. Les méthodes de programmation sont également applicables aux petites fraiseuses à commande numérique ou aux perceuses et/ou taraudeuses, mais le programmeur doit en accepter les restrictions.
Tours et centres de tournage
Un tour CNC est généralement une machine-outil à 2 axes, l'axe vertical X et l'axe horizontal Z. La principale caractéristique du tour qui le distingue d'une fraiseuse est que la pièce tourne autour de l'axe central de la machine. De plus, l'outil de coupe est normalement fixe, monté dans une tourelle coulissante. L'outil de coupe suit le contour du parcours d'outil programmé. Pour le tour CNC avec un dispositif de fraisage, appelé outillage motorisé, l'outil de fraisage dispose de son propre moteur et tourne pendant que la broche est fixe.
Le tour moderne peut être de conception horizontale ou verticale. Le type horizontal est beaucoup plus courant que le type vertical, mais les deux conceptions existent pour les deux groupes. Par exemple, un tour CNC typique du groupe horizontal peut être conçu avec un banc plat ou un banc incliné, comme un type à barre, un type à mandrin ou un type universel. À ces combinaisons ou à de nombreux accessoires qui font d'un tour CNC une machine-outil extrêmement flexible s'ajoutent généralement des accessoires tels qu'une contre-pointe, des lunettes fixes ou des lunettes de suivi, des récupérateurs de pièces, des doigts extracteurs et même un accessoire de fraisage à 3ème axe sont des composants populaires du tour CNC. Un tour CNC peut être très polyvalent, à tel point qu'il est souvent appelé centre de tournage CNC. Tous les textes et exemples de programmes de ce manuel utilisent le terme plus traditionnel de tour CNC, tout en reconnaissant toutes ses fonctions modernes.
PERSONNEL POUR CNC
Les ordinateurs et les machines-outils n'ont pas d'intelligence. Ils ne peuvent pas penser, ils ne peuvent pas évaluer une station de manière rationnelle. Seules les personnes possédant certaines compétences et connaissances peuvent le faire. Dans le domaine du contrôle numérique, les compétences sont généralement entre les mains de 2 personnes clés, l'une chargée de la programmation, l'autre de l'usinage. Leur nombre et leurs tâches respectifs dépendent généralement des préférences de l'entreprise, de sa taille, ainsi que du produit qui y est fabriqué. Cependant, chaque poste est bien distinct, bien que de nombreuses entreprises combinent les 2 fonctions en une seule, souvent appelée programmeur/opérateur CNC.
Programmeur CNC
Le programmeur CNC est généralement la personne qui a le plus de responsabilités dans l'atelier d'usinage CNC. Cette personne est souvent responsable du succès de la technologie de contrôle numérique dans l'usine. Cette personne est également tenue responsable des problèmes liés aux opérations CNC.
Bien que ses fonctions puissent varier, le programmeur est également responsable d'une variété de tâches liées à l'utilisation efficace des machines CNC. En fait, cette personne est souvent responsable de la production et de la qualité de toutes les opérations CNC.
De nombreux programmeurs CNC sont des machinistes expérimentés, ayant acquis une expérience pratique en tant qu'opérateurs de machines-outils. Ils savent lire les dessins techniques et comprennent les objectifs d'ingénierie qui sous-tendent la conception. Cette expérience pratique est essentielle pour pouvoir usiner une pièce dans un environnement de bureau. Un bon programmeur CNC doit être capable de visualiser tous les mouvements de l'outil et d'identifier toutes les contraintes éventuelles liées à l'usinage. Il doit pouvoir collecter et analyser les données de processus, puis les intégrer de manière logique dans un programme cohérent et performant. En d'autres termes, le programmeur CNC doit être capable de déterminer la meilleure méthode de fabrication en tenant compte de tous les aspects.
En plus des compétences en usinage, le programmeur CNC doit avoir une compréhension des principes mathématiques, principalement l'application des équations, la résolution des arcs et des angles. La connaissance de la trigonométrie est tout aussi importante. Même avec la programmation informatisée, la connaissance des méthodes de programmation manuelle est absolument essentielle à la compréhension approfondie des résultats de l'ordinateur et au contrôle de ces résultats.
La dernière qualité importante d’un programmeur CNC vraiment professionnel est sa capacité à écouter les autres personnes – les ingénieurs, les opérateurs CNC, les gestionnaires. De bonnes compétences en matière de référencement sont les premières conditions préalables pour devenir flexible. Un bon programmeur CNC doit être flexible afin d’offrir une qualité de programmation élevée.
Opérateur de machine CNC
L'opérateur de machine-outil CNC est un poste complémentaire du programmeur CNC. Le programmeur et l'opérateur peuvent cohabiter dans une seule et même personne, comme c'est le cas dans de nombreux petits ateliers. Bien que la majorité des tâches effectuées par l'opérateur de machine conventionnel ait été transférée au programme CNC, l'opérateur CNC a de nombreuses responsabilités uniques. Dans les cas typiques, l'opérateur est responsable du réglage de l'outil et de la machine, du changement des pièces, souvent même de certaines inspections en cours de processus. De nombreuses entreprises s'attendent à un contrôle qualité sur la machine - et l'opérateur de toute machine-outil, manuelle ou informatisée, est également responsable de la qualité du travail effectué sur cette machine. L'une des responsabilités très importantes de l'opérateur de machine CNC est de signaler les résultats de chaque programme au programmeur. Même avec les meilleures connaissances, compétences, attitudes et intentions, le programme « final » peut toujours être amélioré. L'opérateur CNC étant celui qui est le plus proche de l'usinage réel, sait précisément dans quelle mesure ces améliorations peuvent être importantes.
Justifier le coût de la CNC
Le coût d'une machine CNC peut rendre la plupart des fabricants nerveux, mais les avantages de posséder un routeur CNC justifieront très probablement le coût en très peu de temps.
Le premier coût à prendre en compte est le coût de la machine. Certains fournisseurs proposent des offres groupées qui incluent l'installation, la formation au logiciel et les frais d'expédition. Mais dans la plupart des cas, tout est vendu séparément pour permettre la personnalisation du routeur CNC.
Séries légères
Les machines bas de gamme coûtent à partir de $2,000 à $1Ces machines, généralement vendues en kits à monter soi-même, sont composées de tôle pliée et utilisent des moteurs pas à pas. Elles sont fournies avec une vidéo de formation et un manuel d'utilisation. Destinées aux particuliers, elles sont utilisées dans le secteur de la signalétique et pour des opérations légères. Elles sont généralement livrées avec un adaptateur pour défonceuse conventionnelle. Des accessoires tels qu'une broche et un système de maintien par le vide sont disponibles en option. Ces machines s'intègrent parfaitement dans un environnement de production à haut rendement, soit comme processus dédié, soit au sein d'une cellule de fabrication. Par exemple, une de ces machines CNC peut être programmée pour percer les trous de fixation des ferrures sur les façades de tiroirs avant l'assemblage.
Séries Mediums
Les machines CNC de milieu de gamme coûteront entre $10,000 et $100,000. Ces machines sont construites en acier ou en aluminium de plus gros calibre. Elles peuvent utiliser des moteurs pas à pas et parfois des servos, et utiliser des entraînements à crémaillère ou à courroie. Elles auront un contrôleur séparé et offriront une bonne gamme d'options telles que des changeurs d'outils automatiques et des tables de plénum à vide. Ces machines sont destinées à une utilisation plus intensive dans l'industrie de la signalisation et pour les applications de traitement de panneaux légers.
Ces machines sont une bonne option pour les jeunes entreprises disposant de ressources ou de main-d'œuvre limitées. Elles peuvent réaliser la plupart des opérations nécessaires à l'ébénisterie, mais pas avec le même degré de sophistication ni la même efficacité.
Force industrielle
Les routeurs haut de gamme coûtent plus de $100,000 3. Cela comprend toute une gamme de machines de 5 à axes adaptées à une large gamme d'applications. Ces machines seront construites en acier soudé de gros calibre et seront livrées entièrement équipées avec un changeur d'outils automatique, une table à vide et d'autres accessoires en fonction de l'application. Ces machines sont généralement installées par le fabricant et la formation est souvent incluse.
Livraison
Le transport d'une fraiseuse CNC entraîne un coût considérable. Avec des routeurs pesant de quelques centaines de livres à plusieurs tonnes, les coûts de la fr8 peuvent varier de $200 et $5Le prix peut atteindre 1 000 € ou plus, selon le lieu. N'oubliez pas que, sauf si la machine a été fabriquée à proximité, les frais cachés liés à son transport depuis l'Europe ou l'Asie jusqu'à la salle d'exposition du concessionnaire sont probablement inclus. Des frais supplémentaires peuvent également s'appliquer pour la mise en place de la machine une fois livrée ; il est donc toujours recommandé de faire appel à des manutentionnaires professionnels pour ce type d'opération.
Installation et formation
Les fournisseurs de CNC facturent généralement à partir de $300 et $1000 $ par jour pour les frais d'installation. L'installation et le test du routeur peuvent prendre entre une demi-journée et une semaine entière. Ce coût peut être inclus dans le prix d'achat de la machine. Certains fournisseurs proposent une formation gratuite sur l'utilisation du matériel et des logiciels, généralement sur site, tandis que d'autres facturent $300 et $1,000 par jour pour ce service.
SÉCURITÉ LIÉE AU TRAVAIL À COMMANDE NUMÉRIQUE PAR ORDINATEUR
Sur le mur de nombreuses entreprises se trouve une affiche de sécurité avec un message simple mais puissant :
La première règle de sécurité est de suivre toutes les règles de sécurité.
Le titre de cette section n'indique pas si la sécurité est orientée au niveau de la programmation ou de l'usinage. La raison en est que la sécurité est totalement indépendante. Elle est autonome et régit le comportement de tous dans un atelier d'usinage et en dehors de celui-ci. À première vue, il peut sembler que la sécurité soit quelque chose lié à l'usinage et au fonctionnement de la machine, peut-être aussi à la configuration. C'est certainement vrai, mais cela ne donne pas une image complète.
La sécurité est l’élément le plus important dans la programmation, la configuration, l’usinage, l’outillage, le montage, l’inspection, le découpage et tout ce que vous voulez dans le cadre du travail quotidien d’un atelier d’usinage typique. La sécurité ne peut jamais être surestimée. Les entreprises parlent de sécurité, organisent des réunions sur la sécurité, affichent des affiches, font des discours, font appel à des experts. Cette masse d’informations et d’instructions nous est présentée à tous pour de très bonnes raisons. Un bon nombre d’entre elles sont transmises à la suite d’événements tragiques passés – de nombreuses lois, règles et réglementations ont été rédigées à la suite d’enquêtes et d’enquêtes sur des accidents graves.
À première vue, il peut sembler que dans le travail CNC, la sécurité est une question secondaire. Il y a beaucoup d'automatisation : un programme de pièces qui s'exécute encore et encore, un outillage qui a déjà été utilisé dans le passé, une configuration simple, etc. Tout cela peut conduire à la complaisance et à la fausse supposition que la sécurité est prise en compte. C'est une vision qui peut avoir de graves conséquences.
La sécurité est un vaste sujet, mais certains points liés au travail CNC sont importants. Chaque machiniste doit connaître les dangers des appareils mécaniques et électriques. La première étape vers un lieu de travail sûr consiste à disposer d'une zone de travail propre, où les copeaux, les déversements d'huile et autres débris ne peuvent s'accumuler sur le sol. Il est tout aussi important de veiller à la sécurité personnelle. Les vêtements amples, les bijoux, les cravates, les foulards, les cheveux longs non protégés, l'utilisation inappropriée de gants et autres infractions similaires sont dangereux dans un environnement d'usinage. La protection des yeux, des oreilles, des mains et des pieds est fortement recommandée.
Pendant le fonctionnement d'une machine, des dispositifs de protection doivent être en place et aucune pièce mobile ne doit être exposée. Une attention particulière doit être portée aux broches rotatives et aux changeurs d'outils automatiques. Les autres dispositifs pouvant présenter un danger sont les changeurs de palettes, les convoyeurs à copeaux, les zones à haute tension, les palans, etc. La déconnexion de tout dispositif de verrouillage ou autre dispositif de sécurité est dangereuse et également illégale, sans les compétences et l'autorisation appropriées.
En programmation, il est également important de respecter les règles de sécurité. Le mouvement d'un outil peut être programmé de nombreuses manières. Les vitesses et les avances doivent être réalistes et pas seulement mathématiquement « correctes ». La profondeur de coupe, la largeur de coupe et les caractéristiques de l'outil ont toutes une influence profonde sur la sécurité globale.
Toutes ces idées ne sont qu’un très court résumé et un rappel que la sécurité doit toujours être prise au sérieux.