Quel gaz d'assistance devez-vous utiliser ?
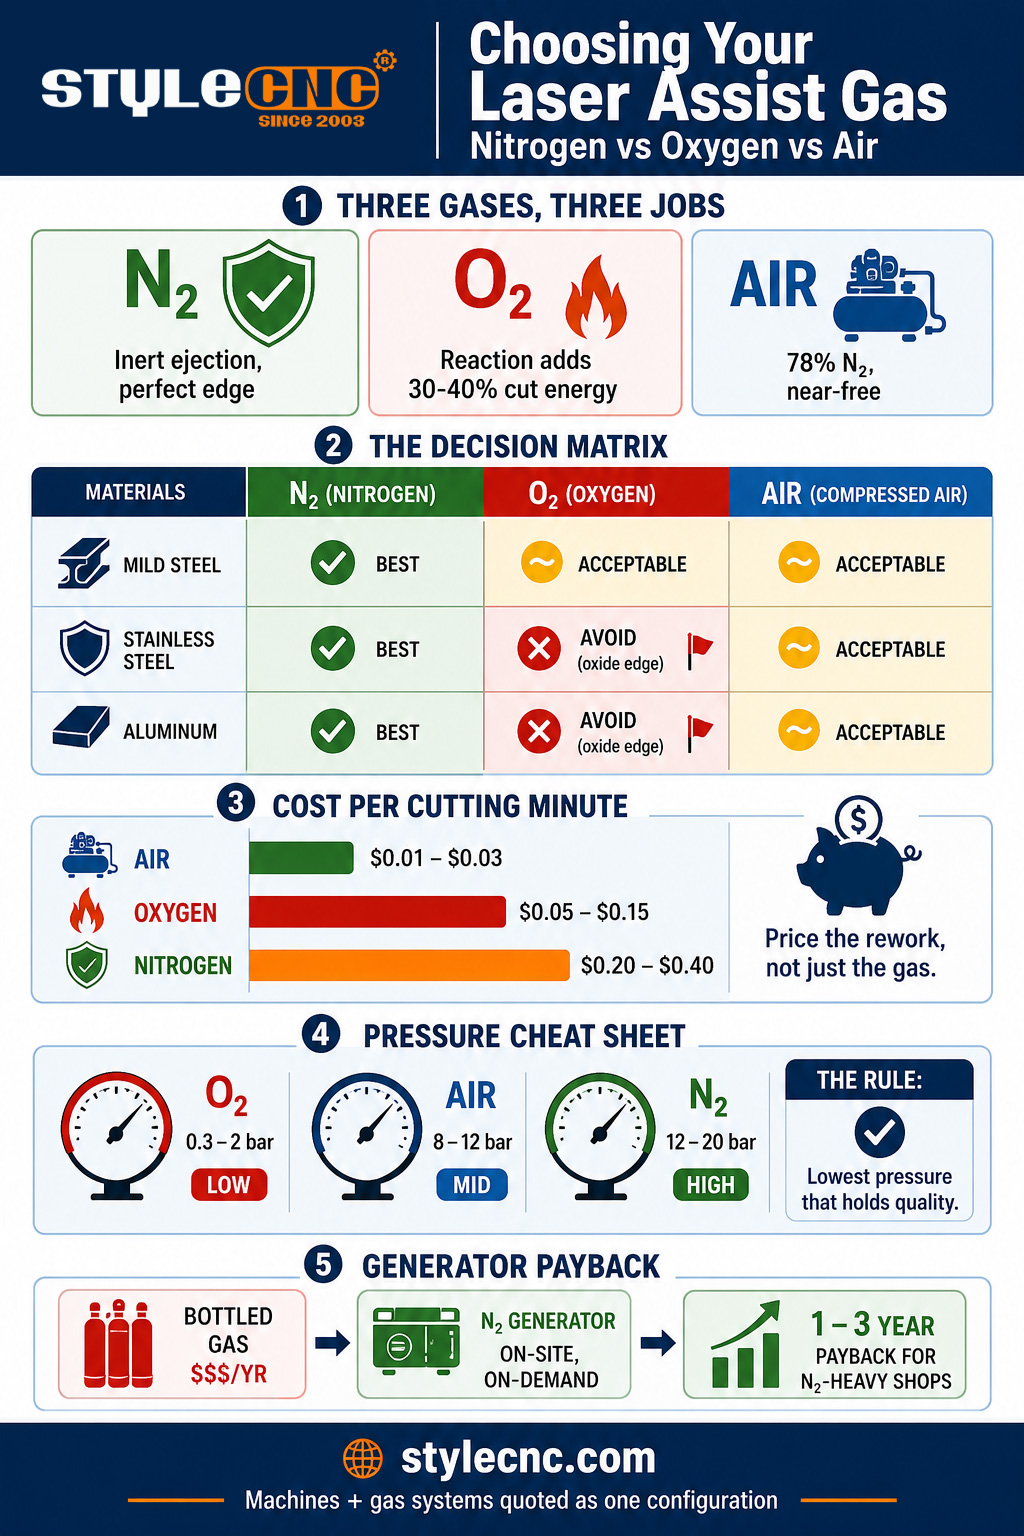
Utilisez de l'oxygène pour l'acier au carbone de plus de 6 mm d'épaisseur : sa réaction exothermique apporte une énergie de coupe supplémentaire à basse pression et à faible coût. Utilisez de l'azote pour l'acier inoxydable, l'aluminium et toute arête devant être exempte d'oxyde et prête à être soudée, à une pression de 12 à 20 bars. Utilisez de l'air comprimé sec et sans huile pour l'acier doux d'épaisseurs faibles à moyennes et pour les travaux non esthétiques : son coût quasi nul compense largement le risque d'une légère oxydation de l'arête.
Le gaz d'assistance remplit deux fonctions. Mécaniquement, il expulse le métal en fusion de la saignée avant sa resolidification, un facteur déterminant pour la qualité du tranchant. Chimiquement, il alimente la coupe ou la protège : l'oxygène réagit avec le fer chaud et contribue à environ 30 à 40 % de l'énergie de coupe totale sur l'acier au carbone, tandis que l'azote reste inerte et laisse la surface de coupe conforme à l'état initial de la poutre. L'air, composé à 78 % d'azote et à 21 % d'oxygène, remplit simultanément ces deux fonctions, mais de manière diluée. Le choix du gaz d'assistance implique un compromis entre ces deux compositions chimiques et leurs coûts très différents.
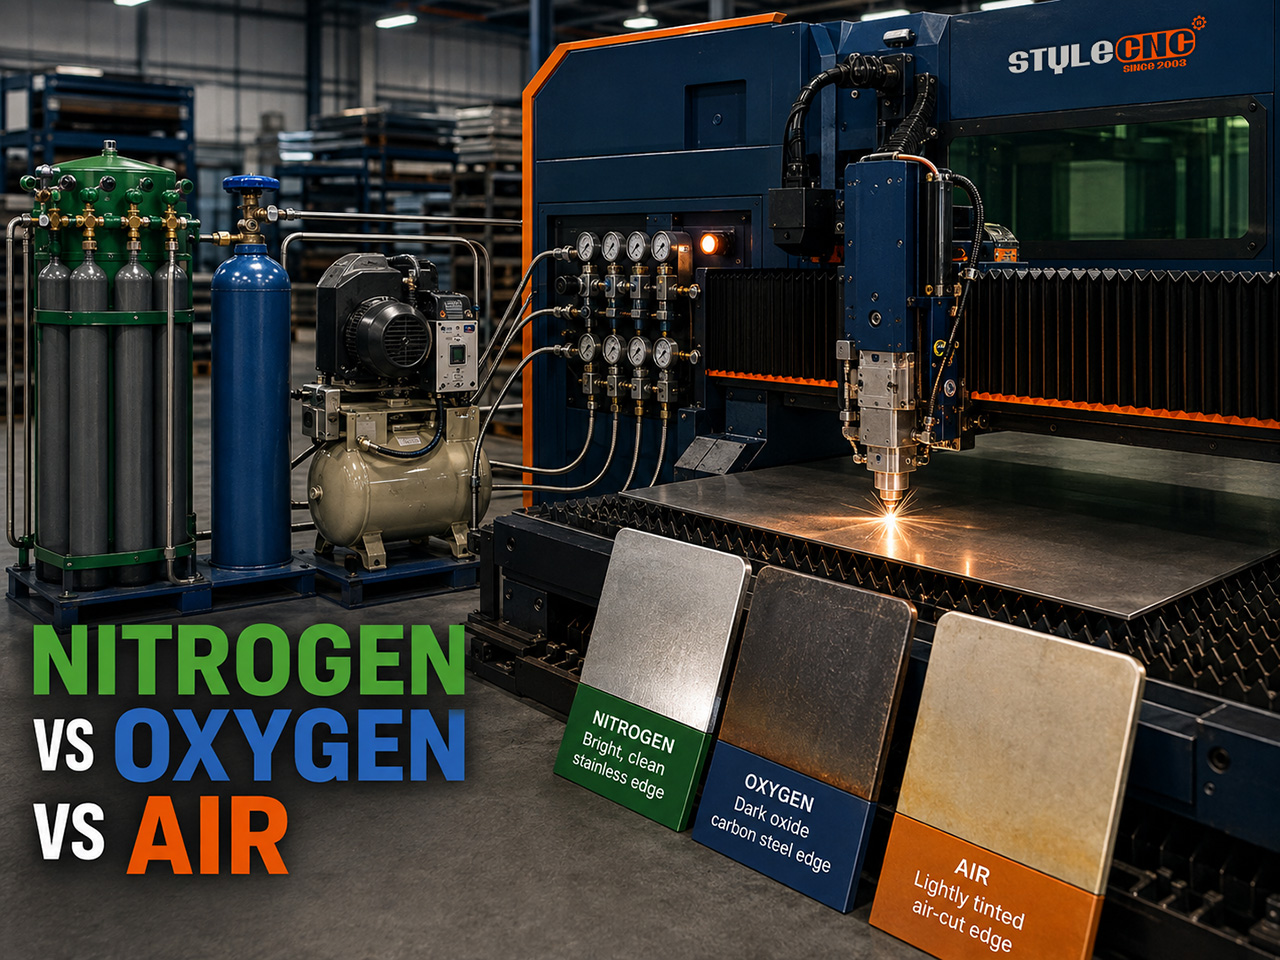
Comparaison : qualité des bords, vitesse, pression et coût
Le tableau ci-dessous compare les trois gaz selon les facteurs qui déterminent les prix et les devis. La ligne « Mesure » précise la base de comparaison, ce qui permet d'obtenir des chiffres comparables et non des données vagues comme dans les brochures.
| Facteur | Azote | Oxygène | Air comprimé |
|---|---|---|---|
| Mesure | Paramètres de production typiques pour la fibre de 1 à 6 kW et les feuilles de 1 à 12 mm | Même base, focus sur l'acier au carbone | Même base, air séché sans huile |
| Mécanisme de coupe | Éjection de la matière fondue inerte uniquement | La réaction exothermique ajoute 30 à 40% énergie réduite | Dilué les deux (78 % N2, 21 % O2) |
| Pression de service | Bar 12 à 20 | Bar 0.3 à 2 | 8 à 12 bars (boostés à environ 17) |
| Flux du gaz | 300 à 500+ L/min | 20 à 60 L / min | Alimentation par compresseur, volume élevé |
| Coût par minute de coupe | De 0.20 à 0.40 $(0.60+ en cas de haute pression) | $0.05 à 0.15 | 0.01 à 0.03 $(électricité) |
| Bord en acier doux | Brillant, sans oxyde, prêt à souder | Découpe rapide, couche d'oxyde foncée | Teinte oxyde clair, bon rapport qualité-prix |
| Bord en acier inoxydable | Brillant, prêt à peindre et à souder (la norme) | Bord contaminé par de l'oxyde de chrome ; à éviter | Léger jaunissement ; acceptable sans incidence sur les soins cosmétiques |
| Bordure en aluminium | Propre, prêt pour l'anodisation (la norme) | Oxyde dur, bord rugueux ; à éviter | Feuille mince acceptable avec une teinte grise |
| Personnage de vitesse | Plus rapide sur feuille mince, puissance limitée sur feuille épaisse | Le plus rapide sur acier au carbone épais | Quasi-azote sur des jauges minces |
| Meilleur pour | Travaux sur acier inoxydable, aluminium, esthétique et préparation des soudures | Acier au carbone de 6 mm et plus | Travaux budgétaires en acier doux mince à moyen, en grand volume |
L'acier inoxydable mérite une attention particulière. À température de coupe, même des traces d'oxygène réagissent avec le chrome qu'il contient, laissant une couche d'oxyde contaminée qui empêche la peinture d'adhérer et compromet les soudures. C'est pourquoi l'azote n'est pas une option, mais la norme pour l'acier inoxydable, et pourquoi une comparaison honnête des coûts inclut les retouches : l'azote, bien que coûteux, est bon marché comparé au meulage de l'oxydation de milliers de supports par les fabricants.
Le calcul du coût par pièce
Travaillez les chiffres sur une pièce concrète : un support avec un temps de découpe de 60 secondes dans une feuille de 2 mm, proposé pour 1 000 pièces.
✓ OxygèneÀ un coût de 0.05 à 0.15 $par minute de coupe, le gaz ajoute environ 0.05 à 0.15 $par pièce, soit 50 à 150 $pour l'ensemble de la production. Le bord présente une couche d'oxyde qui doit être nettoyée avant le soudage ou le revêtement en poudre.
✓ AzoteÀ un coût de 0.20 à 0.40 $par minute, le gaz ajoute de 0.20 à 0.40 $par pièce, soit de 200 à 400 $par cycle. Le bord est fini tel quel : pas d’ébavurage ni de dégraissage, soudage ou revêtement direct. Si l’élimination des oxydes représente ne serait-ce que 20 secondes de main-d’œuvre par pièce, l’azote est plus avantageux financièrement, malgré son coût plus élevé.
✓ Air compriméAvec un coût d'électricité du compresseur de 0.01 à 0.03 $par minute, le gaz ajoute de 0.01 à 0.03 $par pièce, soit de 10 à 30 $par cycle, après un investissement initial de 5 000 à 20 000 $dans un compresseur sans huile, un sécheur et un système de filtration. Pour les pièces en acier doux destinées à être peintes, il s'agit du coût minimum du secteur.
L'échelle de production influence à nouveau la réponse. Une entreprise travaillant en deux équipes et utilisant beaucoup d'azote peut consommer plusieurs centaines de milliers d'euros par an en gaz en bouteille ou en vrac, ce qui justifie généralement l'installation d'un générateur d'azote sur site ; le retour sur investissement se situe généralement entre un et trois ans pour ce niveau de consommation. Par ailleurs, il est important d'éviter les pièges de la pureté : le gaz d'assistance ne nécessite pas une pureté de 99,999 % (59,9 ...
Pression de gaz d'assistance en fonction de l'épaisseur
La pression de réglage dépend du matériau et du gaz : elle augmente avec l’épaisseur pour l’azote et diminue pour l’oxygène. Fenêtres de démarrage pour le fonctionnement des lasers à fibre :
| Matériau et épaisseur | Gaz | Pression de départ |
|---|---|---|
| Acier doux de 1 à 6 mm | Air ou azote | 8 à 12 bar (air) / 10 à 14 bar (N2) |
| Acier doux de 6 à 20 mm | Oxygène | 0.5 à 2 bars, diminuant à mesure que l'épaisseur augmente |
| Acier inoxydable 1 à 6 mm | Azote | Bar 10 à 16 |
| Acier inoxydable 6 à 12 mm | Azote | 16 à 20 bars, buse plus large |
| Aluminium 1 à 6 mm | Azote (ou air, dilué) | Bar 12 à 16 |
| Aluminium 6 à 12 mm | Azote | 16 à 20 bars, mise au point négative |
Deux habitudes de consommation permettent de maîtriser son budget. Utilisez la pression minimale nécessaire pour une bonne qualité de coupe, car le débit et le coût augmentent fortement avec la pression et le diamètre de la buse. Veillez également à ce que les buses soient centrées et adaptées à l'épaisseur : une buse mal alignée ou surdimensionnée peut engendrer des coûts importants par heure sans pour autant améliorer la qualité de la coupe.
Le gaz est un facteur parmi d'autres qui déterminent la qualité finale de la coupe ; Guide des facteurs de performance des lasers à fibre Il explique comment la pression interagit avec la mise au point, la distance entre la buse et la vitesse, et CO2 paramètres de découpe laser de référence contient les détails au niveau des paramètres pour CO2 plateformes, où les mêmes 3 gaz s'appliquent.
Adaptation du système d'alimentation en gaz à la machine
La stratégie gazière est un choix de configuration, et non une réflexion a posteriori. Les pièces en acier inoxydable fortement alimentées en azote nécessitent un circuit de gaz haute pression, une vanne proportionnelle et une bibliothèque de buses. machine de découpe laser en acier inoxydable La configuration est conçue autour de cet élément. Les ateliers utilisant un système à air comprimé ont besoin du compresseur, du sécheur et du système de filtration fournis avec la machine, plutôt que d'éléments ajoutés ultérieurement. Dites-le au STYLECNC Indiquez votre mélange de matériaux et vos heures de découpe mensuelles, et le système de gaz, la recommandation générateur ou bouteille et la configuration de la machine vous seront fournis dans un seul devis personnalisé.
Questions fréquemment posées
Quelle est la différence entre l'azote et l'oxygène dans la découpe laser ?
L'oxygène participe à la coupe : il réagit de manière exothermique avec le fer chaud, contribuant à hauteur de 30 à 40 % à l'énergie de coupe de l'acier au carbone. C'est pourquoi il permet de couper rapidement l'acier doux épais à seulement 0.3 à 2 bars. Le prix à payer est la formation d'une couche d'oxyde foncée sur le bord. L'azote, inerte, agit uniquement par projection de métal en fusion à 12 à 20 bars, laissant un bord brillant, exempt d'oxyde et prêt à souder, pour un coût plusieurs fois supérieur à celui du gaz. L'oxygène privilégie la vitesse de coupe sur l'acier au carbone ; l'azote, la qualité de coupe dans tous les autres domaines.
Peut-on découper au laser avec de l'air comprimé ?
Oui, et les ateliers modernes y ont de plus en plus recours. L'air comprimé sec et sans huile, à une pression de 8 à 12 bars (souvent portée à 17 bars), permet de découper l'acier doux fin à moyen, l'acier galvanisé et l'aluminium fin pour un coût d'électricité d'environ 0.01 à 0.03 $par minute de découpe, contre 0.20 à 0.40 $pour l'azote. Composé à 21 % d'oxygène, cet air laisse une légère teinte d'oxyde ; il convient donc aux pièces peintes et non esthétiques, mais moins à la préparation au soudage de l'acier inoxydable. L'investissement initial comprend un compresseur, un sécheur et un système de filtration adaptés, généralement compris entre 5 000 et 20 000 USD.
Pourquoi l'azote est-il nécessaire pour l'acier inoxydable ?
L'oxygène contamine chimiquement les arêtes de coupe. À température de coupe, même des traces d'oxygène réagissent avec le chrome de l'acier inoxydable et forment une couche d'oxyde qui empêche l'adhérence de la peinture et compromet la solidité des soudures, transformant chaque pièce en une opération de meulage. L'azote, quant à lui, préserve l'inertie et la brillance de la surface de coupe, lui conservant son aspect d'origine. Le coût de l'utilisation de l'azote, généralement plus élevé, est presque toujours inférieur à celui des retouches qu'il permet d'éviter ; c'est pourquoi l'azote est la norme dans l'industrie pour l'acier inoxydable, et non une option haut de gamme.
Quelle pression de gaz d'assistance dois-je utiliser ?
En fonction du matériau et du gaz : la pression d’oxygène sur l’acier au carbone est faible (0.3 à 2 bar) et diminue avec l’épaisseur, car la réaction chimique est le principal facteur de combustion. La pression d’azote est élevée et augmente avec l’épaisseur : environ 10 à 16 bar sur l’acier inoxydable et l’aluminium fins, et jusqu’à 16 à 20 bar avec des buses de plus grand diamètre (à partir de 6 mm). La pression d’air se situe entre 8 et 12 bar pour l’acier doux léger. Commencez dans la plage de pression recommandée, puis ajustez-la à la pression minimale permettant de conserver une bonne qualité de coupe, car la consommation et le coût augmentent fortement avec chaque bar supplémentaire.
Quand un générateur d'azote devient-il rentable ?
Lorsque la consommation est stable et élevée, l'azote en bouteille et en vrac engendre des coûts au volume auxquels s'ajoutent la location des réservoirs, la livraison et les pertes par évaporation. Dans le cas d'une utilisation intensive d'azote en deux équipes, le coût annuel du gaz seul peut atteindre plusieurs centaines de milliers d'euros. Les générateurs à membrane ou PSA sur site permettent de compenser ces coûts par un investissement initial et la consommation d'électricité, avec un retour sur investissement généralement estimé entre un et trois ans pour les ateliers utilisant l'azote comme gaz principal. Les ateliers fonctionnant en une seule équipe ou utilisant principalement l'oxygène restent généralement alimentés en gaz livré.
Conclusion
Le choix du gaz d'assistance se résume à trois phrases. L'oxygène est idéal pour l'acier au carbone épais, car la réaction offre un pouvoir de coupe direct et l'oxydation du bord est acceptable. L'azote est recommandé lorsque le bord doit être fini tel quel : acier inoxydable, aluminium, préparation de soudure et travaux de finition. L'air est préférable lorsque la pièce tolère une légère coloration d'oxyde et que le volume à traiter justifie l'utilisation du gaz le moins cher de l'atelier. En tenant compte du coût de la reprise, et pas seulement du gaz, la solution optimale se trouve généralement hors de la liste des pièces.
STYLECNC configure découpeuses laser à fibre avec un circuit de gaz adapté à la tâche, allant des cisailles à air comprimé aux cisailles à azote haute pression systèmes de découpe de l'acier inoxydableEnvoyez-nous la composition et les volumes de vos matériaux pour que nous puissions vous recommander une machine et du gaz adaptés, en nous basant sur les calculs ci-dessus.