Qu’est-ce que la fabrication CNC durable ?
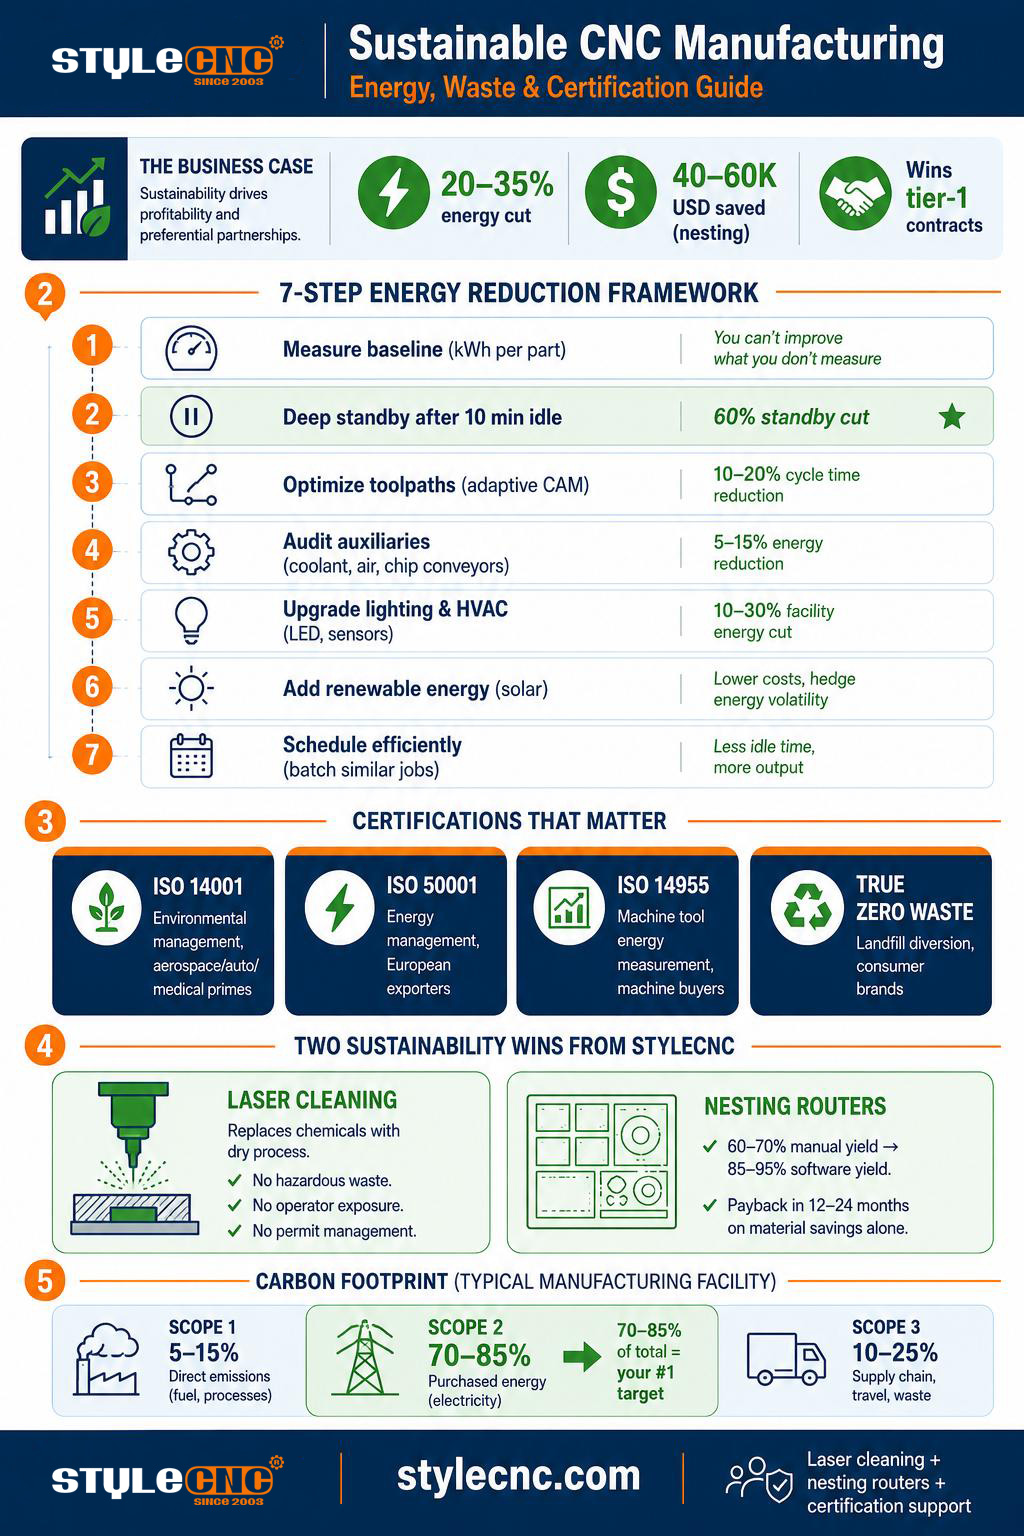
Les ateliers d'usinage CNC réduisent leur consommation d'énergie en mesurant la consommation de référence, en activant les modes veille prolongée, en optimisant les trajectoires d'outils, en auditant les systèmes auxiliaires (pompes de refroidissement, compresseurs d'air), en modernisant l'éclairage et le CVC, en intégrant des énergies renouvelables et en programmant les tâches similaires par lots. Un programme type permet de réduire la consommation énergétique totale de 20 à 35 % en 12 mois.
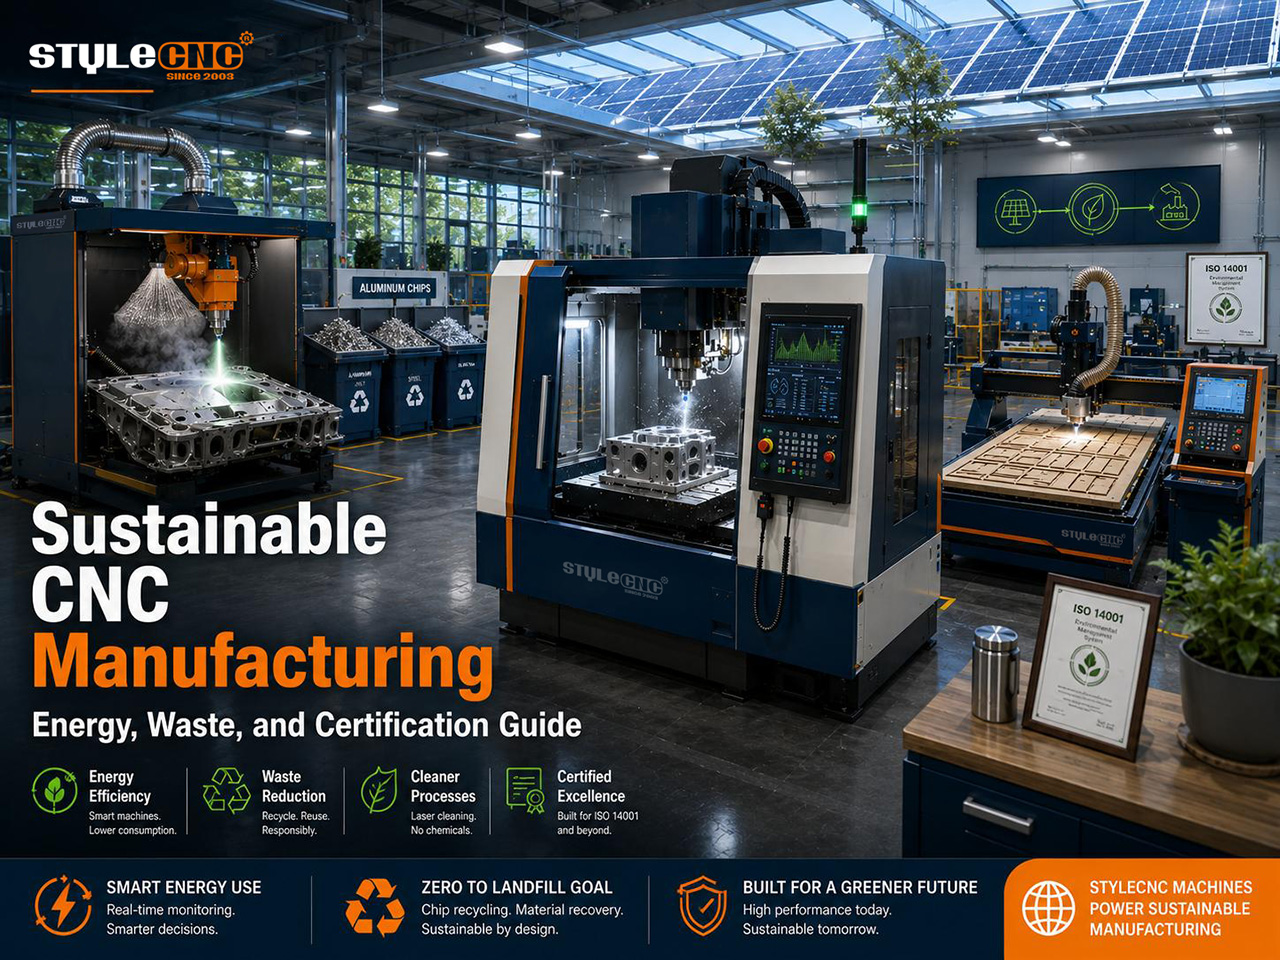
La fabrication durable par commande numérique repose sur trois leviers principaux : l’efficacité énergétique, la réduction des déchets de matériaux et la chimie des procédés. Un centre d’usinage consomme en moyenne entre 15 et 50 kilowatts, soit l’équivalent de la consommation de 300 à 3 1000 ampoules en continu. De petites modifications de cette consommation de base ont un impact cumulatif rapide sur l’ensemble d’un parc de machines.
La donne a changé. Les fournisseurs dotés de programmes de développement durable crédibles remportent des contrats qui revenaient auparavant à des concurrents moins chers. La certification TRUE Zero Waste a directement généré des millions de dollars de chiffre d'affaires supplémentaire pour les ateliers de sous-traitance du Midwest. La tendance est claire : le développement durable est désormais un levier commercial, et non plus un simple coût.
Le cadre de réduction de la consommation d'énergie en 7 étapes
Ce cadre s'appuie sur des recherches publiées concernant l'efficacité énergétique des machines à commande numérique et sur des exemples concrets d'application en atelier. Les étapes sont classées par ordre de coût de mise en œuvre, allant de la mesure (quasi gratuite) à l'investissement dans les énergies renouvelables (capital important).
ÉTAPE 1 : Mesurez votre valeur de référence
ActionEffectuez une mesure de la consommation énergétique des machines-outils selon la norme ISO 14955 ou installez des capteurs de courant sur les machines principales et les systèmes auxiliaires. Suivez la consommation en kWh par pièce.
Impact typiqueRévèle où va réellement 80 % de votre énergie. Souvent surprenant.
ÉTAPE 2 : Activer la veille profonde
ActionProgrammer les machines pour qu'elles passent en mode veille prolongée après 10 minutes d'inactivité. Désactiver les circuits non essentiels (préchauffage de la broche, recirculation du liquide de refroidissement) pendant la veille.
Impact typiqueRéduit la consommation d'énergie en veille jusqu'à 60 % sur l'ensemble du parc.
ÉTAPE 3 : Optimisation des trajectoires d’outil et des paramètres de coupe
ActionUtilisez des stratégies FAO d'usinage adaptatives. Réduisez les avances d'ébauche d'environ 15 % lorsque le temps de cycle le permet. Éliminez les passes à vide.
Impact typique: Réduit l'énergie de la broche par pièce de 9 à 12 %, diminue le temps d'inactivité jusqu'à 20 %.
ÉTAPE 4 : Audit des systèmes auxiliaires
ActionLes pompes de refroidissement, les compresseurs d'air, les convoyeurs à copeaux et les collecteurs de brouillard augmentent la consommation électrique de la machine de 15 à 35 %. Installez des dispositifs de sécurité pour qu'ils ne fonctionnent que pendant la coupe.
Impact typiqueConstatation fréquente : les convoyeurs à copeaux fonctionnent à 100 % du temps au lieu des 20 % nécessaires.
ÉTAPE 5 : Moderniser l'éclairage et le système de chauffage, ventilation et climatisation
Action: Remplacer l'éclairage par des LED avec détecteurs de mouvement dans les zones à faible passage. Remettre en service le système de chauffage, ventilation et climatisation pour qu'il corresponde aux horaires de travail réels plutôt qu'à des prévisions. 24/7 fonctionnement.
Impact typiqueLa facture d'électricité d'une installation type diminue de 8 à 15 %.
ÉTAPE 6 : Ajouter des énergies renouvelables
ActionInstallation solaire en toiture dimensionnée pour couvrir la consommation électrique diurne des machines. Le retour sur investissement est généralement de 5 à 8 ans aux tarifs d'électricité industriels.
Impact typiqueCas documenté : un système solaire de 50 kW a couvert 35 % de l’énergie diurne d’un petit magasin.
ÉTAPE 7 : Planification de l'efficacité énergétique
ActionRegroupez les tâches similaires pour réduire les temps de préparation et d'inactivité. Attribuez en priorité les tâches aux machines les plus économes en énergie. Effectuez les opérations énergivores pendant les heures creuses.
Impact typiqueRéduit les coûts énergétiques totaux de 10 à 20 % grâce à une planification plus intelligente.
Réduction des déchets : optimisation de l'emboîtement, du rendement des matériaux et de la récupération des rebuts
L'énergie ne représente que la moitié de l'équation du développement durable. Le gaspillage de matériaux constitue l'autre moitié. Les procédés CNC traditionnels génèrent d'importantes quantités de déchets, et l'usinage aérospatial affiche encore des ratios d'achat/utilisation atteignant 20:1 pour les pièces en titane, ce qui signifie que 95 % du matériau de départ est transformé en copeaux.
Trois leviers pratiques de réduction des déchets sont à la disposition de presque tous les ateliers. Premièrement, les logiciels d'imbrication optimisent la disposition des pièces sur les feuilles de papier afin de minimiser les chutes. Deuxièmement, le suivi du rendement des matériaux mesure le taux de rebut réel par commande et favorise l'amélioration continue. Troisièmement, les programmes de valorisation des copeaux permettent de réintégrer les copeaux d'aluminium, d'acier et de cuivre dans le circuit de production au lieu de les mettre en décharge.
La réduction des déchets s'accorde parfaitement avec les économies d'énergie : obtenir le même rendement en produisant moins de pièces signifie moins d'heures machine et donc moins d'énergie consommée. En pratique, les indicateurs clés de performance (KPI) de développement durable et de productivité convergent.
Les programmes de valorisation des déchets métalliques méritent une attention particulière car ils transforment un coût en source de revenus. Les revenus tirés de la vente de copeaux d'aluminium peuvent compenser de 3 à 8 % du coût des matières premières lorsqu'ils sont triés et vendus à un recycleur de métaux. Le cuivre et l'acier inoxydable se vendent à des prix plus élevés. Le secret réside dans le tri : les flux de copeaux mélangés se vendent à une fraction du prix des matériaux purs ; la rigueur en atelier est donc plus importante que les machines utilisées.
La gestion du fluide de refroidissement est un troisième levier souvent négligé. Les systèmes de recyclage du fluide de refroidissement multiplient par 3 à 5 sa durée de vie, réduisant ainsi les achats et la quantité de déchets dangereux à éliminer. L'arrosage moderne à haute pression à travers l'outil consomme moins de fluide que l'arrosage par aspersion, tout en améliorant l'évacuation des copeaux et la durée de vie de l'outil.
Procédés sans produits chimiques : le nettoyage laser comme solution durable
Le nettoyage chimique des pièces, des moules et des surfaces avant soudage représente un coût environnemental caché dans la plupart des ateliers d'usinage CNC. Les bains de solvants, le décapage acide, le sablage et les produits chimiques de décapage de peinture génèrent tous des déchets dangereux, nécessitent des permis d'élimination et exposent les opérateurs à des risques pour la santé. Le nettoyage laser élimine complètement l'utilisation de produits chimiques. STYLECNC Catalogue de machines de nettoyage laser Ce document décrit les plateformes disponibles pour les configurations portables, en armoire et intégrées.
Pour l'élimination de la rouille en particulier, le machine d'élimination de la rouille au laser remplace le sablage et les convertisseurs de rouille chimiques par un procédé à sec, sans contact et sans déchets. Pour le décapage de la peinture et des revêtements, machine de décapage de peinture au laser Élimine les décapants à base de solvants et les déchets dangereux qu'ils génèrent.
Pour la préparation des surfaces avant soudage, le nettoyage des moules et les substrats délicats, le machine de nettoyage laser pulsé Ce procédé génère des impulsions d'énergie contrôlées qui éliminent les contaminants sans endommager le matériau de base. Chacune de ces applications remplace un procédé chimique par un procédé laser à sec, réduisant ainsi les déchets et l'impact environnemental de l'atelier.
Routeurs CNC imbriqués : réduction des déchets grâce au logiciel
L'imbrication est l'une des décisions les plus importantes qu'un atelier de menuiserie ou de panneaux puisse prendre en matière de durabilité. Les logiciels d'imbrication modernes optimisent l'utilisation des pièces sur les panneaux avec un taux d'utilisation de 85 à 92 %, contre 60 à 70 % pour une disposition manuelle classique. Cette différence se traduit directement par une réduction des achats de matériaux, des chutes et des transports. Routeur CNC à imbrication intelligente pour la fabrication de meubles est conçu autour de ce modèle économique.
Pour les environnements de production complets, le machine de fraisage CNC à imbrication automatique Elle intègre le chargement et le déchargement automatiques avec un système CAM imbriqué, réduisant ainsi les déchets de manutention et de matériaux. Pour le mobilier sur mesure et les travaux réalisés à la commande, Routeur CNC pour meubles personnalisés avec logiciel d'imbrication automatique applique la même optimisation aux bibliothèques de composants non standard.
Après l'emboîtement, le placage de chants est l'étape de finition qui générait traditionnellement des déchets dus aux collages défectueux et aux retouches. guide de placage de chants décrit le processus ainsi que l'imbrication pour un flux de travail complet et durable en atelier de panneaux.
Certifications et normes : ce que les acheteurs exigent réellement
Les certifications de durabilité sont de plus en plus souvent conditionnées par les règles d'approvisionnement des acheteurs plutôt que par un marketing volontaire. Le tableau ci-dessous récapitule les normes les plus importantes pour les ateliers d'usinage CNC sur les marchés d'exportation.
| Standard | Ce qu'il couvre | Qui en a besoin | Coût typique d'un audit |
|---|---|---|---|
| ISO 14001 | Système de gestion environnementale pour réduire l'impact opérationnel | Aérospatiale, automobile, médical primes | 5,000 à 20,000 USD |
| ISO 50001 | Système de gestion de l'énergie avec objectifs d'amélioration continue | Grands acheteurs industriels, exportateurs européens | 8,000 à 25,000 USD |
| ISO 14955 | méthodologie de mesure de la consommation d'énergie des machines-outils | Acheteurs de machines exigeant des fiches techniques énergétiques | 3 000 à 10 000 $par machine |
| ISO 14064 | Quantification et déclaration des gaz à effet de serre | chaînes d'approvisionnement en matière de rapports ESG des entreprises | 10,000 à 30,000 USD |
| VRAI zéro déchet | Certification en matière de détournement des déchets et de réduction des déchets | Marques de vente au détail, de technologie et destinées aux consommateurs | 15,000 à 40,000 USD |
| EPD (Déclaration environnementale de produit) | Impact environnemental global d'un produit spécifique, de sa conception à sa fin de vie | Construction, architecture, acheteurs LEED | 8 000 à 20 000 $par famille de produits |
| LEED pour la fabrication | Certification des bâtiments écologiques au niveau de l'établissement | Immobilier et promoteurs immobiliers | 20,000 à 100,000 USD |
Pour la plupart des ateliers d'usinage CNC qui s'engagent dans une démarche de développement durable, la norme ISO 14001 constitue une première étape naturelle. C'est la norme la plus reconnue, la moins coûteuse à mettre en œuvre et la plus fréquemment exigée par les clients de premier rang des secteurs de l'aérospatiale, de l'automobile et du médical. Les normes ISO 50001 et ISO 14955 viennent compléter cette approche pour les ateliers ayant des objectifs énergétiques quantitatifs.
Mesurer l'empreinte carbone de votre CNC
La mesure de l'empreinte carbone repose sur trois périmètres. Le périmètre 1 couvre les émissions directes liées à la combustion de combustibles sur site. Le périmètre 2 couvre l'électricité achetée sur le réseau. Le périmètre 3 englobe tout le reste, y compris les matériaux, le transport et la fin de vie des produits.
Dans la plupart des ateliers d'usinage CNC, le poste 2 est prépondérant. L'électricité nécessaire au fonctionnement des machines, l'air comprimé, les pompes de refroidissement, le système de chauffage, ventilation et climatisation, ainsi que l'éclairage représentent 70 à 85 % de l'empreinte carbone totale. C'est pourquoi les actions visant à améliorer l'efficacité énergétique ont l'impact le plus important sur les émissions de carbone déclarées.
Une méthode de mesure pratique consiste à utiliser la facture d'énergie comme référence, à y ajouter les combustibles consommés sur site (gaz naturel pour le chauffage, propane pour les chariots élévateurs), à estimer l'empreinte carbone des matériaux achetés à partir des données des fournisseurs, et à y ajouter les kilomètres parcourus pour le transport, d'après les connaissements. On obtient ainsi un total d'émissions de portée 1, 2 et 3 (abrégé) qui répond à la plupart des exigences ESG des clients.
Le format des rapports est aussi important que les données elles-mêmes. Les entreprises clientes utilisant le cadre du Carbon Disclosure Project (CDP) doivent publier chaque année des rapports structurés selon un format précis. Les constructeurs automobiles utilisent le format de la Global Reporting Initiative (GRI). Les grands acteurs du secteur aérospatial acceptent souvent des rapports simplifiés conformes au Protocole des gaz à effet de serre (GSP). Il est essentiel de confirmer le format cible avec chaque client avant d'investir dans une infrastructure de mesure.
STYLECNC Positionnement en matière de durabilité
STYLECNC Nous considérons le nettoyage laser et l'imbrication des fraiseuses CNC comme des outils de développement durable, car c'est ce que démontrent les analyses économiques sous-jacentes. Le nettoyage laser élimine les déchets chimiques et l'exposition des opérateurs. L'imbrication des fraiseuses réduit le gaspillage de matériaux et les achats de tôles.
Pour les magasins de panneaux et de meubles, un Routeur CNC à bois à imbrication automatique à vendre L'investissement est généralement rentabilisé en 12 à 24 mois grâce aux seules économies réalisées sur les matériaux, avant même la prise en compte de la prime liée à la certification de durabilité. Pour les ateliers de fabrication, machine de nettoyage laser à fibre remplace les abrasifs de sablage, les solvants chimiques ou le grattage manuel par un procédé à sec qui ne génère aucun déchet chimique.
STYLECNC Nous accompagnons également les clients souhaitant obtenir les certifications ISO 14001 et ISO 14955 en leur fournissant, sur demande, des fiches techniques sur la consommation énergétique des machines, des conseils d'intégration pour les réseaux de capteurs en usine et des options de configuration parfaitement compatibles avec les systèmes de gestion de l'énergie des clients. L'intégration du développement durable fait désormais partie intégrante de nos prestations de conseil avant-vente et n'est plus considérée comme une option supplémentaire.
Glossaire : Termes relatifs à la fabrication durable par CNC
Utilisez ce document de référence pour évaluer les certifications, examiner les exigences ESG des clients ou comparer les affirmations des fournisseurs en matière de durabilité.
| Long | Définition |
|---|---|
| L'intensité d'Energie | Consommation d'énergie par unité de production ; principal indicateur de performance en matière de développement durable pour les ateliers d'usinage CNC. |
| Émissions Scope 1 | Émissions directes de gaz à effet de serre provenant de la combustion de carburant sur site et des sources fugitives. |
| Émissions Scope 2 | Émissions indirectes provenant de l'électricité, de la chaleur ou de la vapeur achetées. |
| Émissions Scope 3 | Émissions liées à la chaîne de valeur, y compris les matériaux, le transport et la fin de vie des produits. |
| Ratio achat/vol | Rapport entre la matière première achetée et la matière utilisée dans la pièce finie ; détermine les aspects économiques liés au gaspillage de matériaux. |
| efficacité de nidification | Pourcentage de la surface de la tôle utilisée par les pièces finies, par rapport aux rebuts et aux chutes. |
| veille profonde | État d'alimentation de la machine avec tous les systèmes non essentiels arrêtés pendant une période d'inactivité prolongée. |
| ISO 14001 | Norme internationale pour les systèmes de gestion environnementale. |
| ISO 50001 | Norme internationale pour les systèmes de gestion de l'énergie avec objectifs d'amélioration continue. |
| EPD | Déclaration environnementale de produit : rapport d’impact « du berceau à la tombe » pour une famille de produits spécifique. |
Questions fréquemment posées
Quelle est la consommation énergétique d'une machine CNC typique ?
Les centres d'usinage industriels consomment entre 15 et 50 kilowatts en charge, selon les données publiées dans la revue MDPI Energies sur l'efficacité énergétique des machines à commande numérique (CNC). Le moteur de broche représente 40 à 60 % de cette consommation totale. Les systèmes auxiliaires, tels que les pompes de refroidissement et les compresseurs d'air, ajoutent 15 à 35 % supplémentaires. À l'arrêt, les machines consomment encore 10 à 15 % de leur puissance nominale, car les panneaux de commande, le système hydraulique et les circuits basse consommation restent alimentés.
Quel est le moyen le plus rapide de réduire les coûts énergétiques d'un atelier CNC ?
Programmation en veille avancée pour l'ensemble du parc. Des études de cas publiées par des sous-traitants démontrent une réduction de 60 % de la consommation d'énergie en veille grâce à une simple modification de la configuration du contrôleur, sans mise à niveau matérielle. Les gains les plus rapides sont également obtenus en désactivant les systèmes auxiliaires tels que les convoyeurs à copeaux et les pompes de refroidissement lorsque les machines ne sont pas en fonctionnement.
La certification ISO 14001 est-elle un investissement rentable pour un petit atelier d'usinage CNC ?
De plus en plus, oui. Les grands groupes aérospatiaux comme Airbus et Boeing l'exigent de leurs fournisseurs de premier rang, les fabricants de dispositifs médicaux l'accordent en contrepartie de prix plus avantageux pour les procédés biocompatibles, et les entreprises de sous-traitance du Midwest ont constaté des millions de dollars de nouveaux contrats remportés après la certification. Le coût de l'audit varie de 5 000 à 20 000 USD, et la préparation prend généralement de 6 à 12 mois.
En quoi le nettoyage laser améliore-t-il la durabilité par rapport au sablage ?
Le sablage génère des déchets abrasifs qui doivent être éliminés comme matières dangereuses lorsqu'ils sont contaminés par de la peinture au plomb, des revêtements ou des métaux lourds. Le décapage chimique génère des déchets de solvants soumis à la réglementation de l'EPA. Le nettoyage laser, quant à lui, ne génère ni l'un ni l'autre. C'est un procédé sec et sans contact qui vaporise les contaminants et capture les particules grâce à un système de filtration. Il ne produit aucun déchet dangereux, n'expose pas l'opérateur à des produits chimiques et ne nécessite aucune autorisation.
Les logiciels d'imbrication peuvent-ils vraiment réduire autant les coûts des matériaux ?
Oui. La mise en page manuelle permet généralement d'utiliser les feuilles à un taux de 60 à 70 %. Les logiciels d'imbrication modernes atteignent 85 à 92 %, et les plateformes d'imbrication professionnelles intégrées aux logiciels de découpe FAO, jusqu'à 90 à 95 %. Les économies de matériaux sont considérables : un atelier consommant 200 000 $de feuilles par an peut économiser entre 40 000 et 60 000 $grâce à l'optimisation de l'imbrication, sans compter les économies de main-d'œuvre ni celles liées au traitement des déchets.
Quelle est la différence entre ISO 14001 et ISO 50001 ?
La norme ISO 14001 est une norme de gestion environnementale générale qui couvre les déchets, les émissions, la manipulation des produits chimiques et l'impact opérationnel. La norme ISO 50001 est plus ciblée et se concentre spécifiquement sur la gestion de l'énergie, exigeant des indicateurs de référence mesurés et des objectifs d'amélioration continue en matière d'intensité énergétique. De nombreuses entreprises mettent en œuvre la norme ISO 14001 dans un premier temps pour le contrôle des achats, puis appliquent la norme ISO 50001 lorsque les coûts énergétiques représentent une part importante de leurs charges d'exploitation.
Conclusion
La fabrication durable par commande numérique n'est plus un simple argument marketing. Les grands groupes aérospatiaux, les équipementiers automobiles et les acheteurs de dispositifs médicaux analysent désormais leurs chaînes d'approvisionnement en fonction de leur intensité énergétique, de leurs taux de déchets et de leurs certifications. Les entreprises qui quantifient ces indicateurs remportent des contrats, celles qui ne le font pas les perdent.
STYLECNC assure la partie matérielle de cette transition. Catalogue de machines de nettoyage laser remplace les procédés chimiques par un nettoyage laser à sec. Les routeurs CNC à capacité d'imbrication dans le catalogue de lignes de production de meubles Augmenter le rendement des matières premières de 60 % à 90 % et plus. Les deux gammes de produits sont rentables grâce à la seule productivité ; les avantages en matière de développement durable sont cumulatifs. Contactez-nous. STYLECNC L'équipe discutera des configurations qui correspondent à votre objectif de certification et à la composition de vos composants.