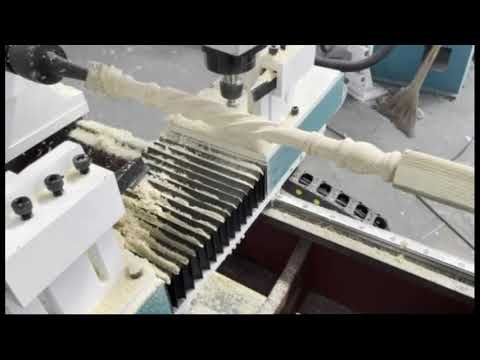
La fabrication de pieds de table est la principale application des tours à bois, car elle combine tous les atouts de la machine : production en série de pièces identiques, profils trop longs à usiner manuellement et exigences de qualité telles qu’un seul pied mal assorti peut ruiner une table. Ce guide associe les différents styles de pieds de table à la catégorie de tour correspondante, démontre la cohérence des résultats par des données chiffrées et aborde les ébauches, les aspects économiques et les pièces connexes que la même machine permet de réaliser.
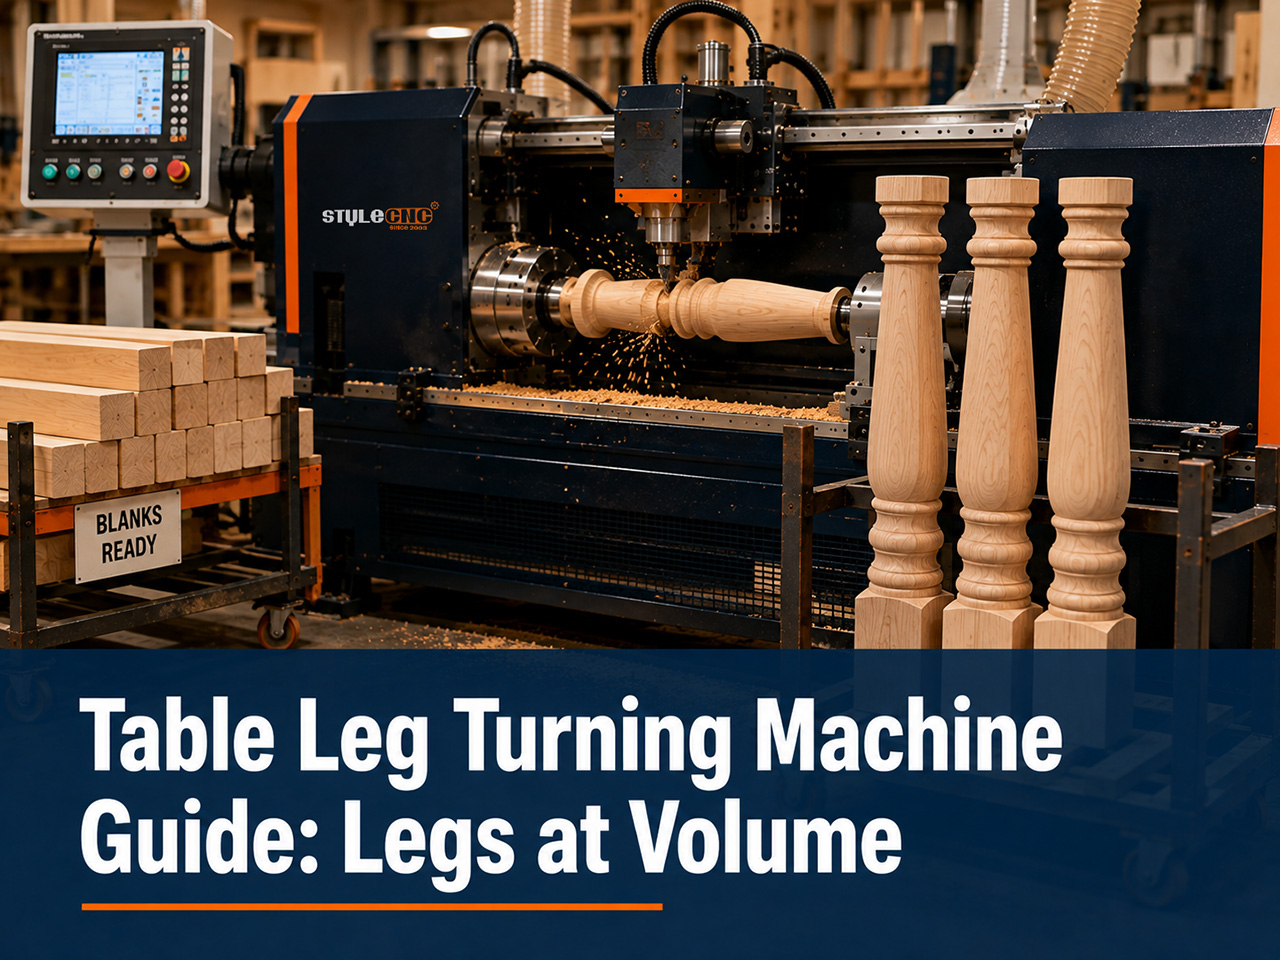
Styles de jambes associés aux capacités des machines
Les pieds de meubles se répartissent en 5 familles de production, et chaque famille possède une classe de machine minimale permettant une production efficace :
| Style de jambe | Classe de machines | Caractère du cycle | Mesure |
|---|---|---|---|
| Jambes droites et fuselées | Automatique à un seul axe | Profil continu simple, cycles les plus rapides sur la machine | Jambes par heure à votre longueur de fuselage |
| Profils traditionnels transformés | axe simple ou double | Perles, gorges et vases à partir d'un seul contour dessiné | Temps de cycle sur le détail de profil le plus profond |
| Pieds à pommeau, carrés à ronds | Double axe avec indexation | Bloc carré conservé dans la zone de menuiserie, tourné en dessous | transition nette au niveau de l'épaule du pommeau |
| Pieds cannelés et cannelés | 4 axes avec broche de sculpture | Passe de tournage et passes de sculpture indexées en un seul serrage | Régularité du nombre et de la profondeur des cannelures autour de la jambe |
| Pieds torsadés et sculptés | 4 axes avec broche de sculpture | Trajectoires d'outil en spirale le long de l'ébauche en rotation | Twist pitch matching sur un ensemble de 4 jambes |
La correspondance est unidirectionnelle : une machine 4 axes usine sans problème des cônes lisses, mais aucune machine mono-axe ne réalise de cannelure. Privilégiez le style le plus exigeant que votre catalogue vend réellement, et non celui que vous admirez le plus, en vous basant sur la hiérarchie des configurations. guide d'achat du tour à bois CNC adapté indique quels modèles se situent à chaque niveau.
Cohérence des lots : arguments contre le retournement manuel
Une table à manger nécessite quatre pieds identiques, tandis qu'une commande pour un restaurant en exige quarante. Le tournage manuel permet d'obtenir un alignement précis grâce à l'habileté et à des gabarits ; la machine y parvient par définition, puisque chaque pied est usiné avec le même fichier. La tolérance pratique pour une série de pièces usinées par CNC se situe dans la fraction de millimètre, une précision que n'importe quel assemblage ne révélera jamais.
Les fabricants de meubles expriment ce problème de manière familière : le quatrième pied a pris autant de temps que les trois premiers réunis, ou le client a remarqué que les deux pieds avant étaient déformés par la lumière de l’après-midi. Il s’agit de problèmes de régularité, non de rapidité, et la régularité est le point fort intrinsèque de la machine. La rapidité est un atout supplémentaire : un profil qui prend dix minutes à un tourneur expérimenté est réalisé en deux à quatre minutes sur une machine à un axe et environ deux fois plus vite sur une machine à deux axes.
Les ensembles de pieds finis, qu'ils soient de style fuselé, traditionnel ou sculpté, sont plus faciles à évaluer dans le galerie de projets de tournage sur bois CNC, où la correspondance est visible d'une manière que les fiches techniques ne peuvent pas montrer.
Un deuxième avantage de la constance se manifeste seulement des mois plus tard : les nouvelles commandes. Un client ayant acheté six chaises au printemps dernier en commande deux autres, et la machine réutilise le fichier enregistré pour produire une paire parfaitement identique. Le travail manuel permet d'approcher les originaux ; le fichier les reproduit à l'identique, transformant ainsi le remplacement à l'identique, autrefois complexe, en une simple formalité.
Ébauches et bois durs pour le travail des jambes
Les ébauches de pieds sont réalisées à partir de barres carrées : généralement de 45 à 80 mm de côté pour les pieds de tables de salle à manger et d’appoint, jusqu’à 100 mm et plus pour les pieds robustes de meubles de ferme et d’établi, coupées quelques centimètres plus longues pour les supports de serrage. Un fil droit sur toute la longueur n’est pas un choix esthétique ; c’est lorsque le fil s’écoule au niveau de la cheville que les pieds se cassent à l’usage.
Le hêtre, l'érable, le bouleau, le chêne et l'hévéa dominent le tournage de pièces de bois en production car ils se coupent net, conservent les détails du profil et absorbent la teinture uniformément. Ce même comportement des essences régit tous les autres applications de production d'usinage du bois Cela s'applique au tour : les bois denses à grain droit favorisent la lame, tandis que les bois veinés ou noueux la sollicitent davantage. Réservez les bois à grain marqué aux plateaux de table et utilisez des bois sans défaut pour les pieds.
Économie du cycle pour cent jambes
Le calcul des coûts d'achat est plus clair à l'échelle du lot :
✔ Tournage à la main à raison de 10 minutes par pied simple : une centaine de pieds représentent environ 17 heures de tournage, avant même d'ajouter un seul détail sculpté.
✔ Machine à un seul axe à 2 à 4 minutes par jambe : la même centaine en 4 à 7 heures-machine avec l'opérateur libre entre les charges.
✔ Double axe : les cent jambes atterrissent en 2 à 4 heures, en une seule matinée.
✔ Pieds sculptés sur 4 axes : les temps de cycle s'allongent avec la densité de sculpture, mais l'alternative n'est pas une production plus lente, c'est une diminution de la commande.
Compte tenu du salaire d'un professionnel qualifié, la production de cent paires de pattes permet de gagner une journée de travail, voire plus, à chaque utilisation. C'est pourquoi les ateliers spécialisés dans ce secteur amortissent le coût de la machine dès la première année. En revanche, un atelier qui vend dix paires de pattes par semaine investit dans une capacité inutilisée, et les lots plus petits lui conviennent mieux.
Au-delà des jambes : ce que couvre la même machine
La machine qui fabrique les pieds de table n'est pas un outil mono-produit. Les balustres et les poteaux d'escalier sont des pieds, plus longs et plus fins, mais leur fabrication repose sur le même entraxe. Les battes de baseball, avec leur forme conique et leur manche exigeant, sont l'application qui a popularisé le support à double axe. Les longerons de lit, les lampadaires, les colonnes et les fuseaux de chaises sont tous fabriqués selon le même processus de tracé.
Cette flexibilité est essentielle sur le plan commercial, car les commandes de pieds de meubles arrivent par vagues et la machine génère des revenus tout au long de l'année grâce au catalogue correspondant. Un atelier qui propose aujourd'hui des devis pour des pieds de meubles et la saison prochaine pour des escaliers complets utilise une seule machine, un seul flux de travail et les compétences d'un seul opérateur pour les deux. La longueur de plateau achetée pour les poteaux de départ permet également d'anticiper les besoins futurs en pieds de meubles, ce qui plaide discrètement en faveur d'une capacité de production supérieure d'un catalogue à l'avance.
Erreurs courantes dans la production de jambes
✔ Acquisition d'une capacité mono-axe pour un catalogue dont les meilleures ventes sont cannelées.
✔ Stock de laine effilée pour les jambes et perte du lot à cause des déchirures aux chevilles.
✔ Omettre le support stable sur les modèles minces et poncer les vibrations de quarante pieds à la main.
✔ Couper les ébauches à la longueur finale et ne laisser aucun moignon de serrage pour le mandrin.
✔ Citation du travail de jambe sculptée à partir des temps de cycle de jambe lisse.
Liste de contrôle restreinte pour une machine à jambes
✔ Dressez la liste de vos 5 modèles de jambes les plus vendus et indiquez le plus demandé ; ce modèle détermine la classe de machines.
✔ Vérifiez la longueur maximale de la pièce vierge et la section carrée par rapport à la jambe la plus lourde de votre catalogue.
✔ Adaptez les délais de traitement à votre commande récurrente la plus importante, et non à votre semaine moyenne.
✔ Vérifiez la capacité du pommeau et de l'indexation si des pieds à assemblage carré figurent au catalogue.
✔ Évaluez le coût de l'étape à double axe en fonction des heures de tournage à l'échelle du lot.
Questions fréquemment posées
Une seule machine peut-elle fabriquer à la fois des pieds modernes fuselés et des pieds traditionnels tournés ?
Oui. Les deux profils sont continus et issus d'un tracé, et toute machine de production mono-axe peut les traiter. Le changement de style se limite à un changement de fichier, ce qui explique pourquoi les boutiques multi-catalogues sont des acheteurs naturels.
Quelle machine me faut-il pour des pieds cannelés ou torsadés ?
Une machine à 4 axes avec broche de sculpture. L'axe rotatif indexe ou fait pivoter le pied tandis qu'une fraise réalise les cannelures ou la spirale, un travail qu'aucune lame de tournage ne peut effectuer. Les machines de cette catégorie ne produisent que des profils ronds.
Combien de pattes par jour un tour CNC peut-il produire en toute logique ?
Une machine à un seul axe, avec une production de 2 à 4 minutes par jambe simple, permet de fabriquer de 100 à 200 jambes par poste à charge constante ; une machine à deux axes double approximativement cette production. La taille des motifs sculptés diminue avec la densité de sculpture ; basez-vous donc sur vos propres profils.
Peut-on réaliser des pieds de pommeau qui restent carrés en haut pour l'assemblage ?
Oui, sur les machines à indexation qui maintiennent la partie carrée intacte et tournent sous l'épaulement. Veuillez préciser la compatibilité avec le pommeau lors de votre devis, car la transition nette entre le carré et le rond est une spécification, et non une garantie.
Quelle est la longueur standard des pieds de table à manger ?
La plupart des pieds de table sont fabriqués à partir de barres carrées de 60 à 80 mm d'épaisseur et d'environ 750 mm de long, plus les supports de serrage ; les pieds de table d'appoint sont plus petits, ceux des tables de ferme et des bancs plus grands. Le poids du pied le plus lourd de votre catalogue déterminera la capacité de la machine.
Les 4 pieds d'un ensemble seront-ils vraiment tous identiques ?
À quelques fractions de millimètre près, car chaque pièce est fabriquée selon le même programme sur les mêmes ébauches. Les différences visibles qui subsistent proviennent des variations de matière et de l'absorption de la teinture ; c'est pourquoi les ensembles assortis sont découpés dans un matériau uniforme et transparent.
La même machine peut-elle réaliser des travaux de petite taille comme des pieds de canapé ou des pattes de fauteuil ?
En général, oui, entre centres avec la tolérance de longueur, bien que les pièces très courtes et épaisses soient le format le moins adapté à cette machine. Si les pieds à emboutir sont prédominants dans le catalogue, vérifiez la longueur minimale des pièces et les options de serrage avant d'acheter.
Une machine à fabriquer des pieds de table est-elle différente d'un tour à fabriquer des battes de baseball ?
Même famille de machines, priorités différentes. Les tours à double axe sont privilégiés pour leur poignée fine, tandis que les tours à pieds offrent une capacité de production et des options d'indexage. Un tour de production à double axe répond aux besoins des deux catégories, ce qui explique pourquoi de nombreux ateliers utilisent précisément ce type de machine.
Associez votre catalogue de jambes à une configuration
Des machines à cône mono-axe aux modèles de gravure à 4 axes, comparez la gamme complète de Tours à bois CNC pour le tournage et la sculpture et obtenez un devis gratuit adapté à vos modèles de jambes, aux tailles vierges et aux volumes de production.